Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-01 Kaynak: Alan


Doğru kesici takımın seçilmesi çoğu zaman karmaşık bir işleme projesinin başarısını belirler. Pek çok atölye, erken takım arızası, tutarsız yüzey kalitesi ve beklenmedik derecede yüksek parça başına maliyetlerle mücadele ediyor. Bu hayal kırıklığı genellikle tek bir aletin her malzemeyi veya geometriyi işleyebileceği varsayımından kaynaklanır. Gerçekte 'evrensel' bir kesme çözümü mevcut değildir. Uygun olanı seçmek Yekpare Karbür Parmak Frezeler, takım geometrisinin, alt tabaka bileşiminin ve koruyucu kaplamaların iş parçanızın özel termal ve mekanik taleplerine göre hizalanmasını gerektirir. Bu makale, takımlama seçeneklerinizi değerlendirmek için mühendislik odaklı bir çerçeve sunmaktadır. Malzeme çıkarma oranlarına, takım ömrünün öngörülebilirliğine ve operasyonel verimliliğe odaklanmak için temel pazarlama iddialarını geride bırakacağız. Her üretim döngüsünde daha iyi sonuçlar elde etmek için ekipmanınızı doğru takımla nasıl eşleştireceğinizi öğreneceksiniz.
Yekpare karbür, yüksek hassasiyet, minimum sapma ve üstün yüzey kalitesi gerektiren 3/4' (19 mm) çapın altındaki uygulamalarda mükemmeldir.
Kanal sayısı ve helis açısı, malzeme sertliği ve talaş boşluğu gereksinimleriyle ters orantılı olmalıdır.
Gelişmiş kaplamalar (TiAlN veya AlTiN gibi) yalnızca işleme parametrelerinin koruyucu oksidasyon katmanlarını etkinleştirmeye yetecek kadar ısı üretmesi durumunda yatırım getirisi sağlar.
Tezgahın sertliği ve takım tutma salgısı, birinci sınıf karbür takımların nominal kullanım ömürlerine ulaşıp ulaşmayacağını veya zamanından önce parçalanıp parçalanamayacağını belirler.
Başarı kriterlerinizi tanımlamak temel ilk adımdır. Öncelikli hedefinizin malzeme kaldırma oranlarını en üst düzeye çıkarmak mı, belirli boyutsal toleranslara ulaşmak mı yoksa gözetimsiz vardiyalar için takım ömrünü uzatmak mı olduğuna karar vermelisiniz. Her hedef, takım seçiminde farklı bir yaklaşım gerektirir. İş parçası malzeme kısıtlamalarınızı dikkatle değerlendirin:
Demir Dışı/Alüminyum: Bu malzemeler, aşınmayı önlemek için yüksek kesme kuvveti, büyük talaş cepleri ve cilalı kanallar gerektirir.
Çelikler/Alaşımlar: Bunlar yüksek kenar mukavemeti, sertlik için artırılmış kanal sayısı ve ısıya dayanıklı kaplamalar gerektirir.
Egzotikler (Titanyum/Inconel): Bunlar, gevezeliği ve iş sertleşmesini azaltmak için değişken adım veya değişken sarmal gibi özel geometriler gerektirir.
Yeni envanter satın almadan önce daima mevcut arıza türlerinizi denetleyin. Ufalanma, yan aşınma veya kenarlarda birikme mi görüyorsunuz? Belirli arıza tipini belirlemek, ister geometriyi değiştirmeyi ister ilerleme hızlarınızı ayarlamayı içersin, doğru düzeltici değişkeni seçmenize yardımcı olur.
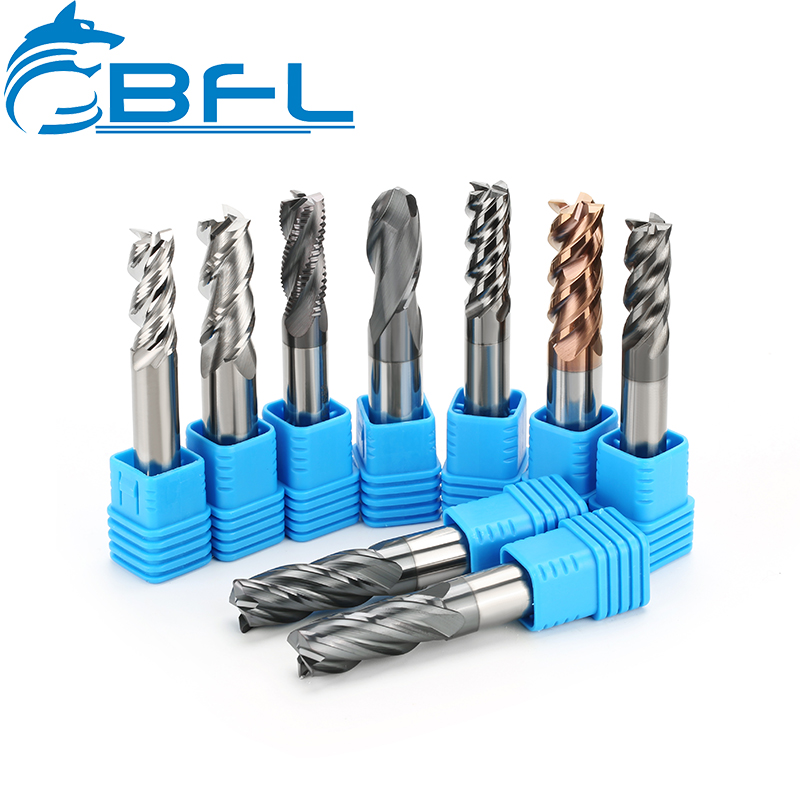
Endüstri standardı bu iki seçenek arasında seçim yapmak için net bir eşik sağlar. Yekpare karbür genellikle 1/2' ila 3/4' arasındaki çaplar için en uygun maliyetli seçimdir. 3/4' eşiğini aştığınızda, kesici uçların değiştirilebilir yapısı nedeniyle değiştirilebilir takımlar genellikle daha ekonomik hale gelir. Yekpare karbür, kesici uç salgısıyla ilgili sorunları ortadan kaldırır. Bu, sıkı boyut toleranslarının veya üstün yüzey kalitesinin gerekli olduğu ince talaşlı geçişler için zorunlu hale getirir. Ayrıca uzunluk-çap oranınızı (L/D) değerlendirin. Derin boşluklu frezeleme yapıyorsanız, yekpare karbür mümkün olan en yüksek sertliği sağlar ve bu da takım sapmasını en aza indirmeye yardımcı olur. Aşağıdaki tablo ne zaman yapmanız gerektiğini özetlemektedir. Katı karbürü diğer seçeneklere göre önceliklendirin.
Seçim Kriterleri Tablosu
Başvuru Türü |
Tercih Edilen Takım Türü |
Birincil Fayda |
|---|---|---|
Frezelemeyi Bitir |
Katı Karbür |
Yüksek Hassasiyet |
Derin Boşluk Frezeleme |
Katı Karbür |
Yüksek Sertlik |
Yüksek Hacimli Kaba İşleme (>3/4') |
Endekslenebilir |
Daha Düşük Değiştirme Maliyeti |
Sakızlı Malzeme Frezeleme |
Özel Katı Karbür |
Gelişmiş Talaş Tahliyesi |
Oluk sayma mantığı takım tasarımının temel bir yönü olmaya devam etmektedir. Yanlış kanal sayısının seçilmesi talaş kaldırma performansınızı anında etkileyecektir.
2 ila 3 Flüt: Bu tasarımlar maksimum çip cebi hacmi sunar. Alüminyum veya yumuşak plastik gibi yapışkan malzemelerde en iyi performansı gösterirler.
4 ila 6+ Kanal: Bunlar daha fazla sertlik için daha büyük bir çekirdek çapı sağlar. Daha sert malzemeler ve çevresel bitirme pasoları için idealdirler.
Helis açısı dinamikleri de önemli bir rol oynamaktadır. Düşük veya yavaş bir helis, daha fazla kenar mukavemeti ve daha düşük eksenel kuvvetler sağlar. Bunun tersine, yüksek veya hızlı helis, daha keskin bir kesme kenarı ve daha hızlı talaş tahliyesi sunar. Yüksek bir sarmalın, iş parçasını çok güvenli bir şekilde tutmayı gerektiren önemli bir eksenel çekme kuvveti oluşturduğunu unutmayın. Belirli niş görevler için özel profillere bakın. Kare ve yuvarlak uçlu değirmenler çoğu işi kapsasa da, mısır koçanı değirmenleri gibi kaba öğütücüler ağır malzemelerin kaldırılması için hayati öneme sahiptir. Ayrıca düşünebilirsiniz özelleştirilmiş düz bıçaklı parmak frezeler . plastiklerin yönlendirilmesi veya kaldırma kuvvetlerini nötralize etmeniz gereken özel kenar bitirme işlemleri için etkili olan Son olarak, değişken adımlı veya sarmal geometrilerin, agresif kesimler sırasında harmonik rezonansı bozmak ve çatırtıyı ortadan kaldırmak için mükemmel olduğunu unutmayın.
Kaplamaları, basit aşınma korumasından ziyade temel termal bariyerler ve yağlama yardımcıları olarak düşünün. Kaplamanın spesifik malzemeyle eşleştirilmesi takım ömrünü önemli ölçüde uzatacaktır. Yaygın kaplama uygulamaları şunları içerir:
TiN / TiCN: Bunlar eski temel kaplamalardır. Genel amaçlı işlerde iyi çalışırlar ancak yüksek sıcaklıklarda zorlanırlar.
TiAlN / AlTiN: Bunlar koruyucu bir alüminyum oksit tabakası oluşturmak için ısı gerektirir. Çeliklerin kuru işlenmesi için mükemmeldirler ancak çok yavaş çalıştırırsanız veya aşırı soğutma sıvısı kullanırsanız verimsiz olabilirler.
ZrN / TiB2: Yüksek kayganlık sunarlar. Alüminyum veya demir dışı malzemeleri keserken kenarlarda talaş birikmesini önlemek için zorunludurlar.
Kaplamasız takımların değerini göz ardı etmeyin. Pek çok plastik veya demir dışı uygulama için, oldukça cilalı, kaplamasız bir parmak freze genellikle kaplamalı versiyonlardan daha iyi performans gösterir çünkü bu özel senaryolarda kenar keskinliği termal korumadan daha önemlidir.
Birinci sınıf yekpare karbür takımlar inanılmaz derecede serttir ancak bu sertlik onları doğası gereği kırılgan hale getirir. Aşırı iş mili salgısına sahip bir makine, mikro talaş oluşmasına ve sonuçta arızaya neden olacaktır. Optimum performansı sürdürmek için Toplam Gösterge Okumanızın (TIR) 0,0005' altında kalmasını sağlayın. Takım tutucu seçiminiz de aynı derecede hayati öneme sahiptir. Yüksek performanslı parmak frezeler, düşük sertlikteki bir tutucuyu telafi edemez. Standart ER pensetler yaygın olmasına rağmen, genellikle agresif operasyonlar için gereken bağlama kuvvetinden yoksundurlar. Hidrolik veya sıkı geçmeli tutucular, yüksek performanslı geometriyi etkili bir şekilde kullanmak için gereken üstün sönümleme ve bağlamayı sağlar. Her zaman makinenizin beygir gücü ve tork yeteneklerini doğrulayın. Mikro takımlama projeleri sıklıkla gerektirir. yüksek devirli iş milleri, ağır kaba işleme ise yüksek alt uç tork gerektirir. Tezgahınız gerekli ilerlemeleri ve hızları karşılayamıyorsa, üst düzey karbür yatırımınız beklenen getiriyi sağlamayacaktır.
Etkili tedarik, odağı tek bir frezenin fiyatından parça başına toplam maliyete kaydırır. Partiler arası güvenilir tutarlılığın yanı sıra şeffaf hız ve besleme çizelgeleri sağlayan satıcıları aramalısınız. Değişkenlerin kontrol edilmesinin zor olduğu standart prototip çalışmaları sırasında yeni araçları test etmekten kaçının. Bunun yerine aleti kontrollü bir üretim çalışmasında izole edin. Bu, çevrim süresindeki azalmaları ve takım aşınma oranlarını doğru bir şekilde ölçmenize olanak tanır. Takım değiştirme süreleri ve hurda azaltımına ilişkin ayrıntılı bir kayıt tutun. Bu metrikleri analiz ettiğinizde, özel mağaza ortamınız için en verimli takımlama stratejisini bulacaksınız.
C: Evet, yeniden bileme genellikle çapı 1/2''nin üzerinde olan takımlar için uygundur. Bununla birlikte, orijinal performansı geri yüklemek için hizmetin profesyonel yeniden kaplamayı içerdiğinden emin olmalısınız. Bileme sonrasında takım çapının biraz azalacağını unutmayın, bu nedenle boyutsal doğruluğu korumak için CNC makinenizin ofsetlerini buna göre güncellemeniz gerekir.
C: Sert alaşımları işlerken, ağır kanal açma işlemi gerçekleştirirken veya çatırdama ve titreşimle karşılaştığınızda değişken helisli parmak frezeyi seçmelisiniz. Bu takımlar, harmonik rezonansı bozmak için eşit olmayan aralıklar veya açılar kullanır; bu da daha iyi bir yüzey kalitesi elde etmenize yardımcı olur ve standart geometriye kıyasla takım ömrünü önemli ölçüde uzatır.
C: Seçim tamamen malzemenize ve kaplamanıza bağlıdır. Örneğin çelik üzerindeki AlTiN kaplamalar genellikle yüksek basınçlı hava üflemeyle daha iyi performans gösterir, çünkü bu termal şoku önler. Bunun tersine, alüminyum işlemede talaşların kesici kenara kaynaklanmasını ve talaş birikmesi oluşmasını önlemek için sabit bir soğutma sıvısı akışı gerekir.
C: İş mili salgınızı kontrol ederek ve fikstür stabilitesini değerlendirerek başlayın. İlk giriş sırasında titreşim açısından süreci yakından izleyin. Yüksek performanslı karbür kırılgandır ve hayatta kalabilmek için çok sert kurulumlar gerektirir. Parametre ayarlamalarıyla gideremediğiniz sürekli çatırdama veya titreşim fark ederseniz, HSS veya toz metal aletler, makineniz için daha güvenli, daha güvenilir bir geri dönüş işlevi görebilir.


