Language


ビュー: 0 著者: サイト編集者 公開時刻: 2026-11-01 起源: サイト


多くの場合、適切な切削工具の選択が、複雑な機械加工プロジェクトの成功を左右します。多くの工場は、工具の早期故障、一貫性のない表面仕上げ、予想外に高い部品あたりのコストに悩まされています。この不満は通常、単一のツールであらゆる材料や形状を処理できるという思い込みから生じます。実際には、利用可能な「万能」な切断ソリューションはありません。適切なものを選択する 超硬ソリッドエンドミルでは、 工具形状、基材組成、保護コーティングをワークピースの特定の熱的および機械的要求に合わせて調整する必要があります。この記事では、ツール オプションを評価するためのエンジニアリングに焦点を当てたフレームワークを提供します。私たちは基本的なマーケティング上の主張を超えて、材料除去率、工具寿命の予測可能性、および作業効率に重点を置きます。機器を適切なツールに適合させて、すべての生産サイクルでより良い結果を保証する方法を学びます。
超硬ソリッドは、高精度、最小限のたわみ、優れた表面仕上げが必要な直径 3/4 インチ (19 mm) 未満の用途に優れています。
フルート数とねじれ角は、材料の硬度とチップクリアランスの要件に反比例する必要があります。
高度なコーティング (TiAlN や AlTiN など) は、加工パラメーターが保護酸化層を活性化するのに十分な熱を生成する場合にのみ ROI を提供します。
機械の剛性と工具保持振れにより、高級超硬工具が定格寿命に達するか、早期に粉砕してしまうかが決まります。
成功基準を定義することが重要な最初のステップです。主な目標が、材料除去率を最大化することなのか、特定の寸法公差を達成することなのか、あるいは無人シフトで工具寿命を延ばすことなのかを決定する必要があります。それぞれの目標には、ツールの選択に対して異なるアプローチが必要です。ワーク材質の制約を慎重に考慮してください。
非鉄/アルミニウム: これらの材料には、かじりを防ぐために高せん断、大きな切りくずポケット、研磨された溝が必要です。
スチール/合金: 高いエッジ強度、剛性を高めるための溝数の増加、および耐熱コーティングが必要です。
エキゾチック (チタン/インコネル): びびりや加工硬化を軽減するために、可変ピッチや可変螺旋などの特定の形状が必要です。
新しい在庫を購入する前に、常に現在の障害モードを監査してください。欠け、逃げ面摩耗、または構築されたエッジが見られますか?特定の故障タイプを特定すると、ジオメトリの変更や送り速度の調整など、正しい補正変数を選択するのに役立ちます。
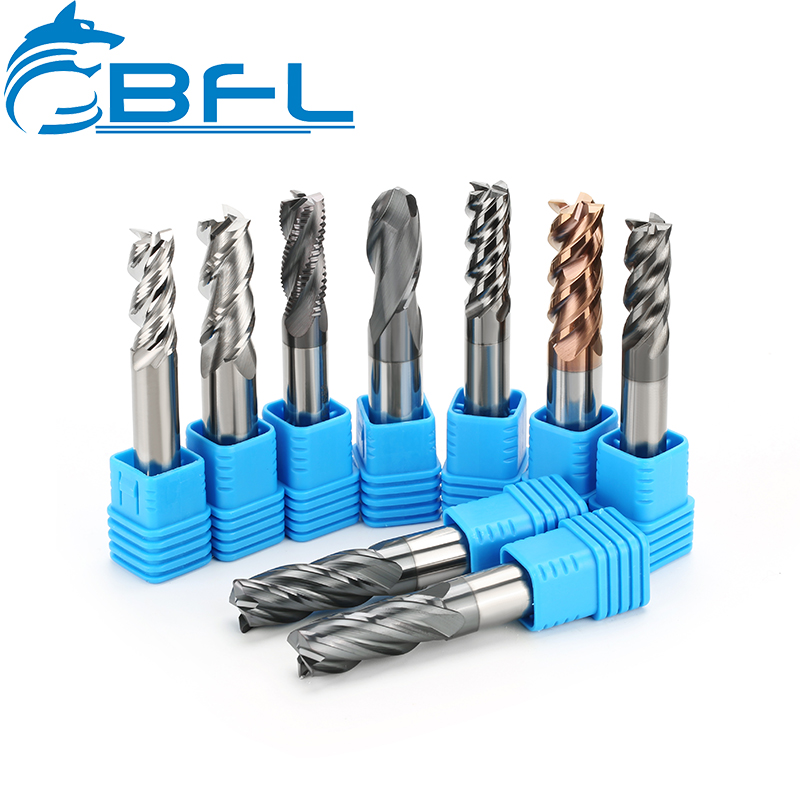
業界標準では、これら 2 つのオプションのどちらかを選択するための明確なしきい値が提供されています。一般に、直径が 1/2 インチから 3/4 インチ未満の場合、超硬ソリッドが最もコスト効率の高い選択肢となります。 3/4 インチのしきい値を超えると、インサートの交換可能な性質により、刃先交換式工具の方が経済的になることがよくあります。超硬ソリッドにより、インサートの振れに関する問題が解消されます。これにより、厳しい寸法公差や優れた表面仕上げが必要な仕上げパスには必須となります。さらに、長さと直径の比 (L/D) も評価してください。深部キャビティフライス加工を行う場合、超硬ソリッドは可能な限り高い剛性を提供し、工具のたわみを最小限に抑えるのに役立ちます。次の表は、いつ優先順位を付けるかをまとめたものです。他のオプションよりも超硬ソリッドを選択してください。
選定基準表
アプリケーションの種類 |
推奨されるツールの種類 |
主なメリット |
|---|---|---|
仕上げフライス加工 |
超硬ソリッド |
高精度 |
深穴フライス加工 |
超硬ソリッド |
高剛性 |
大量荒加工 (>3/4') |
インデックス可能 |
交換コストの削減 |
グミ材料の粉砕 |
特殊超硬ソリッド |
強化された切りくず排出 |
フルートカウントロジックは依然としてツール設計の基本的な側面です。間違った刃数を選択すると、切りくず除去性能に直ちに影響が生じます。
2 ~ 3 フルート: これらの設計は最大の切りくずポケット容積を提供します。アルミニウムや柔らかいプラスチックなどのゴム状の素材で最も優れた性能を発揮します。
4 ~ 6+ フルート: これらはより大きなコア直径を提供し、剛性を高めます。より硬い材料や周辺仕上げパスに最適です。
ねじれ角のダイナミクスも重要な役割を果たします。螺旋が低い、または遅いと、エッジ強度が向上し、軸方向の力が低くなります。逆に、高い、または速いねじれは、より鋭い切れ刃とより速い切りくず排出を提供します。ねじれが大きいと軸方向の引っ張りが大きくなり、非常に確実なワーク保持が必要になることに注意してください。特定のニッチなタスクについては、専門プロフィールを調べてください。スクエア ノーズ ミルやボール ノーズ ミルはほとんどの作業をカバーしますが、コーンコブ ミルのような粗加工機は重い材料の除去には不可欠です。検討することもできます カスタマイズされたストレートブレードエンドミルは、プラスチックのルーティングや、持ち上げ力を中和する必要がある特定のエッジ仕上げに効果的です。最後に、可変ピッチまたは螺旋形状は、高調波共鳴を妨害し、積極的な切削中のビビリを排除するのに優れていることを覚えておいてください。
コーティングは単なる摩耗保護ではなく、不可欠な断熱層と潤滑補助剤であると考えてください。コーティングを特定の材料に適合させると、工具寿命が大幅に延長されます。一般的なコーティング用途には次のようなものがあります。
TiN / TiCN: これらは従来のベースライン コーティングです。汎用的な用途には適していますが、高温では困難を伴います。
TiAlN / AlTiN: これらは保護酸化アルミニウム層を形成するために熱を必要とします。鋼の乾式加工には優れていますが、加工速度が遅すぎたり、クーラントを過剰に使用したりすると、逆効果になる可能性があります。
ZrN / TiB2: 高い潤滑性を発揮します。これらは、アルミニウムまたは非鉄材料を切断する際の構成エッジを防ぐために必須です。
コーティングされていない工具の価値を見落とさないでください。多くのプラスチックや非鉄用途では、これらの特定のシナリオでは熱保護よりも刃先の鋭さの方が重要であるため、高度に研磨されたコーティングされていないエンドミルの方がコーティングされたバージョンよりも優れた性能を発揮することがよくあります。
高級超硬ソリッドツールは非常に硬いですが、この硬度により本質的に脆くなります。スピンドルの振れが過度に大きい機械は、マイクロチップの発生や最終的な故障の原因となります。最適なパフォーマンスを維持するには、トータル インジケータ読み取り値 (TIR) が 0.0005 インチ未満に保たれていることを確認してください。ツール ホルダーの選択も同様に重要です。高性能エンドミルでは剛性の低いホルダーを補うことはできません。標準的な ER コレットは一般的ですが、多くの場合、積極的な操作に必要なクランプ力が不足しています。油圧または焼きばめホルダーは、高性能形状を効果的に利用するために必要な優れた減衰とクランプを提供します。機械の馬力とトルクを常に確認してください。マイクロツーリングプロジェクトでは多くの場合、高 RPM スピンドルが必要ですが、重荒加工では高い低速トルクが必要です。機械が必要な送りと速度を維持できない場合、ハイエンド超硬に投資しても期待される利益は得られません。
効果的な調達では、単一のエンドミルの価格から部品ごとの総コストに焦点が移ります。信頼性の高いバッチ間の一貫性とともに、透明性の高い速度とフィードのグラフを提供するベンダーを探す必要があります。変数の制御が難しい標準プロトタイプの実行中に新しいツールをテストすることは避けてください。代わりに、管理された運用環境でツールを隔離してください。これにより、サイクル時間の短縮と工具の摩耗率を正確に測定できます。工具交換時間とスクラップ削減の詳細なログを保管します。これらの指標を分析すると、特定の店舗環境に最も効率的なツール戦略が見つかります。
A: はい、通常、直径が 1/2 インチを超える工具の再研磨は可能です。ただし、元の性能を回復するには、サービスに専門的な再コーティングが含まれていることを確認する必要があります。研磨後は工具の直径がわずかに減少することに注意してください。そのため、寸法精度を維持するために、それに応じて CNC マシンのオフセットを更新する必要があります。
A: 強靱な合金の加工、重溝加工の実行、またはびびりや振動が発生する場合には、可変ヘリックス エンドミルを選択する必要があります。これらの工具は、不等な間隔または角度を使用して高調波共振を妨害するため、標準的な形状と比較してより良い表面仕上げが実現でき、工具寿命が大幅に延長されます。
A: 選択は完全に素材とコーティングによって異なります。たとえば、鋼上の AlTiN コーティングは、熱衝撃を防ぐため、高圧エアブラストでより優れた性能を発揮することがよくあります。逆に、アルミニウムの機械加工では、切りくずが刃先に溶着して構成刃先が形成されるのを防ぐために、安定した冷却剤の流れが必要です。
A: スピンドルの振れをチェックし、治具の安定性を評価することから始めます。最初の入力中に振動がないかプロセスを注意深く監視してください。高性能カーバイドは脆いため、存続するには非常に剛性の高いセットアップが必要です。 If you notice persistent chatter or vibration that you cannot eliminate through parameter adjustments, HSS or powdered metal tools may serve as a safer, more reliable fallback for your specific machine.


