Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 01/11/2026 Origem: Site


A escolha da ferramenta de corte certa geralmente determina o sucesso de um projeto de usinagem complexo. Muitas oficinas enfrentam falhas prematuras de ferramentas, acabamentos superficiais inconsistentes e custos por peça inesperadamente altos. Essa frustração geralmente decorre da suposição de que uma única ferramenta pode lidar com todos os materiais ou geometrias. Na realidade, não existe uma solução de corte “universal” disponível. Selecionando o apropriado As fresas de topo inteiriças de metal duro exigem o alinhamento da geometria da ferramenta, da composição do substrato e dos revestimentos protetores com as demandas térmicas e mecânicas específicas da sua peça de trabalho. Este artigo fornece uma estrutura focada em engenharia para avaliar suas opções de ferramentas. Deixaremos de lado as afirmações básicas de marketing para nos concentrarmos nas taxas de remoção de material, na previsibilidade da vida útil da ferramenta e na eficiência operacional. Você aprenderá como combinar seu equipamento com a ferramenta certa, garantindo melhores resultados em cada ciclo de produção.
O metal duro se destaca em aplicações com diâmetro inferior a 3/4' (19mm) que exigem alta precisão, deflexão mínima e acabamentos superficiais superiores.
A contagem de canais e o ângulo da hélice devem corresponder inversamente à dureza do material e aos requisitos de folga de cavacos.
Revestimentos avançados (como TiAlN ou AlTiN) só fornecem ROI se os parâmetros de usinagem gerarem calor suficiente para ativar suas camadas protetoras de oxidação.
A rigidez da máquina e o desvio do suporte da ferramenta determinam se as ferramentas premium de metal duro atingirão sua vida útil nominal ou se quebrarão prematuramente.
Definir seus critérios de sucesso é o primeiro passo essencial. Você deve decidir se seu objetivo principal é maximizar as taxas de remoção de material, atingir tolerâncias dimensionais específicas ou prolongar a vida útil da ferramenta em turnos não supervisionados. Cada objetivo exige uma abordagem diferente para a seleção de ferramentas. Considere cuidadosamente as restrições de material da sua peça:
Não ferrosos/alumínio: Esses materiais exigem alto cisalhamento, grandes bolsões de cavacos e canais polidos para evitar escoriações.
Aços/ligas: exigem alta resistência da aresta, maior contagem de canais para rigidez e revestimentos resistentes ao calor.
Exóticos (Titânio/Inconel): Necessitam de geometrias específicas, como passo variável ou hélice variável, para mitigar vibração e endurecimento por trabalho.
Antes de comprar um novo inventário, sempre audite seus modos de falha atuais. Você está vendo lascas, desgaste de flanco ou arestas postiças? Identificar o tipo de falha específico ajuda você a escolher a variável corretiva correta, quer isso envolva alterar a geometria ou ajustar suas taxas de avanço.
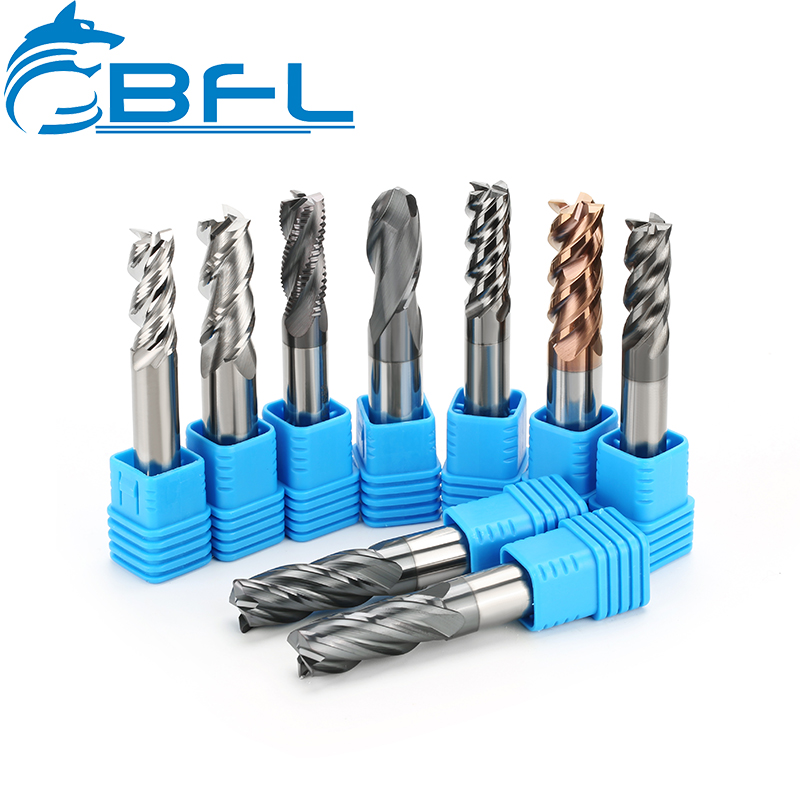
O padrão da indústria fornece um limite claro para a escolha entre essas duas opções. O metal duro é geralmente a escolha mais econômica para diâmetros abaixo de 1/2' a 3/4'. Depois de exceder o limite de 3/4', as ferramentas intercambiáveis geralmente se tornam mais econômicas devido à natureza substituível das pastilhas. O metal duro elimina problemas relacionados ao desvio da pastilha. Isso o torna obrigatório para passes de acabamento onde são necessárias tolerâncias dimensionais restritas ou acabamentos superficiais superiores. Além disso, avalie sua relação comprimento-diâmetro (L/D). Se você estiver executando o fresamento de cavidades profundas, o metal duro fornece a maior rigidez possível, o que ajuda a minimizar a deflexão da ferramenta. A tabela a seguir resume quando priorizar o metal duro em vez do metal duro outras opções.
Tabela de Critérios de Seleção
Tipo de aplicativo |
Tipo de ferramenta preferido |
Benefício Primário |
|---|---|---|
Acabamento de fresagem |
Carboneto Sólido |
Alta Precisão |
Fresamento de cavidades profundas |
Carboneto Sólido |
Alta Rigidez |
Desbaste de alto volume (>3/4') |
Indexável |
Menor custo de substituição |
Fresagem de material gomoso |
Metal Duro Especializado |
Evacuação aprimorada de chips |
A lógica de contagem de canais continua sendo um aspecto fundamental do projeto de ferramentas. Selecionar a contagem errada de canais afetará imediatamente o desempenho de remoção de cavacos.
2 a 3 flautas: Esses designs oferecem volume máximo de bolso de chips. Eles funcionam melhor em materiais pegajosos, como alumínio ou plásticos macios.
4 a 6+ Canais: Fornecem um diâmetro de núcleo maior para maior rigidez. São ideais para materiais mais duros e passes de acabamento periférico.
A dinâmica do ângulo da hélice também desempenha um papel significativo. Uma hélice baixa ou lenta proporciona maior resistência da borda e menores forças axiais. Por outro lado, uma hélice alta ou rápida oferece uma aresta de corte mais afiada e um escoamento de cavacos mais rápido. Esteja ciente de que uma hélice alta cria uma tração axial significativa, o que requer uma fixação muito segura. Para tarefas de nicho específico, procure perfis especializados. Embora os moinhos de ponta quadrada e esférica cubram a maioria dos trabalhos, os desbastes, como os moinhos de sabugo de milho, são vitais para a remoção de material pesado. Você também pode considerar fresas de topo de lâmina reta personalizadas , que são eficazes para fresar plásticos ou acabamentos de bordas específicos onde é necessário neutralizar forças de elevação. Finalmente, lembre-se de que geometrias de passo variável ou hélice são excelentes para interromper a ressonância harmônica e eliminar vibrações durante cortes agressivos.
Pense nos revestimentos como barreiras térmicas essenciais e auxiliares de lubrificação, em vez de apenas uma simples proteção contra desgaste. Combinar o revestimento com o material específico prolongará significativamente a vida útil da ferramenta. As aplicações de revestimento comuns incluem:
TiN/TiCN: Estes são revestimentos de linha de base legados. Eles funcionam bem para trabalhos de uso geral, mas apresentam dificuldades em altas temperaturas.
TiAlN / AlTiN: Requerem calor para formar uma camada protetora de óxido de alumínio. Eles são excelentes para usinagem a seco de aços, mas podem ser contraproducentes se você os operar muito lentamente ou usar refrigeração excessiva.
ZrN / TiB2: Oferecem alta lubricidade. São obrigatórios para evitar arestas postiças no corte de alumínio ou materiais não ferrosos.
Não negligencie o valor das ferramentas não revestidas. Para muitas aplicações de plásticos ou não ferrosos, uma fresa de topo altamente polida e não revestida geralmente supera as versões revestidas porque a nitidez da aresta é mais importante do que a proteção térmica nesses cenários específicos.
Ferramentas de metal duro premium são incrivelmente duras, mas essa dureza as torna inerentemente frágeis. Uma máquina com desvio excessivo do fuso causará microlascamento e eventual falha. Certifique-se de que a leitura total do indicador (TIR) permaneça abaixo de 0,0005' para manter o desempenho ideal. Sua escolha do porta-ferramentas é igualmente vital. Fresas de topo de alto desempenho não podem compensar um porta-ferramentas de baixa rigidez. Embora as pinças ER padrão sejam comuns, muitas vezes elas não possuem a força de fixação necessária para operações agressivas. Os porta-ferramentas hidráulicos ou de ajuste por contração fornecem o amortecimento e a fixação superiores necessários para utilizar a geometria de alto desempenho de maneira eficaz. Sempre verifique a potência e o torque da sua máquina. Projetos de microferramentas geralmente exigem fusos de alta rotação, enquanto o desbaste pesado requer alto torque de baixo custo. Se sua máquina não conseguir sustentar os avanços e velocidades necessários, seu investimento em metal duro de alta qualidade não fornecerá os retornos esperados.
A aquisição eficaz muda o foco do preço de uma única fresa de topo para o custo total por peça. Você deve procurar fornecedores que forneçam gráficos transparentes de velocidade e alimentação, além de consistência confiável entre lotes. Evite testar novas ferramentas durante execuções de protótipos padrão, onde as variáveis são difíceis de controlar. Em vez disso, isole a ferramenta em uma produção controlada. Isso permite medir com precisão as reduções do tempo de ciclo e as taxas de desgaste da ferramenta. Mantenha um registro detalhado dos tempos de troca de ferramentas e redução de refugos. Ao analisar essas métricas, você encontrará a estratégia de ferramentas mais eficiente para o ambiente específico da sua loja.
R: Sim, a reafiação é normalmente viável para ferramentas com diâmetros superiores a 1/2'. No entanto, você deve garantir que o serviço inclua repintura profissional para restaurar o desempenho original. Esteja ciente de que o diâmetro da ferramenta será ligeiramente reduzido após a afiação, portanto, você deve atualizar os deslocamentos da máquina CNC de acordo para manter a precisão dimensional.
R: Você deve escolher uma fresa de topo de hélice variável quando estiver usinando ligas resistentes, executando canais pesados ou experimentando trepidações e vibrações. Essas ferramentas usam espaçamentos ou ângulos desiguais para interromper a ressonância harmônica, o que ajuda a obter um melhor acabamento superficial e prolonga significativamente a vida útil da ferramenta em comparação com a geometria padrão.
R: A escolha depende inteiramente do seu material e revestimento. Por exemplo, os revestimentos AlTiN em aço geralmente apresentam melhor desempenho com jato de ar de alta pressão, pois isso evita choque térmico. Por outro lado, a usinagem de alumínio requer um fluxo constante de refrigerante para evitar que os cavacos se soldem na aresta de corte e criem uma aresta postiça.
R: Comece verificando o desvio do fuso e avaliando a estabilidade do acessório. Monitore o processo de perto quanto à vibração durante a entrada inicial. O metal duro de alto desempenho é frágil e requer configurações muito rígidas para sobreviver. Se você notar vibração ou vibração persistente que não consegue eliminar por meio de ajustes de parâmetros, ferramentas de HSS ou de metal em pó podem servir como uma alternativa mais segura e confiável para sua máquina específica.


