Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 08/11/2026 Origem: Site


Selecionar a contagem correta de canais para suas operações de fresamento nunca é uma simples questão de pensar “mais é melhor”. Os maquinistas realizam constantemente um delicado ato de equilíbrio entre maximizar o escoamento de cavacos e manter a rigidez crítica da ferramenta. Quando você escolhe a configuração errada do canal, você provoca uma série de graves problemas de usinagem. Contagens incorretas de canais inevitavelmente levam ao rápido empacotamento de cavacos, quebra catastrófica da ferramenta e acabamentos superficiais inaceitáveis. Em última análise, esses erros aumentam os tempos de ciclo e disparam as taxas diárias de descarte. Como ferramentas de corte fundamentais para usinagem CNC de alto desempenho, As fresas de topo de metal duro oferecem incrível potencial de remoção de metal. No entanto, desbloquear o desempenho superior do substrato depende inteiramente da correspondência da geometria específica com a sua aplicação exata. Este guia abrangente fornece uma estrutura concreta para o estágio de decisão para ajudá-lo a navegar nesse processo de ferramentas. Você aprenderá exatamente como escolher entre configurações de 2 e 4 canais com base no material da peça, nas operações específicas e nas capacidades exclusivas da sua máquina.
A contagem de canais determina o espaço dos cavacos versus a resistência do núcleo: Menos canais proporcionam vales de cavacos maiores para materiais macios; mais canais fornecem um núcleo mais espesso e rígido para materiais duros.
2-Flute é o padrão para materiais não ferrosos: Ideal para alumínio e plásticos onde a rápida evacuação de cavacos é crítica para evitar a soldagem do material.
4-Flute é excelente em metais ferrosos e acabamento: A escolha certa para aço e ligas duras, oferecendo taxas de avanço mais altas, deflexão reduzida e acabamentos superficiais superiores.
A rigidez da máquina é importante: altas contagens de canais exigem configurações industriais rígidas; máquinas de baixa potência ou amadoras podem ter dificuldades com o aumento das forças de corte de uma ferramenta de 4 canais.
Cada projeto de fresa de topo envolve um compromisso físico rigoroso. À medida que você aumenta a contagem de canais em uma ferramenta de corte, você deve aumentar inerentemente o diâmetro do núcleo. O núcleo representa a massa central sólida da ferramenta. Embora um núcleo maior acrescente uma força tremenda, ele rouba espaço valioso dos vales de cavacos. Os maquinistas chamam esses vales de “gargantas”. Você não pode possuir rigidez máxima da ferramenta e folga máxima de cavacos simultaneamente. Você deve priorizar uma característica física em detrimento de outra com base em seus objetivos imediatos de usinagem.
O rápido escoamento de cavacos continua vital para a sobrevivência da ferramenta. Usinar metal gera atrito extremo. Os chips de metal resultantes absorvem a grande maioria desse calor. Você deve evacuar esses cavacos quentes da zona de corte instantaneamente. Se os cavacos permanecerem presos na garganta, a ferramenta irá cortá-los novamente. Chamamos esse processo destrutivo de “recorte”. O recorte destrói rapidamente as arestas de corte afiadas. Ele força o calor de volta para a peça de trabalho e causa falha prematura da ferramenta.
A deflexão da ferramenta afeta diretamente a precisão da sua peça. Quando você alimenta uma ferramenta em metal sólido, as forças de corte empurram-na de volta. Essas forças dobram a fresa de topo. Uma ferramenta de 4 canais apresenta um núcleo muito mais espesso do que uma ferramenta de 2 canais. Ele resiste excepcionalmente bem a essa força de flexão. Menos deflexão significa que você obtém paredes mais retas e mantém tolerâncias dimensionais mais rígidas. Uma ferramenta de 2 canais flexiona mais facilmente. Requer um gerenciamento cuidadoso da taxa de avanço para manter a precisão em materiais rígidos.
Melhores Práticas: Sempre calcule sua carga específica de cavacos por dente (IPT). Se você mudar de uma ferramenta de 2 canais para uma de 4 canais enquanto mantém a mesma taxa de avanço e velocidade do fuso, sua carga de cavacos cai pela metade. Você deve ajustar sua programação de acordo.
Erro comum: Os maquinistas muitas vezes ignoram o destaque da ferramenta. Mesmo uma ferramenta de 4 canais altamente rígida irá desviar severamente se você deixar muita haste exposta fora da pinça. Sempre engasgue com a ferramenta tanto quanto sua operação permitir.
A principal vantagem de uma geometria de 2 canais é a folga máxima dos cavacos. As gargantas profundas e expansivas contêm enormes volumes de material cortado. Você absolutamente precisa desse espaço aberto para materiais que produzem cavacos longos e fibrosos. Sem ele, os cavacos se comprimem e se acumulam nas flautas instantaneamente. Essa gaxeta prejudica o acabamento da superfície e muitas vezes quebra a ferramenta.
Essas ferramentas dominam categorias específicas de materiais. Você deve implantá-los principalmente para materiais macios e não ferrosos. Os materiais alvo incluem alumínio, latão, cobre, plástico e madeira. Esses substratos derretem facilmente sob atrito contínuo. O alumínio se mostra especialmente problemático. Possui baixo ponto de fusão. Se os cavacos permanecerem na zona de corte, eles serão soldados diretamente na aresta de metal duro. Um design de 2 canais os ejeta antes que a soldagem possa ocorrer.
Certos percursos favorecem fortemente contagens de canais mais baixas. Abaixo estão as operações ideais para configurações de 2 canais:
Ranhura Pesada: O corte de um canal fechado envolve a ferramenta de forma agressiva. Você precisa de uma capacidade de evacuação massiva para remover cavacos de espaços confinados.
Bolsões profundos: A escavação de material de cavidades profundas exige um grande volume de esófago para retirar os cavacos verticalmente do furo.
Corte por imersão: A maioria das geometrias de 2 canais apresenta recursos de corte central. Você pode programá-los para avançar diretamente no eixo Z como uma furadeira.
Apesar de sua excelente folga, essas ferramentas apresentam limitações distintas. Você deve utilizar taxas de alimentação mais lentas em comparação com alternativas de canais múltiplos. Como eles possuem apenas duas arestas de corte, empurrá-los muito rápido aumenta a carga de cavacos por dente a níveis perigosos. Além disso, o seu menor diâmetro do núcleo cria uma vulnerabilidade grave. Eles irão desviar visivelmente se você forçá-los em aços endurecidos ou ligas abrasivas.
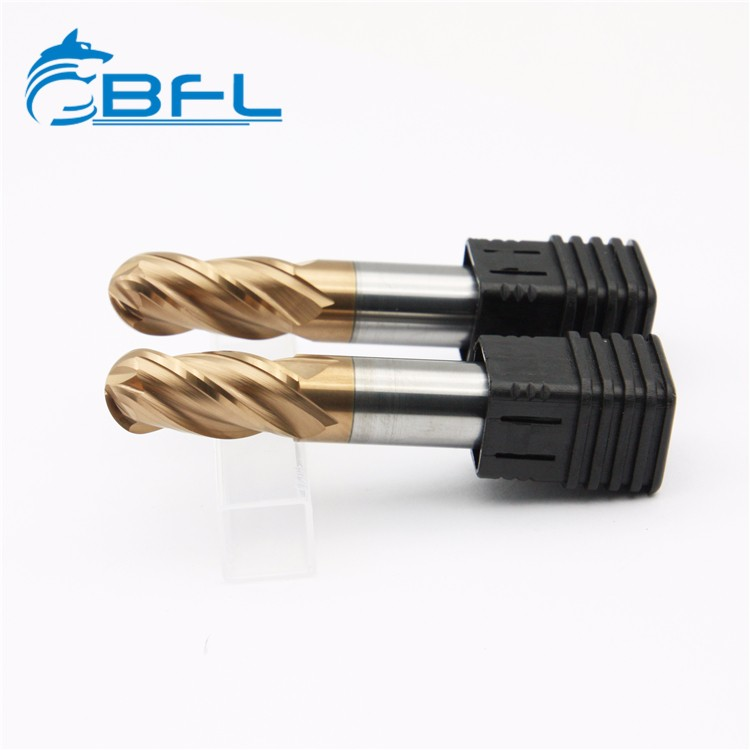
Uma geometria de 4 canais oferece rigidez excepcional e taxas elevadas de remoção de metal em materiais exigentes. O núcleo espesso suporta imensa pressão lateral. Mais arestas de corte significam que a ferramenta dá uma mordida menor por revolução em uma determinada taxa de avanço. Essa carga de cavacos reduzida deixa um acabamento superficial significativamente mais liso na peça final. Você também pode empurrar a ferramenta mais rapidamente. Quatro canais permitem dobrar sua taxa de avanço em comparação com uma ferramenta de 2 canais, mantendo exatamente a mesma carga de cavacos.
Você deve reservar essas ferramentas para materiais mais fortes e resistentes. Eles são excelentes no corte limpo de metais pesados. Seus principais materiais-alvo incluem:
Aços carbono e aços-liga tenazes
Aços inoxidáveis (304, 316, etc.)
Titânio e ligas aeroespaciais exigentes
Ferro fundido e ferro dúctil
Superligas de alta temperatura como Inconel
As operações ideais aproveitam a rigidez inerente da ferramenta. Eles apresentam desempenho brilhante durante fresamento periférico e perfilamento externo. Quando você precisa realizar passes de acabamento que exigem tolerâncias extremamente restritas, uma ferramenta de 4 canais continua sendo sua melhor opção. A deflexão mínima garante que a peça acabada seja medida exatamente como programada.
Você enfrenta um alto risco de acumulação de cavacos se aplicar incorretamente essas ferramentas. Não os use para ranhuras pesadas em materiais macios e pegajosos como o alumínio. As gargantas restritas ficarão obstruídas quase imediatamente. Depois que as caneluras são preenchidas com alumínio derretido, as forças de corte aumentam. A ferramenta quebrará violentamente dentro do fuso. Se precisar usá-los em materiais mais macios, restrinja-os estritamente a passes leves de acabamento.
A escolha da contagem correta de flautas requer a avaliação de três critérios distintos. Ao revisar sistematicamente esses fatores, você elimina suposições no processo de seleção de ferramentas.
O material da sua peça determina suas condições de contorno primárias. Os maquinistas seguem uma regra prática confiável para a seleção da linha de base. Se o material parecer macio, pegajoso ou derreter facilmente, use uma fresa de topo de 2 canais como padrão. Se o material parecer duro, abrasivo ou cisalhar perfeitamente sem derreter, use uma fresa de topo de 4 canais como padrão. Deixe que as características de formação de cavacos do material orientem sua escolha inicial.
A operação de usinagem específica influencia fortemente as necessidades de evacuação de cavacos. Você está cortando uma ranhura profunda ou perfilando uma borda externa? A ranhura envolve a ferramenta com material sólido em ambos os lados. Exige evacuação agressiva. A criação de perfil envolve apenas a lateral da ferramenta. Exige alta rigidez para resistir ao afastamento da peça de trabalho. Combine a resistência do núcleo da ferramenta com as demandas físicas do seu percurso.
A arquitetura física da sua máquina é extremamente importante. As máquinas CNC industriais utilizam enormes estruturas de ferro fundido. Eles absorvem facilmente as intensas forças de corte geradas pelas ferramentas de 4 canais. Eles podem utilizar totalmente taxas de avanço agressivas sem induzir vibração. Por outro lado, as máquinas desktop leves ou amadoras não possuem essa massa estrutural. Eles flexionam sob cargas pesadas de corte. Essas máquinas muitas vezes não possuem a potência do fuso necessária para empurrar quatro arestas de corte simultaneamente. Os operadores que executam configurações para serviços leves geralmente se beneficiam das configurações de 2 canais. Menos canais reduzem significativamente a pressão geral de corte na estrutura da máquina.
Matriz de Avaliação de Percurso e Material
Tipo de material |
Operação de usinagem |
Contagem de flauta recomendada |
Razão Primária |
|---|---|---|---|
Alumínio / Plásticos |
Slot Pesado |
2-flauta |
A evacuação máxima de cavacos evita a soldagem do material. |
Alumínio / Plásticos |
Acabamento leve |
2 flautas ou 3 flautas |
Equilibra a folga enquanto melhora o acabamento superficial. |
Carbono / Aço Inoxidável |
Perfil periférico |
4-flauta |
O núcleo espesso resiste à deflexão; permite altas taxas de avanço. |
Titânio/ligas duras |
Acabamento de Precisão |
4-flauta |
Carga de cavacos reduzida por dente proporciona acabamento superior. |
Identificar a contagem correta de flautas representa apenas metade da batalha. A consistência da ferramenta determina, em última análise, o sucesso da usinagem. Trocar constantemente de marcas de ferramentas com base em pequenas diferenças de preço cria um caos na produção. Ferramentas baratas apresentam vida útil imprevisível. Eles forçam você a ajustar constantemente as velocidades e os avanços. Eles levam a tempos de ciclo inconsistentes e paradas inesperadas. Você precisa de um fornecedor confiável e focado em engenharia.
Ao avaliar fornecedores potenciais, você deve examinar três dimensões críticas de fabricação. Primeiro, examine a qualidade do substrato. Você deve procurar ativamente por ferramentas retificadas a partir de peças brutas de metal duro de microgrãos ou nanogrãos. Essas estruturas avançadas agrupam partículas menores de carboneto de tungstênio mais próximas umas das outras. Eles fornecem resistência à ruptura transversal significativamente maior e retenção de borda superior.
Segundo, verifique a preparação e geometria das bordas. Uma ferramenta de qualidade apresenta ângulos de relevo primário e secundário adequados. O afiamento da borda deve corresponder estritamente à contagem de canais pretendida e ao material alvo. Um afiador de borda projetado para aço resistente rasgará o alumínio macio, independentemente da contagem de canais.
Finalmente, investigue suas tecnologias de revestimento. O metal duro raramente apresenta desempenho ideal em ambientes de produção modernos. Você deve garantir o O fabricante de fresas de topo de metal duro oferece revestimentos especializados e específicos para aplicações. Por exemplo, procure Nitreto de Zircônio (ZrN) ou Carbonitreto de Titânio (TiCN) em ferramentas de 2 canais destinadas ao alumínio. Esses revestimentos resistem perfeitamente à adesão do alumínio. Para ferramentas de 4 canais que cortam aços abrasivos, procure Nitreto de Alumínio e Titânio (TiAlN). Ele prospera sob calor extremo e protege o substrato de metal duro de maneira brilhante.
A lógica da sua seleção deve priorizar a transparência. Faça parceria com fabricantes que forneçam velocidades abrangentes e forneçam dados de boa vontade. Evite marcas que façam afirmações absurdas e infundadas sobre “ferramentas universais” que supostamente cortam todos os materiais com perfeição. A engenharia sempre envolve compromisso. Confie nos fornecedores que reconhecem abertamente essas realidades físicas.
O debate entre geometrias de 2 e 4 canais não é uma questão de superioridade absoluta. A decisão é definitivamente resolvida identificando corretamente o material da sua peça e analisando a sua operação de fresamento específica. Deixar de respeitar a física do escoamento de cavacos e a rigidez do núcleo inevitavelmente arruinará suas ferramentas e peças.
Como recomendação final, estabeleça padrões claros em sua loja. Use como padrão geometrias de 2 canais ao cortar alumínio macio, plásticos e executar operações pesadas de abertura de canais. Use como padrão geometrias de 4 canais ao cortar aços resistentes, titânio e executar passes de acabamento de precisão. Esta regra simples elimina os erros de programação mais comuns.
Seu próximo passo requer ação imediata no chão de fábrica. Audite seu berço de ferramentas atual hoje. Certifique-se de que as geometrias dos canais em estoque realmente correspondam aos materiais de produção de maior volume. Se você detectar incompatibilidades, solicite amostras de teste de um fabricante verificado e transparente e atualize seus procedimentos operacionais padrão.
R: Geralmente não é recomendado para escatelamento devido à soldagem e embalagem de cavacos. No entanto, ele pode ser usado para passes de acabamento leves ou fresamento periférico em alumínio se a carga de cavacos for gerenciada e a refrigeração limpar os cavacos de maneira eficaz.
R: Uma fresa de topo de 3 canais serve como um compromisso, oferecendo mais folga de cavacos do que uma fresa de 4 canais, mas maior rigidez e taxas de avanço mais altas do que uma fresa de 2 canais. É cada vez mais popular como a escolha definitiva para usinagem de alumínio de alto desempenho.
R: Sim. Mais canais significam mais arestas de corte engajadas com o material simultaneamente, exigindo mais potência e rigidez estrutural para manter o corte sem induzir trepidação. Máquinas de baixa potência geralmente funcionam melhor com contagens de canais mais baixas.
R: Quase todas as fresas de topo de 2 canais são de corte central (capazes de mergulhar diretamente para baixo). A maioria das fresas de topo modernas de 4 canais também são de corte central, mas dois dos canais normalmente param antes do centro. Sempre verifique a folha de especificações do fabricante antes de programar um corte de mergulho.


