Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Zamanı: 2026-11-08 Kaynak: Alan


Frezeleme işlemleriniz için doğru kanal sayısını seçmek hiçbir zaman 'daha fazlası daha iyidir' şeklinde basit bir düşünce meselesi değildir. Tezgah uzmanları sürekli olarak talaş tahliyesini en üst düzeye çıkarmak ile kritik takım sertliğini korumak arasında hassas bir denge kurarlar. Yanlış kanal konfigürasyonunu seçtiğinizde, bir dizi ciddi işleme problemine davetiye çıkarırsınız. Yanlış kanal sayımları kaçınılmaz olarak hızlı talaş paketlemeye, yıkıcı takım kırılmasına ve kabul edilemez yüzey kalitesine yol açar. Sonuçta bu hatalar döngü sürelerinizi uzatır ve günlük hurda oranlarının hızla yükselmesine neden olur. Yüksek performanslı CNC işleme için temel kesici takımlar olarak, Solid Karbür Parmak Frezeler inanılmaz talaş kaldırma potansiyeli sunar. Bununla birlikte, üstün alt tabaka performansının kilidini açmak tamamen belirli geometrinin uygulamanızla tam olarak eşleştirilmesine bağlıdır. Bu kapsamlı kılavuz, bu takımlama sürecinde ilerlemenize yardımcı olacak somut, karar aşaması çerçevesi sağlar. İş parçası malzemesine, özel işlemlere ve makinenizin benzersiz özelliklerine göre 2 kanallı ve 4 kanallı konfigürasyonlar arasında nasıl seçim yapacağınızı tam olarak öğreneceksiniz.
Kanal sayısı, talaş alanını ve çekirdek gücünü belirler: Daha az kanal, yumuşak malzemeler için daha büyük talaş vadileri sağlar; daha fazla kanal, sert malzemeler için daha kalın, daha sert bir çekirdek sağlar.
2 Kanallı demir dışı malzemeler için standarttır: Malzeme kaynaklanmasını önlemek için hızlı talaş tahliyesinin kritik olduğu alüminyum ve plastikler için idealdir.
4-Flute, demirli metallerde ve ince talaş işlemede üstündür: Daha yüksek ilerleme hızları, azaltılmış sapma ve üstün yüzey ince işlemesi sunan, çelik ve sert alaşımlar için tercih edilen çözümdür.
Makine sağlamlığı önemlidir: Yüksek kanal sayıları katı endüstriyel kurulumlar gerektirir; düşük beygir gücüne sahip veya amatör makineler, 4 kanallı bir takımın artan kesme kuvvetleriyle başa çıkmakta zorlanabilir.
Her parmak freze tasarımı katı bir fiziksel uzlaşma içerir. Bir kesici takımın kanal sayısını artırdıkça, doğası gereği çekirdek çapını da arttırmalısınız. Çekirdek, aletin katı merkezi kütlesini temsil eder. Daha büyük bir çekirdek muazzam bir güç katarken, çip vadilerinden değerli alanı çalar. Makinacılar bu vadilere 'oluklar' adını verir. Maksimum takım sertliğine ve maksimum talaş açıklığına aynı anda sahip olamazsınız. Acil işleme hedeflerinize göre bir fiziksel özelliği diğerine göre önceliklendirmelisiniz.
Hızlı talaş tahliyesi, takımın hayatta kalması için hayati önem taşımaya devam ediyor. Metalin işlenmesi aşırı sürtünmeye neden olur. Ortaya çıkan metal talaşları bu ısının büyük çoğunluğunu emer. Bu sıcak talaşları kesme bölgesinden anında tahliye etmelisiniz. Talaşlar kanalda sıkışıp kalırsa, alet bunları tekrar kesecektir. Bu yıkıcı sürece 'yeniden kesme' diyoruz. Yeniden kesme, keskin kesici kenarları hızla yok eder. Isıyı iş parçasına geri zorlar ve takımın zamanından önce arızalanmasına neden olur.
Takım sapması parça doğruluğunuzu doğrudan etkiler. Bir takımı masif metale beslediğinizde, kesme kuvvetleri onu geri iter. Bu kuvvetler parmak frezeyi büker. 4 kanallı bir takım, 2 kanallı bir takıma göre çok daha kalın bir göbeğe sahiptir. Bu bükülme kuvvetine son derece iyi bir şekilde direnir. Daha az sapma, daha düz duvarlar elde etmeniz ve daha sıkı boyutsal toleranslara sahip olmanız anlamına gelir. 2 kanallı bir alet daha kolay esner. Sert malzemelerde hassasiyeti korumak için dikkatli ilerleme hızı yönetimi gerekir.
En İyi Uygulama: Her zaman diş başına özel talaş yükünüzü (IPT) hesaplayın. Aynı ilerleme hızını ve iş mili hızını korurken 2 kanallı takımdan 4 kanallı takıma geçerseniz talaş yükünüz yarı yarıya düşer. Programlamanızı buna göre ayarlamanız gerekir.
Yaygın Hata: Tezgahçılar genellikle takım çıkıntılarını göz ardı ederler. Oldukça sert 4 kanallı bir takım bile, pensetin dışında çok fazla sapı açıkta bırakırsanız ciddi şekilde sapacaktır. Daima çalışmanızın izin verdiği ölçüde aletin boğazına kadar boğulun.
2 kanallı geometrinin birincil avantajı maksimum talaş açıklığıdır. Derin, geniş oluklar büyük hacimlerde kesilmiş malzemeyi tutar. Uzun, lifli talaşlar üreten malzemeler için bu açık alana kesinlikle ihtiyacınız var. Bu olmadan talaşlar anında sıkışır ve kanallara paketlenir. Bu salmastra yüzey kaplamasını bozar ve sıklıkla aletin kırılmasına neden olur.
Bu araçlar belirli malzeme kategorilerine hakimdir. Bunları öncelikle demir içermeyen ve yumuşak malzemeler için kullanmalısınız. Hedef malzemeler arasında alüminyum, pirinç, bakır, plastik ve ahşap bulunur. Bu alt tabakalar sürekli sürtünme altında kolayca erir. Alüminyum özellikle sorunludur. Düşük erime noktasına sahiptir. Talaşlar kesme bölgesinde kalırsa doğrudan karbür kenara kaynak yapılır. 2 kanallı tasarım, kaynak yapılmadan önce bunları dışarı çıkarır.
Bazı takım yolları büyük ölçüde daha düşük kanal sayılarını tercih eder. Aşağıda 2 kanallı konfigürasyonlar için en uygun işlemler verilmiştir:
Ağır Kanal Açma: Kapalı bir kanalın kesilmesi, aletin agresif bir şekilde devreye girmesine neden olur. Talaşları kapalı alanlardan temizlemek için büyük tahliye kapasitesine ihtiyacınız var.
Derin Cep Açma: Derin boşluklardan malzeme kazmak, talaşları delikten dikey olarak kaldırmak için büyük oluk hacmi gerektirir.
Daldırarak Kesme: Çoğu 2 kanallı geometri, merkezden kesme özelliklerine sahiptir. Bunları bir matkap gibi Z ekseni üzerinde doğrudan aşağı doğru ilerlemek üzere programlayabilirsiniz.
Mükemmel açıklıklarına rağmen, bu araçlar belirgin sınırlamalar taşır. Çok kanallı alternatiflere kıyasla daha yavaş ilerleme hızları kullanmalısınız. Yalnızca iki kesme kenarına sahip olduklarından, bunları çok hızlı itmek diş başına talaş yükünü tehlikeli seviyelere çıkarır. Ayrıca çekirdek çaplarının daha küçük olması ciddi bir güvenlik açığı yaratır. Sertleştirilmiş çeliklere veya aşındırıcı alaşımlara doğru zorlarsanız gözle görülür biçimde sapacaklardır.
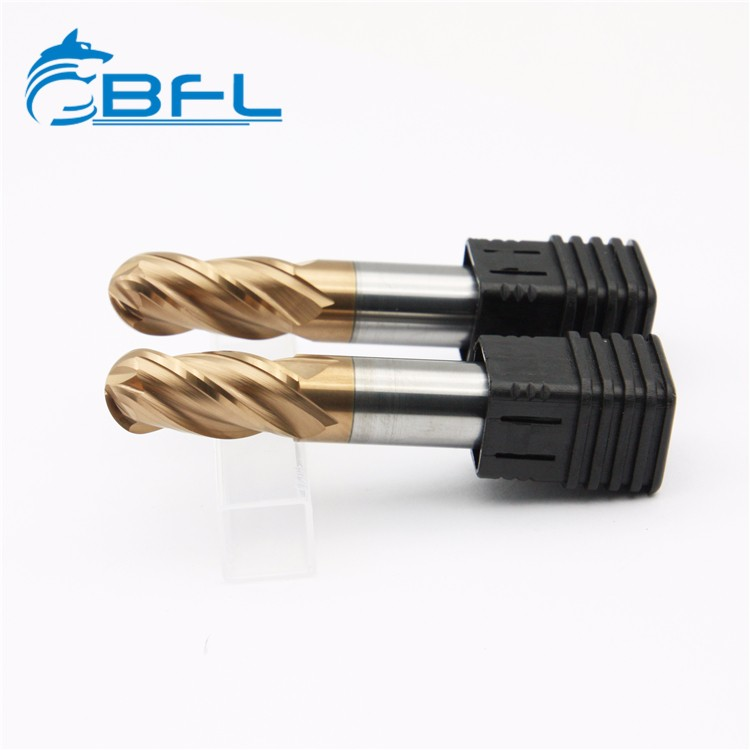
4 kanallı geometri, zorlu malzemelerde olağanüstü sağlamlık ve yüksek talaş kaldırma oranları sunar. Kalın çekirdek muazzam yanal basınca dayanıklıdır. Daha fazla kesme kenarı, takımın belirli bir ilerleme hızında devir başına daha küçük bir ısırık alması anlamına gelir. Bu azaltılmış talaş yükü, son parçanızda önemli ölçüde daha pürüzsüz bir yüzey kalitesi bırakır. Ayrıca aracı daha hızlı itebilirsiniz. Dört kanallı takım, tam olarak aynı talaş yükünü korurken, 2 kanallı takımla karşılaştırıldığında ilerleme hızınızı iki katına çıkarmanıza olanak tanır.
Bu aletleri daha güçlü, daha sert malzemelere ayırmalısınız. Ağır metalleri temiz bir şekilde kesme konusunda mükemmeldirler. Birincil hedef malzemeleriniz şunları içerir:
Karbon çelikleri ve sert alaşımlı çelikler
Paslanmaz çelikler (304, 316, vb.)
Titanyum ve zorlu havacılık alaşımları
Dökme demir ve sünek demir
Inconel gibi yüksek sıcaklık süper alaşımları
Optimum işlemler aletin doğal sertliğinden yararlanır. Çevresel frezeleme ve dış profil işleme sırasında mükemmel performans gösterirler. Son derece sıkı toleranslar gerektiren son işlem pasoları almanız gerektiğinde, 4 kanallı bir takım en iyi seçeneğiniz olmaya devam eder. Minimum sapma, bitmiş parçanızın tam olarak programlandığı gibi ölçülmesini sağlar.
Bu aletleri yanlış uygularsanız yüksek talaş paketleme riskiyle karşı karşıya kalırsınız. Alüminyum gibi yumuşak, yapışkan malzemelerde ağır kanal açma işlemleri için bunları kullanmayın. Kısıtlanmış yemek kanalları neredeyse anında tıkanacaktır. Kanallar erimiş alüminyumla dolduğunda kesme kuvvetleri aniden yükselir. Takım, iş milinin içinde şiddetli bir şekilde kırılacaktır. Bunları daha yumuşak malzemelerde kullanmanız gerekiyorsa, bunları kesinlikle hafif bitirme geçişleriyle sınırlayın.
Doğru flüt sayısını seçmek üç farklı kriterin değerlendirilmesini gerektirir. Bu faktörleri sistematik olarak gözden geçirerek takım seçimi sürecinizdeki tahminleri ortadan kaldırırsınız.
İş parçası malzemeniz birincil sınır koşullarınızı belirler. Makinistler temel seçim için güvenilir bir temel kurala uyarlar. Malzeme yumuşak, yapışkan veya kolayca eriyorsa, varsayılan olarak 2 kanallı parmak frezeyi kullanın. Malzeme sert, aşındırıcı veya erimeden temiz bir şekilde kesiliyorsa, varsayılan olarak 4 kanallı parmak frezeyi kullanın. Malzemenin talaş oluşturma özelliklerinin ilk seçiminizi yönlendirmesine izin verin.
Spesifik işleme operasyonu talaş boşaltma ihtiyaçlarını büyük ölçüde etkiler. Derin bir yarık mı kesiyorsunuz yoksa dış kenarın profilini mi oluşturuyorsunuz? Kanal açma, aleti her iki tarafta da katı malzemeyle çevreler. Agresif tahliye talep ediyor. Profil çıkarma aletin yalnızca yan tarafını devreye alır. İş parçasından itilmeye direnmek için yüksek sertlik gerekir. Takımın temel gücünü takım yolunuzun fiziksel talepleriyle eşleştirin.
Makinenizin fiziksel mimarisi son derece önemlidir. Endüstriyel CNC makinelerinde masif dökme demir çerçeveler kullanılır. 4 kanallı takımların oluşturduğu yoğun kesme kuvvetlerini kolaylıkla emerler. Gürültüye neden olmadan agresif ilerleme hızlarından tam olarak yararlanabilirler. Tersine, hafif hizmet veya hobi amaçlı masaüstü makineler bu yapısal kütleden yoksundur. Ağır kesme yükleri altında esnerler. Bu makineler genellikle dört kesici kenarı aynı anda itmek için gereken iş mili beygir gücünden yoksundur. Hafif hizmet kurulumlarında çalışan operatörler genellikle 2 kanallı konfigürasyonlardan yararlanır. Daha az kanal, makine gövdesi üzerindeki genel kesme basıncını önemli ölçüde azaltır.
Takımyolu ve Malzeme Değerlendirme Matrisi
Malzeme Türü |
İşleme Operasyonu |
Önerilen Flüt Sayısı |
Birincil Neden |
|---|---|---|---|
Alüminyum / Plastik |
Ağır Kanal Açma |
2-Flüt |
Maksimum talaş tahliyesi malzeme kaynağını önler. |
Alüminyum / Plastik |
Hafif Son İşlem |
2 Flüt veya 3 Flüt |
Yüzey kalitesini iyileştirirken açıklığı dengeler. |
Karbon / Paslanmaz Çelik |
Çevresel Profil Oluşturma |
4-Flüt |
Kalın çekirdek sapmaya karşı dayanıklıdır; yüksek ilerleme oranlarına izin verir. |
Titanyum / Sert Alaşımlar |
Hassas Son İşlem |
4-Flüt |
Diş başına azaltılmış talaş yükü üstün yüzey kalitesi sağlar. |
Doğru flüt sayısını belirlemek savaşın yalnızca yarısını temsil eder. Takım tutarlılığı sonuçta işleme başarınızı belirler. Küçük fiyat farklılıklarına dayalı olarak sürekli takım markasını değiştirmek, üretimde kaos yaratır. Ucuz takımlar öngörülemeyen takım ömrü sergiler. Sizi sürekli olarak hızları ve ilerlemeleri ayarlamaya zorlarlar. Tutarsız çevrim sürelerine ve beklenmeyen aksama sürelerine yol açarlar. Güvenilir, mühendislik odaklı bir tedarikçiye ihtiyacınız var.
Potansiyel satıcıları değerlendirirken üç kritik üretim boyutunu incelemelisiniz. Öncelikle alt tabaka kalitesini inceleyin. Aktif olarak mikro tanecikli veya nano tanecikli karbür boşluklardan taşlanmış takımları aramalısınız. Bu gelişmiş yapılar daha küçük tungstenli karbür parçacıklarını birbirine yakınlaştırır. Önemli ölçüde daha yüksek enine kopma mukavemeti ve üstün kenar tutuşu sağlarlar.
İkinci olarak kenar hazırlıklarını ve geometrilerini doğrulayın. Kaliteli bir alet, uygun birincil ve ikincil tahliye açılarına sahiptir. Kenar bileme, amaçlanan kanal sayısı ve hedef malzemeyle tam olarak eşleşmelidir. Sert çelik için tasarlanan kenar bileme, kanal sayısına bakılmaksızın yumuşak alüminyumu yırtacaktır.
Son olarak kaplama teknolojilerini araştırın. Çıplak karbür, modern üretim ortamlarında nadiren optimum performans gösterir. şunları sağlamalısınız: yekpare karbür parmak freze üreticisi, özel, uygulamaya özel kaplamalar sunmaktadır. Örneğin, alüminyuma yönelik 2 kanallı takımlarda Zirkonyum Nitrür (ZrN) veya Titanyum Karbonitrit (TiCN) arayın. Bu kaplamalar alüminyumun yapışmasına mükemmel şekilde direnç gösterir. Aşındırıcı çelikleri kesen 4 ağızlı takımlar için Titanyum Alüminyum Nitrür (TiAlN) arayın. Aşırı ısı altında gelişir ve karbür alt tabakayı mükemmel bir şekilde korur.
Kısa liste mantığınız şeffaflığa öncelik vermelidir. Kapsamlı hız ve besleme verilerini gönüllü olarak sağlayan üreticilerle ortak olun. Markaların, her malzemeyi mükemmel şekilde kestiği iddia edilen 'evrensel aletler' hakkında çılgın, asılsız iddialarda bulunmasından kaçının. Mühendislik her zaman uzlaşmayı gerektirir. Bu fiziksel gerçekleri açıkça kabul eden tedarikçilere güvenin.
2 kanallı ve 4 kanallı geometriler arasındaki tartışma mutlak bir üstünlük meselesi değildir. Karar, iş parçası malzemenizin doğru bir şekilde tanımlanması ve özel frezeleme operasyonunuzun analiz edilmesiyle kesin olarak çözülür. Talaş boşaltma fiziğine ve maça sertliğine saygı göstermemek kaçınılmaz olarak takımlarınızı ve parçalarınızı mahvedecektir.
Son bir öneri olarak mağazanızda net varsayılanlar belirleyin. Yumuşak alüminyum ve plastikleri keserken ve ağır kanal açma işlemlerini gerçekleştirirken varsayılan olarak 2 kanallı geometrileri kullanın. Sert çelikleri ve titanyumu keserken ve hassas son işlem geçişlerini gerçekleştirirken varsayılan olarak 4 kanallı geometrileri kullanın. Bu basit kural en yaygın programlama hatalarını ortadan kaldırır.
Bir sonraki adımınız üretim alanında acil eylem gerektirir. Mevcut alet beşiğinizi bugün denetleyin. Stoktaki kanal geometrilerinizin gerçekten en yüksek hacimli üretim malzemelerinizle eşleştiğinden emin olun. Uyumsuzluklar tespit ederseniz doğrulanmış, şeffaf bir üreticiden test numuneleri talep edin ve standart işletim prosedürlerinizi güncelleyin.
C: Talaş kaynağı ve paketleme nedeniyle kanal açma için genellikle önerilmez. Bununla birlikte, talaş yükünün yönetilmesi ve soğutma sıvısının talaşları etkili bir şekilde temizlemesi durumunda, alüminyum üzerinde hafif ince talaş işleme pasoları veya çevresel frezeleme için kullanılabilir.
C: 3 kanallı bir parmak freze, 4 kanallıya göre daha fazla talaş açıklığı, ancak 2 kanallıya göre daha fazla sertlik ve daha yüksek ilerleme oranları sunan bir uzlaşma görevi görür. Yüksek performanslı alüminyum işleme için kesin seçim olarak giderek daha popüler hale geliyor.
C: Evet. Daha fazla oluk, malzemeye aynı anda bağlanan daha fazla kesici kenar anlamına gelir; bu da, titreşime neden olmadan kesimi sürdürmek için daha fazla beygir gücü ve yapısal sağlamlık gerektirir. Düşük güçlü makineler genellikle daha düşük kanal sayılarıyla daha iyi performans gösterir.
C: Hemen hemen tüm 2 kanallı parmak frezeler merkezden kesme özelliğine sahiptir (düz aşağı dalma özelliğine sahiptir). Çoğu modern 4 kanallı parmak frezeler de merkezden kesme özelliğine sahiptir, ancak kanallardan ikisi genellikle merkezin yakınında durur. Daldırma kesimini programlamadan önce daima üreticinin teknik özellik sayfasını kullanarak doğrulayın.


