Language


ビュー: 0 著者: サイト編集者 公開時間: 2026-11-08 起源: サイト


フライス加工作業に適切な刃数を選択することは、「多ければ多いほど良い」と考えるだけの単純な問題ではありません。機械工は、切りくず排出の最大化と重要な工具剛性の維持の間で常に微妙なバランスをとる作業を行っています。間違ったフルート構成を選択すると、一連の重大な加工問題が発生します。刃数が正しくないと、必然的に、急速な切りくずのパッキング、致命的な工具の破損、および許容できない表面仕上げが発生します。最終的に、これらのエラーはサイクルタイムを増大させ、日次の廃棄率を急増させます。高性能CNC加工の基礎となる切削工具として、 超硬ソリッドエンドミルは、 信じられないほどの金属除去の可能性をもたらします。ただし、優れた基板性能を発揮できるかどうかは、特定の形状を用途に正確に適合させるかどうかにかかっています。この包括的なガイドは、このツールのプロセスをナビゲートするのに役立つ具体的な意思決定段階のフレームワークを提供します。被削材の材質、特定の操作、機械の固有の機能に基づいて、2 枚刃構成と 4 枚刃構成のどちらを選択するかを正確に学びます。
フルート数は切りくずスペースとコア強度を決定します。フルート数が少ないほど、柔らかい材料の場合は切りくず谷が大きくなります。フルートが多いほど、硬い材料に対してより厚くて硬いコアが提供されます。
2 枚刃は非鉄材料の標準です。材料の溶着を防ぐために迅速な切りくず排出が重要なアルミニウムやプラスチックに最適です。
4 フルートは鉄金属と仕上げ加工に優れています。鋼および硬質合金の頼りになる製品で、より高い送り速度、たわみの低減、優れた表面仕上げを実現します。
機械の剛性は重要です。フルート数が多いと、厳格な工業用セットアップが必要になります。馬力の低い機械や趣味の機械では、4 枚刃工具の増加する切削抵抗に苦戦する可能性があります。
すべてのエンドミルの設計には厳密な物理的妥協が伴います。切削工具の刃数を増やすと、必然的にコア直径も大きくする必要があります。コアは、ツールの固体の中心質量を表します。コアを大きくすると強度が大幅に向上しますが、チップの谷から貴重なスペースが奪われてしまいます。機械工はこれらの谷を「ガレット」と呼びます。最大の工具剛性と最大の切りくずクリアランスを同時に実現することはできません。当面の加工目標に基づいて、一方の物理的特性を他方の物理的特性よりも優先する必要があります。
工具を存続させるためには、迅速な切りくずの排出が依然として重要です。金属の加工では極度の摩擦が発生します。結果として生じる金属チップは、この熱の大部分を吸収します。これらの熱い切りくずを切断ゾーンから即座に排出する必要があります。切りくずがガレットに閉じ込められたままの場合、ツールはそれらを再度切断します。私たちはこの破壊的なプロセスを「リカット」と呼んでいます。リカットでは鋭い刃先が急速に破壊されます。熱がワークピースに強制的に戻され、工具の早期故障の原因となります。
工具のたわみは部品の精度に直接影響します。工具を固体金属に送り込むと、切削力が工具を押し返します。これらの力によりエンドミルが曲げられます。 4 枚刃ツールは、2 枚刃ツールよりもはるかに厚いコアを備えています。この曲げ力に非常によく耐えます。たわみが少ないということは、より真っ直ぐな壁が得られ、より厳しい寸法公差を保持できることを意味します。 2枚刃の工具は曲がりやすくなります。硬い材料の精度を維持するには、慎重な送り速度管理が必要です。
ベストプラクティス: 常に歯当たりの特定のチップロード (IPT) を計算してください。同じ送り速度と主軸速度を維持しながら 2 枚刃工具から 4 枚刃工具に切り替えると、切りくず負荷は半分に低下します。それに応じてプログラミングを調整する必要があります。
よくある間違い: 機械工は工具の突き出しを無視することがよくあります。剛性の高い 4 枚刃ツールでも、シャンクがコレットの外側に露出しすぎると、大きくたわみます。作業の許す限り、常に工具を絞めてください。
2 枚刃形状の主な利点は、最大の切りくずクリアランスです。深くて広いガレットには、大量の剪断された材料が保持されます。長く糸状の切りくずを生成する材料には、このオープンスペースが絶対に必要です。これがないと、切りくずはすぐに圧縮されてフルートに詰め込まれます。このパッキンにより表面仕上げが損なわれ、工具が折れてしまうことがよくあります。
これらのツールは、特定のマテリアル カテゴリを支配します。これらは主に非鉄および軟質材料に導入する必要があります。対象となる材質は、アルミニウム、真鍮、銅、プラスチック、木材などです。これらの基材は継続的な摩擦により容易に溶けます。アルミニウムは特に問題があることが判明しています。融点が低いのが特徴です。切りくずが切削ゾーンに残ると、超硬刃先に直接溶着します。 2 フルート設計により、溶接が行われる前にそれらが排出されます。
特定のツールパスでは、溝数が少ない方が有利になります。 2 枚刃構成の最適な動作は次のとおりです。
重い溝加工: 閉じたチャネルを切断すると、工具が積極的にかかります。狭い空間から切りくずを取り除くには、大規模な避難能力が必要です。
深いポケット加工: 深いキャビティから材料を掘削するには、切りくずを穴から垂直に持ち上げるために大きなガレット容積が必要です。
プランジ切削: ほとんどの 2 刃形状は中心切削機能を備えています。ドリルのように Z 軸をまっすぐ下に送るようにプログラムできます。
優れたクリアランスにもかかわらず、これらのツールには明確な制限があります。複数刃の代替品と比較して、遅い送り速度を使用する必要があります。刃先が 2 つしかないため、刃を押し込みすぎると、刃あたりの切りくず負荷が危険なレベルまで急増します。さらに、コア直径が小さいため、深刻な脆弱性が生じます。硬化鋼や研磨合金に押し込むと、著しくたわみます。
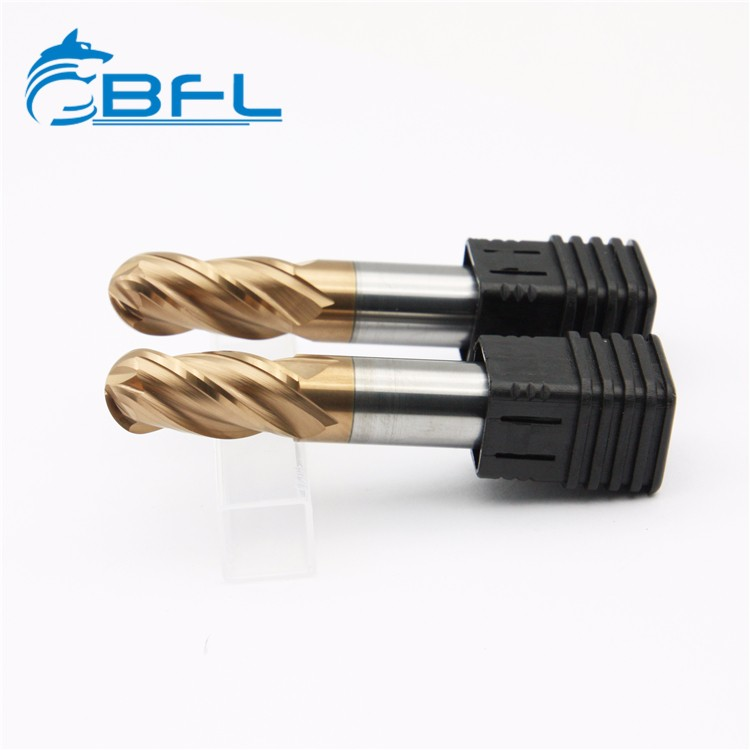
4 枚刃の形状は、要求の厳しい材料において優れた剛性と高い切りくず除去率を実現します。厚いコアは巨大な側圧に耐えます。切れ刃が多いほど、工具が与えられた送り速度で 1 回転あたりに取るバイトが小さくなります。この切りくず負荷の軽減により、最終部品の表面仕上げが大幅に滑らかになります。ツールをより速く押すこともできます。 4 つの刃を使用すると、まったく同じ切りくず負荷を維持しながら、2 枚刃の工具と比較して送り速度を 2 倍にすることができます。
これらのツールは、より強力で丈夫な材料用に確保しておいてください。重金属をきれいに切断することに優れています。主な対象となる材料は次のとおりです。
炭素鋼および強靭な合金鋼
ステンレス鋼(304、316など)
チタンおよび要求の厳しい航空宇宙合金
鋳鉄およびダクタイル鋳鉄
インコネルなどの高温超合金
ツール固有の剛性を活用して最適な操作を実現します。外周フライス加工や外部プロファイリング時に優れたパフォーマンスを発揮します。非常に厳しい公差を必要とする仕上げパスを実行する必要がある場合、依然として 4 枚刃工具が最良の選択肢です。たわみが最小限に抑えられるため、完成品の寸法がプログラム通りに正確に測定されます。
これらのツールを誤って使用すると、切りくずが詰まる危険性が高くなります。アルミニウムなどの柔らかくゴム状の素材の激しい溝加工には使用しないでください。制限された食道はすぐに詰まります。フルートが溶けたアルミニウムで固まると、切削抵抗が急激に増加します。工具はスピンドル内で激しく破損します。柔らかい素材に使用する必要がある場合は、軽い仕上げパスのみに厳密に制限してください。
適切なフルート数を選択するには、3 つの異なる基準を評価する必要があります。これらの要素を体系的に検討することで、ツールの選択プロセスから推測に頼る作業を排除できます。
ワークの材質によって主な境界条件が決まります。機械工は、信頼できる経験則に従ってベースラインを選択します。材料が柔らかい、粘着性がある、または溶けやすい場合は、デフォルトの 2 枚刃エンドミルを使用します。材料が硬く、摩耗していると感じられる場合、または溶けることなくきれいに切断できる場合は、デフォルトで 4 枚刃エンドミルを使用します。材料の切りくず生成特性を最初の選択の指針にしてください。
特定の加工操作は、切りくず排出のニーズに大きく影響します。深いスロットを切削していますか、それとも外側エッジの輪郭を加工していますか?スロットはツールの両側を固体材料で囲みます。積極的な避難が求められます。プロファイリングはツールの側面のみを対象とします。ワークからの突き抜けに耐える高い剛性が求められます。ツールのコア強度をツールパスの物理的要求に合わせます。
マシンの物理アーキテクチャは非常に重要です。産業用 CNC マシンは巨大な鋳鉄フレームを使用しています。 4 枚刃工具によって発生する強力な切削抵抗を容易に吸収します。びびりを引き起こすことなく、積極的な送り速度を最大限に活用できます。逆に、軽量または趣味のデスクトップ マシンには、この構造上の質量がありません。大きな切削負荷がかかると曲がります。これらの機械では、4 つの刃先を同時に押すのに必要なスピンドル馬力が不足していることがよくあります。軽負荷のセットアップを実行するオペレータは、多くの場合、2 フルート構成の恩恵を受けます。刃数が少ないため、機械フレームにかかる全体的な切削圧力が大幅に軽減されます。
ツールパスと材料の評価マトリックス
材質の種類 |
機械加工作業 |
推奨刃数 |
主な理由 |
|---|---|---|---|
アルミニウム / プラスチック |
ヘビースロッティング |
2枚刃 |
最大限の切りくず排出により、材料の溶着を防止します。 |
アルミニウム / プラスチック |
軽い仕上げ |
2枚刃または3枚刃 |
表面仕上げを向上させながらクリアランスのバランスをとります。 |
カーボン/ステンレス |
周辺機器のプロファイリング |
4枚刃 |
Thick core resists deflection;高い送り速度が可能になります。 |
チタン/超硬合金 |
精密仕上げ |
4枚刃 |
刃当りの切りくず負荷が軽減され、優れた仕上げが得られます。 |
正しいフルートの本数を特定することは、戦いの半分にすぎません。工具の一貫性が最終的に加工の成功を左右します。わずかな価格差に基づいてツールのブランドを常に切り替えると、生産に混乱が生じます。 Cheap tools exhibit unpredictable tool life.速度と送り量を常に調整する必要があります。これらはサイクルタイムの一貫性の欠如や予期せぬダウンタイムの原因となります。信頼できる、エンジニアリングに重点を置いたサプライヤーが必要です。
潜在的なベンダーを評価するときは、3 つの重要な製造側面を精査する必要があります。 First, examine their substrate quality.マイクログレインまたはナノグレイン超硬ブランクから研磨された工具を積極的に探す必要があります。 These advanced structures pack smaller tungsten carbide particles closer together.これらは、大幅に高い横方向破断強度と優れたエッジ保持力を提供します。
次に、エッジの準備と形状を確認します。高品質の工具には、適切な一次逃げ角と二次逃げ角が備わっています。エッジホーニングは、意図した刃数とターゲットの材質に厳密に一致する必要があります。丈夫な鋼用に設計されたエッジホーンは、刃数に関係なく、柔らかいアルミニウムを引き裂きます。
Finally, investigate their coating technologies.裸の超硬が現代の生産環境で最適に機能することはほとんどありません。を確保する必要があります。 超硬ソリッド エンドミルのメーカーは、 特殊な用途に特化したコーティングを提供しています。たとえば、アルミニウム用の 2 枚刃工具では、窒化ジルコニウム (ZrN) または炭窒化チタン (TiCN) を探してください。これらのコーティングはアルミニウムの接着に完全に耐えます。砥粒鋼を切断する 4 枚刃工具には、窒化チタンアルミニウム (TiAlN) をお探しください。極度の熱下でも活性を発揮し、超硬基材を見事に保護します。
候補者リストのロジックでは透明性を優先する必要があります。包括的な速度とフィード データを積極的に提供してくれるメーカーと提携します。あらゆる素材を完璧に切断できるとされる「万能ツール」について、根拠のない乱暴な主張をするブランドは避けてください。 Engineering always involves compromise.こうした物理的現実を公然と認識しているサプライヤーを信頼してください。
2 枚刃形状と 4 枚刃形状の議論は、絶対的な優位性の問題ではありません。この決定は、ワーク材質を正確に特定し、特定のフライス加工操作を分析することによって決定的に解決されます。切りくず排出とコアの剛性の物理学を尊重しないと、必然的に工具や部品が破損します。
最後の推奨事項として、ショップに明確なデフォルトを設定します。軟質アルミニウムやプラスチックを切断したり、重度の溝加工を行う場合は、デフォルトで 2 枚刃形状になります。タフなスチールやチタンを切断し、精密仕上げパスを実行する場合は、デフォルトで 4 枚刃ジオメトリが使用されます。この単純なルールにより、最も一般的なプログラミング エラーが排除されます。
次のステップでは、製造現場での即時の行動が必要です。 Audit your current tool crib today.在庫のあるフルートの形状が実際に最も大量生産される材料と一致していることを確認してください。不一致を見つけた場合は、検証済みの透明性のあるメーカーにテストサンプルを要求し、標準の操作手順を更新してください。
A: チップの溶着やパッキンがあるため、一般的に溝加工には推奨されません。ただし、切りくず負荷が管理され、クーラントが効果的に切りくずを除去する場合は、アルミニウムの軽い仕上げパスや外周フライス加工に使用できます。
A: 3 枚刃エンドミルは妥協案として機能し、4 枚刃よりも大きな切りくずクリアランスを提供しますが、2 枚刃よりも高い剛性と高い送り速度を提供します。 It is increasingly popular as the definitive choice for high-performance aluminum machining.
A: はい。溝の数が増えると、より多くの刃先が同時に材料と係合することになり、びびりを誘発せずに切断を維持するには、より多くの馬力と構造的剛性が必要になります。低出力のマシンは、多くの場合、フルート数が少ないほどパフォーマンスが向上します。
A:2枚刃エンドミルはほとんどがセンターカット(真っ直ぐ突き下ろすことができる)です。最近の 4 枚刃エンドミルのほとんども中心切削ですが、通常、2 つの刃は中心手前で止まります。プランジカットをプログラムする前に、必ずメーカーの仕様書を確認してください。


