Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 8.11.2026 Происхождение: Сайт


Выбор правильного количества канавок для операций фрезерования никогда не сводится к простому пониманию: «Чем больше, тем лучше». Станочникам постоянно приходится балансировать между максимальным отводом стружки и сохранением критической жесткости инструмента. Когда вы выбираете неправильную конфигурацию канавок, вы создаете каскад серьезных проблем при обработке. Неправильный подсчет канавок неизбежно приводит к быстрой упаковке стружки, катастрофической поломке инструмента и неприемлемому качеству поверхности. В конечном итоге эти ошибки увеличивают время цикла и резко увеличивают ежедневный процент брака. В качестве основного режущего инструмента для высокопроизводительной обработки на станках с ЧПУ. Цельные твердосплавные концевые фрезы обладают невероятными возможностями удаления металла. Однако достижение превосходных характеристик подложки полностью зависит от соответствия конкретной геометрии конкретному применению. Это подробное руководство предоставляет конкретную основу для этапа принятия решений, которая поможет вам ориентироваться в этом процессе. Вы узнаете, как именно выбрать между конфигурациями с 2 и 4 канавками в зависимости от материала заготовки, конкретных операций и уникальных возможностей вашего станка.
Количество канавок определяет пространство для стружки по сравнению с прочностью сердцевины: меньшее количество канавок обеспечивает более крупные впадины для стружки при обработке мягких материалов; большее количество канавок обеспечивает более толстую и жесткую сердцевину для твердых материалов.
2-зубая канавка является стандартом для цветных металлов: идеально подходит для алюминия и пластмасс, где быстрая эвакуация стружки имеет решающее значение для предотвращения сваривания материалов.
Четырехзубая фреза отлично подходит для обработки черных металлов и чистовой обработки: идеальна для стали и твердых сплавов, обеспечивает более высокие скорости подачи, уменьшенное отклонение и превосходное качество поверхности.
Жесткость станка имеет значение: большое количество канавок требует жестких промышленных установок; Маломощные машины или машины для любителей могут столкнуться с повышенными силами резания инструмента с 4 канавками.
Каждая конструкция концевой фрезы предполагает строгий физический компромисс. Увеличивая количество канавок режущего инструмента, вы неизбежно должны увеличить диаметр его сердцевины. Ядро представляет собой твердую центральную массу инструмента. Хотя ядро большего размера добавляет огромную прочность, оно отнимает ценное пространство у долин чипа. Станочники называют эти впадины «пищеводами». Вы не можете одновременно обладать максимальной жесткостью инструмента и максимальным зазором от стружки. Вы должны отдать предпочтение одной физической характеристике над другой, исходя из ваших непосредственных целей обработки.
Быстрая эвакуация стружки остается жизненно важной для выживания инструмента. Обработка металла приводит к сильному трению. Образующаяся металлическая стружка поглощает большую часть этого тепла. Вы должны немедленно удалить эту горячую стружку из зоны резки. Если стружка останется в пищеводе, инструмент снова ее разрежет. Мы называем этот разрушительный процесс «перерезкой». Повторная резка быстро разрушает острые режущие кромки. Это возвращает тепло в заготовку и приводит к преждевременному выходу инструмента из строя.
Отклонение инструмента напрямую влияет на точность детали. Когда вы вводите инструмент в твердый металл, силы резания оказывают на него обратное воздействие. Эти силы сгибают концевую фрезу. Инструмент с 4 канавками имеет гораздо более толстый стержень, чем инструмент с 2 канавками. Он исключительно хорошо противостоит этой изгибающей силе. Меньшее отклонение означает, что вы достигаете более прямых стенок и соблюдаете более жесткие допуски на размеры. Инструмент с двумя канавками легче сгибается. Для поддержания точности при обработке твердых материалов требуется тщательное управление скоростью подачи.
Рекомендации: всегда рассчитывайте удельную нагрузку стружки на зуб (IPT). Если вы переключитесь с инструмента с 2 канавками на инструмент с 4 канавками, сохраняя при этом ту же скорость подачи и скорость шпинделя, нагрузка на стружку уменьшится вдвое. Вы должны соответствующим образом скорректировать свою программу.
Распространенная ошибка: станочники часто игнорируют вылет инструмента. Даже очень жесткий инструмент с 4 канавками будет сильно прогибаться, если вы оставите слишком большую часть хвостовика открытой за пределами цанги. Всегда зажимайте инструмент настолько, насколько позволяет ваша работа.
Основным преимуществом геометрии с двумя канавками является максимальный зазор между стружкой. Глубокие, обширные пищеводы содержат огромные объемы расщепленного материала. Вам абсолютно необходимо это открытое пространство для материалов, производящих длинную, волокнистую стружку. Без него стружка моментально сжимается и упаковывается в канавки. Такая набивка портит качество поверхности и часто ломает инструмент.
Эти инструменты доминируют в определенных категориях материалов. Их следует применять в первую очередь для цветных металлов и мягких материалов. Целевые материалы включают алюминий, латунь, медь, пластик и дерево. Эти подложки легко плавятся при постоянном трении. Алюминий оказывается особенно проблематичным. Он обладает низкой температурой плавления. Если стружка задерживается в зоне резания, она приваривается непосредственно к твердосплавной кромке. Конструкция с двумя канавками удаляет их до начала сварки.
Определенные траектории движения инструмента в значительной степени отдают предпочтение меньшему количеству канавок. Ниже приведены оптимальные операции для конфигураций с двумя канавками:
Обработка тяжелых пазов: резка закрытого канала требует агрессивного воздействия на инструмент. Вам нужны огромные возможности для эвакуации, чтобы убрать стружку из замкнутого пространства.
Обработка глубоких карманов. Для извлечения материала из глубоких полостей требуется большой объем пищевода для вертикального подъема стружки из отверстия.
Врезное резание. Большинство моделей с двумя канавками имеют возможность фрезерования по центру. Вы можете запрограммировать их на подачу прямо по оси Z, как дрель.
Несмотря на отличный зазор, эти инструменты имеют определенные ограничения. Вы должны использовать более медленные скорости подачи по сравнению с альтернативами с несколькими канавками. Поскольку у них только две режущие кромки, слишком быстрое нажатие на них увеличивает нагрузку стружки на зуб до опасного уровня. Кроме того, их меньший диаметр ядра создает серьезную уязвимость. Они заметно прогибаются, если вы втыкаете их в закаленную сталь или абразивные сплавы.
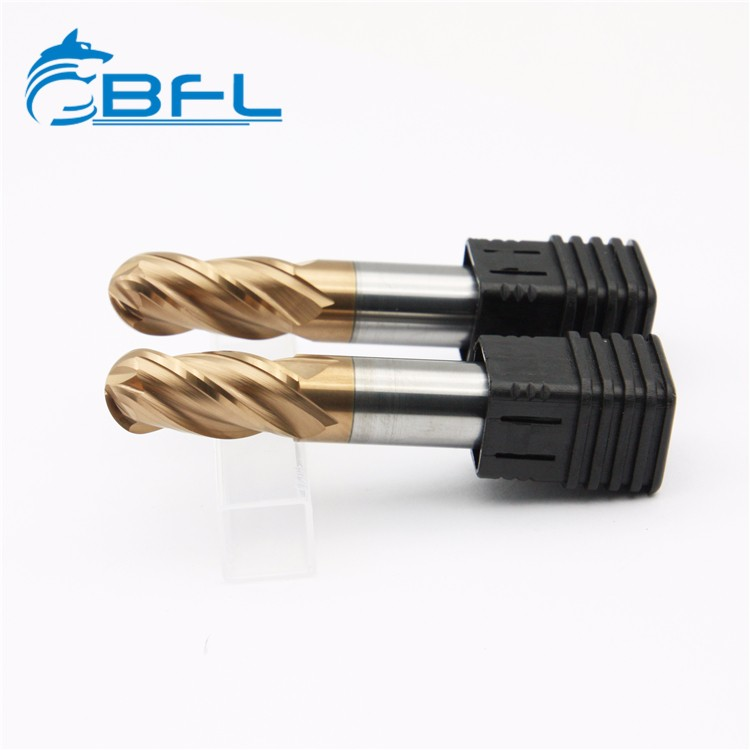
Геометрия с 4 канавками обеспечивает исключительную жесткость и повышенную скорость съема металла при обработке сложных материалов. Толстое ядро выдерживает огромное боковое давление. Большее количество режущих кромок означает, что инструмент делает меньший зарез за оборот при заданной скорости подачи. Благодаря уменьшению нагрузки на стружку поверхность готовой детали становится значительно более гладкой. Вы также можете толкать инструмент быстрее. Четыре канавки позволяют удвоить скорость подачи по сравнению с инструментом с двумя канавками, сохраняя при этом ту же нагрузку на стружку.
Вам следует зарезервировать эти инструменты для более прочных и жестких материалов. Они превосходно чистят тяжелые металлы. Ваши основные целевые материалы включают в себя:
Углеродистые стали и прочные легированные стали
Нержавеющие стали (304, 316 и т.д.)
Титан и требовательные аэрокосмические сплавы
Чугун и ковкий чугун
Высокотемпературные суперсплавы, такие как Инконель.
Оптимальные операции позволяют использовать присущую инструменту жесткость. Они блестяще работают при периферийном фрезеровании и наружном профилировании. Если вам необходимо выполнить чистовые проходы, требующие очень жестких допусков, лучшим вариантом будет инструмент с 4 канавками. Минимальное отклонение гарантирует, что размеры готовой детали будут точно такими, как запрограммировано.
При неправильном использовании этих инструментов вы рискуете столкнуться с высоким риском упаковки стружки. Не используйте их для прорезания тяжелых пазов в мягких липких материалах, таких как алюминий. Ограниченные пищеводы почти сразу же засорятся. Как только канавки наполняются расплавленным алюминием, силы резания резко возрастают. Инструмент сильно сломается внутри шпинделя. Если вам необходимо использовать их на более мягких материалах, строго ограничивайте их легкими чистовыми проходами.
Выбор правильного количества канавок требует оценки трех различных критериев. Систематически анализируя эти факторы, вы исключаете догадки из процесса выбора инструмента.
Материал заготовки определяет основные граничные условия. Машинисты следуют надежному эмпирическому правилу при выборе базовой линии. Если материал кажется мягким, липким или легко плавится, по умолчанию используйте концевую фрезу с 2 зубьями. Если материал кажется твердым, абразивным или чисто срезается, не плавясь, по умолчанию используйте концевую фрезу с 4 зубьями. Пусть характеристики материала, образующие стружку, будут определять ваш первоначальный выбор.
Конкретная операция обработки сильно влияет на необходимость удаления стружки. Вы вырезаете глубокую прорезь или профилируете внешний край? Прорези окружают инструмент твердым материалом с обеих сторон. Это требует агрессивной эвакуации. При профилировании задействуется только боковая часть инструмента. Требуется высокая жесткость, чтобы противостоять отталкиванию от заготовки. Сопоставьте прочность сердечника инструмента с физическими требованиями вашей траектории движения инструмента.
Физическая архитектура вашей машины имеет огромное значение. Промышленные станки с ЧПУ используют массивные чугунные рамы. Они легко поглощают интенсивные силы резания, создаваемые инструментами с 4 канавками. Они могут в полной мере использовать агрессивные скорости подачи, не вызывая вибрации. И наоборот, легким настольным машинам или настольным машинам для любителей не хватает этой структурной массы. Они изгибаются при больших режущих нагрузках. Этим станкам часто не хватает мощности шпинделя, необходимой для одновременного перемещения четырех режущих кромок. Операторы, использующие установки для легких условий эксплуатации, часто получают выгоду от конфигураций с двумя канавками. Меньшее количество канавок значительно снижает общее давление резания на корпус станка.
Матрица траектории инструмента и оценки материалов
Тип материала |
Операция обработки |
Рекомендуемое количество флейт |
Основная причина |
|---|---|---|---|
Алюминий/Пластмассы |
Тяжелая долбежка |
2-флейта |
Максимальная эвакуация стружки предотвращает сварку материала. |
Алюминий/Пластмассы |
Светлая отделка |
2-зубая или 3-зубая |
Балансирует зазор и улучшает качество поверхности. |
Углеродистая/нержавеющая сталь |
Периферийное профилирование |
4-флейта |
Толстый сердечник сопротивляется прогибу; допускает высокие скорости подачи. |
Титан/твердые сплавы |
Точная отделка |
4-флейта |
Уменьшенная нагрузка стружки на зуб обеспечивает превосходное качество обработки. |
Определить правильное количество флейт — это только половина дела. Консистенция инструмента в конечном итоге определяет успех вашей обработки. Постоянная смена марки инструмента из-за незначительной разницы в ценах создает производственный хаос. Дешевые инструменты имеют непредсказуемый срок службы. Они заставляют вас постоянно регулировать скорость и подачу. Они приводят к нестабильному времени цикла и неожиданным простоям. Вам нужен надежный поставщик, специализирующийся на инжиниринге.
Оценивая потенциальных поставщиков, вы должны тщательно изучить три важнейших производственных аспекта. Во-первых, проверьте качество их подложки. Вам следует активно искать инструменты, заточенные из микро- или нанозернистых твердосплавных заготовок. Эти усовершенствованные структуры упаковывают более мелкие частицы карбида вольфрама ближе друг к другу. Они обеспечивают значительно более высокую прочность на поперечный разрыв и превосходное удержание кромки.
Во-вторых, проверьте подготовку кромок и геометрию. Качественный инструмент имеет правильные первичные и вторичные задние углы. Заточка кромок должна строго соответствовать предполагаемому количеству канавок и материалу цели. Хонор для кромок, предназначенный для прочной стали, порвет мягкий алюминий, независимо от количества канавок.
Наконец, изучите их технологии нанесения покрытий. Голый твердый сплав редко работает оптимально в современных производственных условиях. Вы должны обеспечить Производитель цельных твердосплавных концевых фрез предлагает специализированные покрытия для конкретного применения. Например, ищите нитрид циркония (ZrN) или карбонитрид титана (TiCN) на двухзубых инструментах, предназначенных для обработки алюминия. Эти покрытия прекрасно противостоят прилипанию алюминия. Для инструментов с 4 канавками, режущих абразивные стали, ищите нитрид титана и алюминия (TiAlN). Он хорошо себя чувствует при экстремальных температурах и блестяще защищает твердосплавную основу.
Ваша логика составления короткого списка должна отдавать приоритет прозрачности. Сотрудничайте с производителями, которые охотно предоставляют полную информацию о скоростях и подачах данных. Избегайте брендов, делающих дикие, необоснованные заявления об «универсальных инструментах», которые якобы идеально режут любой материал. Инженерное дело всегда предполагает компромисс. Доверяйте поставщикам, которые открыто признают эти физические реалии.
Спор между геометриями с 2 и 4 канавками не является вопросом абсолютного превосходства. Решение окончательно принимается путем правильной идентификации материала заготовки и анализа конкретной операции фрезерования. Несоблюдение физики эвакуации стружки и жесткости сердечника неизбежно приведет к порче ваших инструментов и деталей.
В качестве последней рекомендации установите в своем магазине четкие настройки по умолчанию. По умолчанию используется геометрия с 2 канавками при резке мягкого алюминия, пластика и выполнении тяжелых операций прорезания пазов. По умолчанию используется 4-зубая геометрия при резке прочной стали, титана и выполнении прецизионных чистовых проходов. Это простое правило устраняет наиболее распространенные ошибки программирования.
Ваш следующий шаг требует немедленных действий в цехе. Проведите ревизию своего текущего набора инструментов сегодня. Убедитесь, что геометрия имеющихся у вас канавок действительно соответствует материалам, из которых производятся самые крупные объемы производства. Если вы обнаружите несоответствия, запросите образцы для тестирования у проверенного и прозрачного производителя и обновите свои стандартные рабочие процедуры.
О: Обычно не рекомендуется выполнять прорезь из-за приваривания стружки и упаковки. Однако его можно использовать для легких чистовых проходов или периферийного фрезерования алюминия, если контролировать нагрузку стружки и СОЖ эффективно удаляет стружку.
A: Концевая фреза с 3 канавками служит компромиссом: она обеспечивает больший зазор для стружки, чем 4-зубая, но большую жесткость и более высокие скорости подачи, чем 2-зубая. Он становится все более популярным как окончательный выбор для высокопроизводительной обработки алюминия.
А: Да. Больше канавок означает, что большее количество режущих кромок одновременно взаимодействует с материалом, что требует большей мощности и жесткости конструкции для поддержания резки без вибрации. Маломощные машины часто работают лучше с меньшим количеством канавок.
A: Почти все двухзубые концевые фрезы имеют центральное режущее исполнение (способны врезаться прямо вниз). Большинство современных концевых фрез с 4 канавками также имеют центральное резание, но две канавки обычно не доходят до центра. Прежде чем программировать погружной рез, всегда сверяйтесь со спецификациями производителя.


