Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-08 Origen: Sitio


Seleccionar el número de ranuras correcto para sus operaciones de fresado nunca es una simple cuestión de pensar 'más es mejor'. Los maquinistas realizan constantemente un delicado acto de equilibrio entre maximizar la evacuación de virutas y mantener la rigidez crítica de la herramienta. Cuando elige la configuración de flauta incorrecta, provoca una cascada de problemas graves de mecanizado. Los recuentos de flautas incorrectos conducen inevitablemente a un rápido empaque de virutas, roturas catastróficas de las herramientas y acabados superficiales inaceptables. En última instancia, estos errores aumentan los tiempos de ciclo y disparan las tasas diarias de desechos. Como herramientas de corte fundamentales para el mecanizado CNC de alto rendimiento, Las fresas de carburo sólido ofrecen un increíble potencial de eliminación de metal. Sin embargo, desbloquear el rendimiento superior del sustrato depende completamente de hacer coincidir la geometría específica con su aplicación exacta. Esta guía completa proporciona un marco concreto de la etapa de decisión para ayudarle a navegar este proceso de herramientas. Aprenderá exactamente cómo elegir entre configuraciones de 2 y 4 canales según el material de la pieza de trabajo, las operaciones específicas y las capacidades únicas de su máquina.
El número de canales determina el espacio de la viruta frente a la resistencia del núcleo: menos canales proporcionan valles de viruta más grandes para materiales blandos; más flautas proporcionan un núcleo más grueso y rígido para materiales duros.
2 flautas es el estándar para materiales no ferrosos: ideal para aluminio y plásticos donde la rápida evacuación de virutas es fundamental para evitar la soldadura del material.
4 flautas sobresale en metales ferrosos y acabado: la opción ideal para acero y aleaciones duras, que ofrece velocidades de avance más altas, deflexión reducida y acabados superficiales superiores.
La rigidez de la máquina es importante: un número elevado de canales requiere configuraciones industriales rígidas; Las máquinas de baja potencia o para aficionados pueden tener dificultades con las mayores fuerzas de corte de una herramienta de 4 flautas.
Cada diseño de fresadora implica un estricto compromiso físico. A medida que aumenta el número de ranuras en una herramienta de corte, inherentemente debe aumentar su diámetro central. El núcleo representa la masa central sólida de la herramienta. Si bien un núcleo más grande agrega una fuerza tremenda, roba un espacio valioso de los valles de los chips. Los maquinistas llaman a estos valles 'gargantas'. No se puede poseer la máxima rigidez de la herramienta y el máximo espacio libre de virutas simultáneamente. Debe priorizar un rasgo físico sobre el otro en función de sus objetivos inmediatos de mecanizado.
La rápida evacuación de virutas sigue siendo vital para la supervivencia de las herramientas. El mecanizado de metal genera una fricción extrema. Las virutas de metal resultantes absorben la gran mayoría de este calor. Debes evacuar estas virutas calientes de la zona de corte al instante. Si las virutas quedan atrapadas en la garganta, la herramienta las cortará nuevamente. A este proceso destructivo lo llamamos 'recorte'. El recorte destruye rápidamente los bordes cortantes afilados. Obliga a que el calor regrese a la pieza de trabajo y provoca fallas prematuras de la herramienta.
La deflexión de la herramienta afecta directamente la precisión de su pieza. Cuando se introduce una herramienta en metal sólido, las fuerzas de corte la empujan. Estas fuerzas doblan la fresa. Una herramienta de 4 flautas presenta un núcleo mucho más grueso que una herramienta de 2 flautas. Resiste excepcionalmente bien esta fuerza de flexión. Menos deflexión significa que se logran paredes más rectas y se mantienen tolerancias dimensionales más estrictas. Una herramienta de 2 flautas se flexiona más fácilmente. Requiere una gestión cuidadosa de la velocidad de avance para mantener la precisión en materiales rígidos.
Mejores prácticas: calcule siempre su carga de viruta específica por diente (IPT). Si cambia de una herramienta de 2 flautas a una de 4 flautas mientras mantiene la misma velocidad de avance y velocidad del husillo, la carga de viruta se reduce a la mitad. Debe ajustar su programación en consecuencia.
Error común: los maquinistas a menudo ignoran las herramientas que sobresalen. Incluso una herramienta de 4 flautas muy rígida se desviará gravemente si deja demasiado vástago expuesto fuera del collar. Siempre ahogue la herramienta tanto como lo permita su operación.
La principal ventaja de una geometría de 2 canales es la máxima separación de virutas. Las profundas y amplias gargantas contienen enormes volúmenes de material cortado. Es absolutamente necesario este espacio abierto para los materiales que producen virutas largas y fibrosas. Sin él, las virutas se comprimen y se empaquetan en las flautas al instante. Este embalaje arruina el acabado de la superficie y, a menudo, rompe la herramienta.
Estas herramientas dominan categorías de materiales específicas. Debe utilizarlos principalmente para materiales blandos y no ferrosos. Los materiales de destino incluyen aluminio, latón, cobre, plástico y madera. Estos sustratos se funden fácilmente bajo fricción continua. El aluminio resulta especialmente problemático. Posee un punto de fusión bajo. Si las virutas permanecen en la zona de corte, se sueldan directamente al borde de carburo. Un diseño de 2 flautas los expulsa antes de que pueda ocurrir la soldadura.
Ciertas trayectorias favorecen en gran medida los recuentos de canales más bajos. A continuación se detallan las operaciones óptimas para configuraciones de 2 flautas:
Ranurado pesado: Cortar un canal cerrado involucra agresivamente a la herramienta. Se necesita una capacidad de evacuación masiva para eliminar las virutas de los espacios reducidos.
Bolsillos profundos: la excavación de material de cavidades profundas exige un gran volumen de garganta para levantar las virutas verticalmente fuera del pozo.
Corte por inmersión: la mayoría de las geometrías de 2 flautas cuentan con capacidades de corte central. Puede programarlos para que avancen directamente hacia abajo en el eje Z como un taladro.
A pesar de su excelente espacio libre, estas herramientas conllevan claras limitaciones. Debe utilizar velocidades de alimentación más lentas en comparación con las alternativas de canales múltiples. Debido a que solo poseen dos filos de corte, empujarlos demasiado rápido aumenta la carga de viruta por diente a niveles peligrosos. Además, su menor diámetro central crea una grave vulnerabilidad. Se deformarán notablemente si los introduces a la fuerza en aceros endurecidos o aleaciones abrasivas.
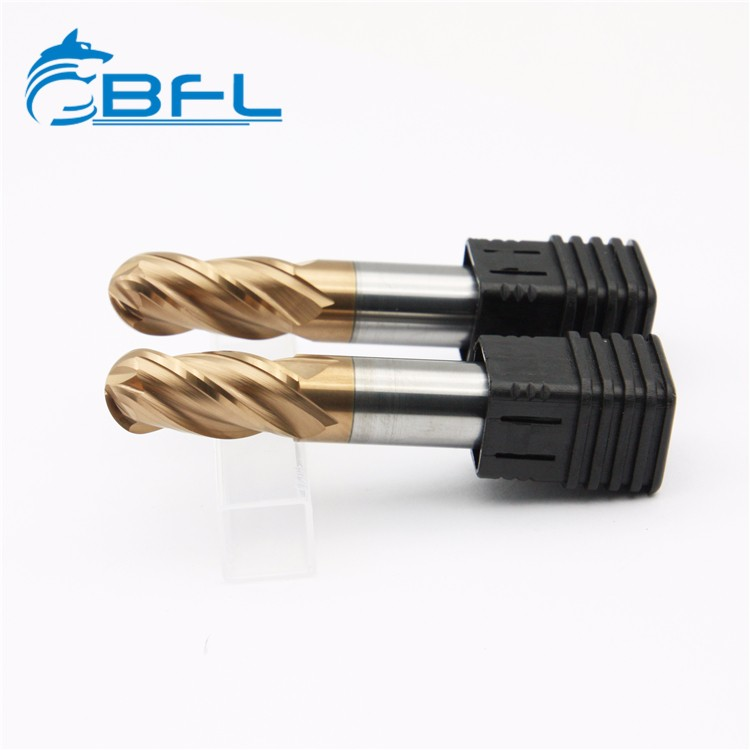
Una geometría de 4 canales ofrece una rigidez excepcional y elevadas tasas de eliminación de metal en materiales exigentes. El núcleo grueso soporta una inmensa presión lateral. Más filos de corte significan que la herramienta toma una mordida menor por revolución a una velocidad de avance determinada. Esta carga de viruta reducida deja un acabado superficial significativamente más suave en la pieza final. También puede empujar la herramienta más rápido. Cuatro flautas le permiten duplicar la velocidad de avance en comparación con una herramienta de 2 flautas, manteniendo exactamente la misma carga de viruta.
Debe reservar estas herramientas para materiales más fuertes y resistentes. Destacan en el corte limpio de metales pesados. Sus principales materiales de destino incluyen:
Aceros al carbono y aceros aleados resistentes.
Aceros inoxidables (304, 316, etc.)
Titanio y aleaciones aeroespaciales exigentes
Hierro fundido y hierro dúctil
Superaleaciones de alta temperatura como Inconel
Las operaciones óptimas aprovechan la rigidez inherente de la herramienta. Se desempeñan brillantemente durante el fresado periférico y el perfilado exterior. Cuando necesite realizar pasadas de acabado que requieran tolerancias extremadamente estrictas, una herramienta de 4 flautas sigue siendo su mejor opción. La desviación mínima garantiza que la pieza terminada mida exactamente según lo programado.
Corre un alto riesgo de que se acumule viruta si aplica incorrectamente estas herramientas. No los utilice para ranuras pesadas en materiales blandos y gomosos como el aluminio. Las gargantas restringidas se obstruirán casi de inmediato. Una vez que las flautas se llenan de aluminio derretido, las fuerzas de corte aumentan. La herramienta se romperá violentamente dentro del husillo. Si debe usarlos en materiales más blandos, limítelos estrictamente a pasadas de acabado ligeras.
Elegir el número de flautas correcto requiere evaluar tres criterios distintos. Al revisar sistemáticamente estos factores, elimina las conjeturas en su proceso de selección de herramientas.
El material de su pieza de trabajo dicta sus condiciones límite primarias. Los maquinistas siguen una regla general confiable para la selección de la línea base. Si el material se siente suave, gomoso o se derrite fácilmente, utilice de forma predeterminada una fresa de extremo de 2 flautas. Si el material se siente duro, abrasivo o se corta limpiamente sin derretirse, utilice de forma predeterminada una fresa de extremo de 4 flautas. Deje que las características de formación de virutas del material guíen su elección inicial.
La operación de mecanizado específica influye en gran medida en las necesidades de evacuación de viruta. ¿Está cortando una ranura profunda o perfilando un borde exterior? El ranurado rodea la herramienta con material macizo por ambos lados. Exige una evacuación agresiva. El perfilado sólo afecta el lateral de la herramienta. Exige una gran rigidez para resistir el empuje de la pieza de trabajo. Haga coincidir la fuerza central de la herramienta con las demandas físicas de su trayectoria.
La arquitectura física de su máquina es sumamente importante. Las máquinas industriales CNC utilizan enormes marcos de hierro fundido. Absorben fácilmente las intensas fuerzas de corte generadas por las herramientas de 4 flautas. Pueden utilizar plenamente velocidades de alimentación agresivas sin provocar vibraciones. Por el contrario, las máquinas de escritorio livianas o para aficionados carecen de esta masa estructural. Se flexionan bajo cargas de corte pesadas. Estas máquinas a menudo carecen de la potencia del husillo necesaria para empujar cuatro filos de corte simultáneamente. Los operadores que ejecutan configuraciones de trabajo liviano a menudo se benefician de las configuraciones de 2 canales. Menos canales reducen significativamente la presión de corte general sobre el bastidor de la máquina.
Matriz de evaluación de trayectorias y materiales
Tipo de material |
Operación de mecanizado |
Número de flautas recomendado |
Razón principal |
|---|---|---|---|
Aluminio / Plásticos |
Ranurado pesado |
2 flautas |
La máxima evacuación de viruta evita la soldadura del material. |
Aluminio / Plásticos |
Acabado ligero |
2 flautas o 3 flautas |
Equilibra la holgura y mejora el acabado de la superficie. |
Carbono / Acero Inoxidable |
Perfiles periféricos |
4 flautas |
El núcleo grueso resiste la deflexión; permite altas velocidades de avance. |
Titanio / Aleaciones duras |
Acabado de precisión |
4 flautas |
La carga de viruta reducida por diente produce un acabado superior. |
Identificar el número correcto de flautas representa sólo la mitad de la batalla. La consistencia de la herramienta determina en última instancia el éxito del mecanizado. Cambiar constantemente de marca de herramientas basándose en pequeñas diferencias de precios crea un caos en la producción. Las herramientas baratas presentan una vida útil impredecible. Te obligan a ajustar constantemente las velocidades y los avances. Conducen a tiempos de ciclo inconsistentes y tiempos de inactividad inesperados. Necesita un proveedor confiable y centrado en la ingeniería.
Al evaluar proveedores potenciales, se deben examinar tres dimensiones críticas de fabricación. Primero, examine la calidad del sustrato. Debe buscar activamente herramientas rectificadas a partir de piezas en bruto de carburo de micrograno o nanograno. Estas estructuras avanzadas empaquetan partículas más pequeñas de carburo de tungsteno más juntas. Proporcionan una resistencia a la rotura transversal significativamente mayor y una retención superior de los bordes.
En segundo lugar, verifique la preparación y geometría de sus bordes. Una herramienta de calidad presenta ángulos de alivio primarios y secundarios adecuados. El afilado de bordes debe coincidir estrictamente con el número de canales previsto y el material de destino. Un afilador de bordes diseñado para acero resistente rasgará el aluminio blando, independientemente del número de flautas.
Finalmente, investigue sus tecnologías de recubrimiento. El carburo desnudo rara vez funciona de manera óptima en los entornos de producción modernos. Debes asegurar la El fabricante de fresas de carburo sólido ofrece recubrimientos especializados para aplicaciones específicas. Por ejemplo, busque nitruro de circonio (ZrN) o carbonitruro de titanio (TiCN) en herramientas de dos flautas destinadas al aluminio. Estos recubrimientos resisten perfectamente la adhesión del aluminio. Para herramientas de 4 flautas que cortan aceros abrasivos, busque nitruro de aluminio y titanio (TiAlN). Prospera bajo calor extremo y protege brillantemente el sustrato de carburo.
Su lógica de preselección debería priorizar la transparencia. Asóciese con fabricantes que estén dispuestos a proporcionar velocidades y datos de alimentación completos. Evite que las marcas hagan afirmaciones descabelladas y sin fundamento sobre 'herramientas universales' que supuestamente cortan todos los materiales a la perfección. La ingeniería siempre implica compromiso. Confíe en proveedores que reconocen abiertamente estas realidades físicas.
El debate entre las geometrías de 2 y 4 flautas no es una cuestión de superioridad absoluta. La decisión se resuelve definitivamente identificando correctamente el material de su pieza y analizando su operación de fresado específica. No respetar la física de evacuación de virutas y la rigidez del núcleo arruinará inevitablemente sus herramientas y piezas.
Como recomendación final, establece unos valores predeterminados claros en tu tienda. Utilice de forma predeterminada geometrías de 2 flautas al cortar aluminio blando, plásticos y realizar operaciones de ranurado pesadas. Utilice de forma predeterminada geometrías de 4 flautas al cortar aceros resistentes, titanio y ejecutar pasadas de acabado de precisión. Esta sencilla regla elimina los errores de programación más comunes.
Su próximo paso requiere una acción inmediata en el taller. Audite su almacén de herramientas actual hoy. Asegúrese de que las geometrías de sus flautas almacenadas realmente coincidan con sus materiales de producción de mayor volumen. Si detecta discrepancias, solicite muestras de prueba a un fabricante transparente y verificado y actualice sus procedimientos operativos estándar.
R: Generalmente no se recomienda para ranurado debido a la soldadura y empaquetamiento de virutas. Sin embargo, se puede utilizar para pasadas de acabado ligeras o fresado periférico en aluminio si se gestiona la carga de viruta y el refrigerante limpia las virutas de forma eficaz.
R: Una fresa de extremo de 3 flautas sirve como compromiso, ya que ofrece más espacio para virutas que una de 4 flautas, pero mayor rigidez y velocidades de avance más altas que una de 2 flautas. Es cada vez más popular como la opción definitiva para el mecanizado de aluminio de alto rendimiento.
R: Sí. Más ranuras significan más filos de corte acoplados al material simultáneamente, lo que requiere más caballos de fuerza y rigidez estructural para mantener el corte sin provocar vibraciones. Las máquinas de baja potencia suelen funcionar mejor con un menor número de canales.
R: Casi todas las fresas de extremo de 2 flautas tienen corte central (capaces de hundirse hacia abajo). La mayoría de las fresas de extremo modernas de 4 flautas también cortan el centro, pero dos de las flautas generalmente no llegan al centro. Verifique siempre con la hoja de especificaciones del fabricante antes de programar un corte por inmersión.


