Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-01 Origen: Sitio


La elección de la herramienta de corte adecuada suele determinar el éxito de un proyecto de mecanizado complejo. Muchos talleres luchan contra fallas prematuras de las herramientas, acabados superficiales inconsistentes y costos por pieza inesperadamente altos. Esta frustración generalmente surge de la suposición de que una sola herramienta puede manejar cada material o geometría. En realidad, no existe ninguna solución de corte 'universal' disponible. Seleccionando el apropiado Las fresas de carburo sólido requieren alinear la geometría de la herramienta, la composición del sustrato y los recubrimientos protectores con las demandas térmicas y mecánicas específicas de su pieza de trabajo. Este artículo proporciona un marco centrado en la ingeniería para evaluar sus opciones de herramientas. Dejaremos atrás las afirmaciones básicas de marketing para centrarnos en las tasas de eliminación de material, la previsibilidad de la vida útil de las herramientas y la eficiencia operativa. Aprenderá cómo combinar su equipo con la herramienta adecuada, garantizando mejores resultados en cada ciclo de producción.
El carburo sólido sobresale en aplicaciones de menos de 3/4' (19 mm) de diámetro que requieren alta precisión, deflexión mínima y acabados superficiales superiores.
El número de flautas y el ángulo de la hélice deben coincidir inversamente con la dureza del material y los requisitos de separación de virutas.
Los recubrimientos avanzados (como TiAlN o AlTiN) solo proporcionan retorno de la inversión si los parámetros de mecanizado generan suficiente calor para activar sus capas protectoras de oxidación.
La rigidez de la máquina y el descentramiento del portaherramientas determinan si las herramientas de carburo premium alcanzarán su vida útil nominal o se romperán prematuramente.
Definir sus criterios de éxito es el primer paso esencial. Debe decidir si su objetivo principal es maximizar las tasas de eliminación de material, lograr tolerancias dimensionales específicas o extender la vida útil de la herramienta para turnos desatendidos. Cada objetivo exige un enfoque diferente para la selección de herramientas. Considere cuidadosamente las limitaciones del material de su pieza de trabajo:
No ferrosos/aluminio: Estos materiales requieren alto cizallamiento, grandes bolsas de virutas y canales pulidos para evitar la irritación.
Aceros/aleaciones: estos exigen una alta resistencia en los bordes, mayor número de canales para mayor rigidez y revestimientos resistentes al calor.
Exóticos (titanio/inconel): requieren geometrías específicas como paso variable o hélice variable para mitigar la vibración y el endurecimiento por trabajo.
Antes de comprar nuevo inventario, siempre audite sus modos de falla actuales. ¿Ve astillas, desgaste en los flancos o bordes acumulados? Identificar el tipo de falla específico lo ayuda a elegir la variable correctiva correcta, ya sea que implique cambiar la geometría o ajustar las velocidades de avance.
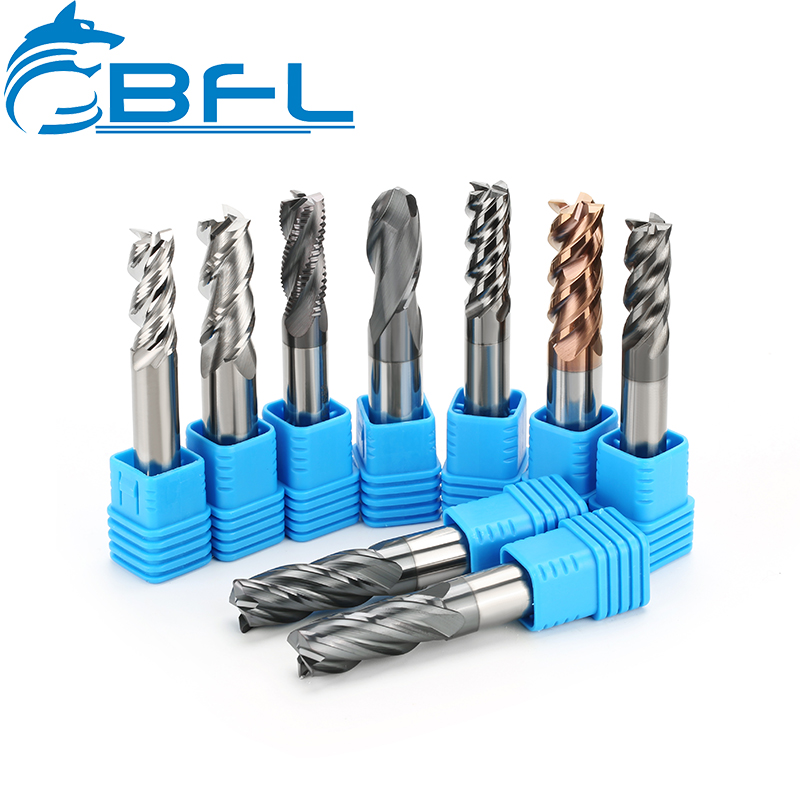
El estándar de la industria proporciona un umbral claro para elegir entre estas dos opciones. El carburo sólido es generalmente la opción más rentable para diámetros inferiores a 1/2' a 3/4'. Una vez que se excede el umbral de 3/4', las herramientas indexables a menudo se vuelven más económicas debido a la naturaleza reemplazable de las plaquitas. El carburo sólido elimina los problemas relacionados con el descentramiento de la plaquita. Esto lo hace obligatorio para pasadas de acabado donde se requieren tolerancias dimensionales estrictas o acabados superficiales superiores. Además, evalúe su relación longitud-diámetro (L/D). Si está realizando fresado de cavidades profundas, el carburo sólido proporciona la mayor rigidez posible, lo que ayuda a minimizar la deflexión de la herramienta. La siguiente tabla resume cuándo priorizar el carburo sólido sobre el carburo sólido. otras opciones.
Tabla de criterios de selección
Tipo de aplicación |
Tipo de herramienta preferida |
Beneficio primario |
|---|---|---|
Terminar el fresado |
Carburo sólido |
Alta precisión |
Fresado de cavidades profundas |
Carburo sólido |
Alta rigidez |
Desbaste de alto volumen (>3/4') |
Indexable |
Menor costo de reemplazo |
Molienda de material gomoso |
Carburo Sólido Especializado |
Evacuación de virutas mejorada |
La lógica del recuento de canales sigue siendo un aspecto fundamental del diseño de herramientas. Seleccionar el número de canales incorrecto afectará inmediatamente el rendimiento de eliminación de virutas.
2 a 3 flautas: estos diseños ofrecen el máximo volumen de bolsillo para fichas. Funcionan mejor en materiales gomosos como el aluminio o los plásticos blandos.
4 a 6+ flautas: proporcionan un diámetro de núcleo más grande para una mayor rigidez. Son ideales para materiales más duros y pasadas de acabado periféricas.
La dinámica del ángulo de hélice también juega un papel importante. Una hélice baja o lenta proporciona mayor resistencia al borde y menores fuerzas axiales. Por el contrario, una hélice alta o rápida ofrece un filo más afilado y una evacuación de viruta más rápida. Tenga en cuenta que una hélice alta crea una tracción axial significativa, lo que requiere una sujeción muy segura. Para tareas específicas, busque perfiles especializados. Mientras que los molinos de punta cuadrada y esférica cubren la mayoría de los trabajos, los desbastadores como los molinos de mazorcas de maíz son vitales para la eliminación de material pesado. También podrías considerar Fresas de mango de hoja recta personalizadas , que son efectivas para fresar plásticos o acabados de bordes específicos donde se deben neutralizar las fuerzas de elevación. Finalmente, recuerde que las geometrías de hélice o de paso variable son excelentes para alterar la resonancia armónica y eliminar la vibración durante los cortes agresivos.
Piense en los recubrimientos como barreras térmicas esenciales y ayudas de lubricidad en lugar de una simple protección contra el desgaste. Hacer coincidir el recubrimiento con el material específico prolongará significativamente la vida útil de su herramienta. Las aplicaciones de recubrimiento comunes incluyen:
TiN/TiCN: estos son recubrimientos básicos heredados. Funcionan bien para trabajos de uso general, pero tienen problemas a altas temperaturas.
TiAlN/AlTiN: Requieren calor para formar una capa protectora de óxido de aluminio. Son excelentes para mecanizar aceros en seco, pero pueden resultar contraproducentes si los utiliza demasiado lento o utiliza demasiado refrigerante.
ZrN/TiB2: Ofrecen una alta lubricidad. Son obligatorios para evitar la acumulación de bordes al cortar aluminio o materiales no ferrosos.
No pase por alto el valor de las herramientas sin recubrimiento. Para muchas aplicaciones de plásticos o no ferrosos, una fresa escariadora sin recubrimiento y altamente pulida a menudo supera a las versiones recubiertas porque en estos escenarios específicos el filo de los bordes es más importante que la protección térmica.
Las herramientas de carburo sólido de primera calidad son increíblemente duras, pero esta dureza las hace inherentemente frágiles. Una máquina con un descentramiento excesivo del husillo provocará microchips y eventualmente fallas. Asegúrese de que su lectura del indicador total (TIR) se mantenga por debajo de 0,0005' para mantener un rendimiento óptimo. Su elección del portaherramientas es igualmente vital. Las fresas de mango de alto rendimiento no pueden compensar un portaherramientas de baja rigidez. Si bien las pinzas ER estándar son comunes, a menudo carecen de la fuerza de sujeción necesaria para operaciones agresivas. Los portaherramientas hidráulicos o de ajuste por contracción proporcionan la amortiguación y sujeción superiores necesarias para utilizar la geometría de alto rendimiento de manera efectiva. Siempre verifique las capacidades de potencia y torque de su máquina. Los proyectos de microherramientas a menudo requieren husillos de altas RPM, mientras que el desbaste pesado requiere un par alto a bajas revoluciones. Si su máquina no puede mantener los avances y velocidades necesarios, su inversión en carburo de alta gama no le proporcionará el rendimiento esperado.
La adquisición eficaz desplaza el foco del precio de una sola fresadora al costo total por pieza. Debe buscar proveedores que proporcionen gráficos de velocidad y alimentación transparentes junto con una coherencia confiable entre lotes. Evite probar nuevas herramientas durante ejecuciones de prototipos estándar donde las variables son difíciles de controlar. En su lugar, aísle la herramienta en una ejecución de producción controlada. Esto le permite medir con precisión las reducciones del tiempo de ciclo y las tasas de desgaste de las herramientas. Mantenga un registro detallado de los tiempos de cambio de herramientas y la reducción de desechos. Cuando analice estas métricas, encontrará la estrategia de herramientas más eficiente para su entorno de taller específico.
R: Sí, el reafilado suele ser viable para herramientas con diámetros superiores a 1/2'. Sin embargo, debe asegurarse de que el servicio incluya un nuevo recubrimiento profesional para restaurar el rendimiento original. Tenga en cuenta que el diámetro de la herramienta se reducirá ligeramente después del afilado, por lo que debe actualizar las compensaciones de su máquina CNC en consecuencia para mantener la precisión dimensional.
R: Debe elegir una fresa de extremo de hélice variable cuando esté mecanizando aleaciones resistentes, realizando ranurados pesados o experimentando vibraciones y vibraciones. Estas herramientas utilizan espacios o ángulos desiguales para interrumpir la resonancia armónica, lo que ayuda a lograr un mejor acabado superficial y extiende significativamente la vida útil de la herramienta en comparación con la geometría estándar.
R: La elección depende completamente del material y del revestimiento. Por ejemplo, los recubrimientos de AlTiN sobre acero suelen funcionar mejor con un chorro de aire a alta presión, ya que esto evita el choque térmico. Por el contrario, el mecanizado de aluminio requiere un flujo constante de refrigerante para evitar que las virutas se suelden al filo y creen un filo reconstruido.
R: Comience verificando el descentramiento del husillo y evaluando la estabilidad del accesorio. Supervise el proceso de cerca para detectar vibraciones durante la entrada inicial. El carburo de alto rendimiento es frágil y requiere configuraciones muy rígidas para sobrevivir. Si nota vibraciones o ruidos persistentes que no puede eliminar mediante ajustes de parámetros, las herramientas HSS o de metal en polvo pueden servir como un recurso más seguro y confiable para su máquina específica.


