Language


Görüntüleme: 0 Yazar: Site Editörü Yayınlanma Tarihi: 2026-11-15 Kaynak: Alan


Çeliğin işlenmesi aşırı ısı ve aşındırıcı aşınmayla dolu zorlu bir ortam yaratır. Çıplak karbür bu şiddetli koşullara uzun süre dayanamaz, bu da hızlı bozulmayı atölyede sürekli bir tehdit haline getirir. Kaplamasız takımlar bu kadar yoğun mekanik stres altında hızla arızalanır. Özel çelik uygulamalarınız için doğru fiziksel buhar biriktirme (PVD) kaplamalarını değerlendirmek ve seçmek için şeffaf, kanıta dayalı bir çerçeveye ihtiyacınız var. Bu seçimi doğru yapmak, parçaların zarar görmesini ve iş milinin maliyetli aksama sürelerini önler. Bu kılavuz, eyleme geçirilebilir bilgiler sunmak için pazarlama tüyolarını atlıyor. Ağırlıklı olarak termal dinamiklere, malzeme sertliği uyumluluğuna ve takım yatırımınızdan gerçekçi getirilere odaklanıyoruz. Bir kaplama seçmek, bir katalog açıklamasını okumaktan daha fazlasını gerektirir. İş parçanızın metalurjisini tam olarak analiz etmelisiniz. Maksimum performans için kaplama kimyasını atölyenizin işleme ortamıyla nasıl eşleştireceğinizi tam olarak öğreneceksiniz. Bu sistematik yaklaşım, takım seçimini tahminden öngörülebilir bir mühendislik kararına dönüştürür.
Kaplama seçimi, yalnızca genel dayanıklılık iddialarına göre değil, spesifik çelik alaşımının sertliğine (HRC) ve amaçlanan kesme hızlarına göre belirlenmelidir.
AlTiN (Alüminyum Titanyum Nitrür), kendiliğinden oluşan koruyucu oksit tabakası nedeniyle sert çeliklerin yüksek sıcaklıkta, kuru işlenmesinde endüstri standardı olmayı sürdürüyor.
Bazı yüksek performanslı kaplamalarda kesme sıvısının yanlış uygulanması termal şoka neden olabilir ve takım ömrünü uzatmak yerine aktif olarak düşürebilir.
Kenar hazırlama ve PVD uygulama kalitesindeki farklılıklar, tedarikçinizi incelemenin kaplama kimyasal bileşimini seçmek kadar kritik olduğu anlamına gelir.
Çelik işlemede takım arızası, kör bir kesiciyi değiştirmenin basit maliyetinin çok ötesine geçer. Bu, atölyenizde bir dizi pahalı sorunu tetikler. Beklenmeyen kırılma, iş milinin değerli aksama sürelerine neden olur. Genellikle yüksek değerli parçaların hurdaya çıkmasına neden olur ve öngörülemeyen proses güvenilirliğini ortadan kaldırır. Kritik operasyonlar sırasında takımlar rastgele arızalandığında üretimi etkili bir şekilde ölçeklendiremezsiniz. Operatörler parça üretmek yerine ofsetleri ayarlamak ve kırık parçaları değiştirmek için saatler harcıyor. Takımlar zamanından önce kırıldığında, makineciler değerli iş parçalarından kırılmış karbürü çıkarmak için saatler harcarlar. Bu yeniden çalışma kar marjlarını yok eder.
Ayrıca, kesici kenarın bozulması, iş parçasının yüzey kalitesini olumsuz etkiler. Kötü yüzey kalitesi, ikincil taşlama veya cilalama işlemlerini gerektirir. Bu, nihai ürüne gereksiz çalışma saatleri ekler. Doğru kaplamanın seçilmesi kenar keskinliğini daha uzun süre korur ve ilk parçadan son parçaya kadar tutarlı yüzey kalitesi sağlar.
Optimum kaplama seçimi, kesme işleminizi temel olarak dengeler. Tezgahçıların takımları daha sert itmesine ve Malzeme Kaldırma Oranlarını (MRR) güvenli bir şekilde maksimuma çıkarmasına olanak tanır. Stabil prosesler aynı zamanda oldukça öngörülebilir takım değiştirme aralıkları da sağlar. Döngünün ortasındaki acil durumlar yerine planlı duraklamalar sırasında kesicileri güvenle değiştirebilirsiniz. Bu öngörülebilirlik, verimli ışıklar kapalı üretimin ve gözetimsiz işleme çalışmalarının omurgasını oluşturur.
Yüksek performanslı kaplamalar, temel alternatiflerle karşılaştırıldığında kesinlikle yüksek bir ön maliyet taşır. Ancak bunların gerçek değeri, optimize edilmiş bir ortamda doğru şekilde uygulandığında ortaya çıkar. Yatırımın geri dönüşü kesinlikle aletin yüksek hızlarda ve ilerlemelerde çalıştırılmasına bağlıdır. Kaplama kimyası bu yoğun parametrelerin üstesinden gelmek için özel olarak tasarlanmıştır. Birinci sınıf kaplamalı bir takımı yavaş, muhafazakar hızlarda çalıştırmak potansiyelini tamamen boşa harcar. Uzun üretim süreçlerinde agresif, güvenilir işleme yoluyla elde edilen parça başına maliyetteki önemli düşüşe karşı ilk masrafı dengelemeniz gerekir.
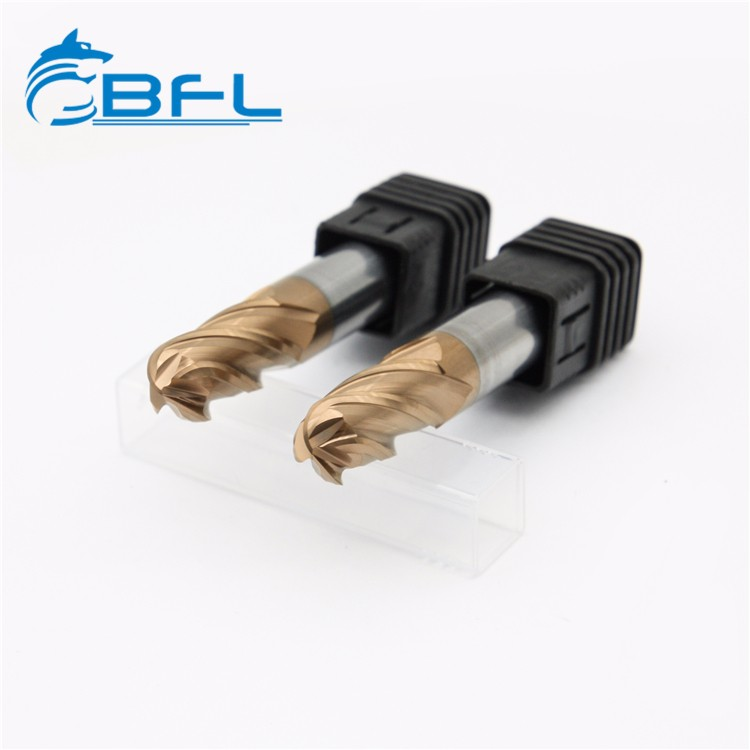
Doğru PVD kimyasını seçmek, farklı katmanların yoğun kesme sürtünmesi altında nasıl tepki verdiğini anlamayı gerektirir. Üreticiler, metal kaldırma sırasında karşılaşılan belirli termal ve aşındırıcı zorlukların üstesinden gelmek için çeşitli kaplamalar tasarlar. Primin dahil edilmesi Solid Karbür Parmak Frezelerin iş akışınıza dahil edilmesi, kaplamanın tam malzeme davranışına uygun hale getirilmesini gerektirir. Uyumsuzluk, hızlı kenar bozulmasına ve kötü yüzey kalitesine yol açar. Mikroskobik düzeyde çeliğin kesilmesi, metalin yüksek hızlarda kesilmesini içerir. Bu kesme hareketi muazzam miktarda sürtünme yaratır. Sürtünme, kesme bölgesinde 800 santigrat dereceyi kolaylıkla aşabilen sıcaklıklar üretir. PVD kaplamalar, sıcak talaş ile hassas karbür alt tabaka arasında termal bir bariyer görevi görür.
Endüstriyel pazarda karşılaşacağınız başlıca çözüm kategorileri şunlardır:
AlTiN (Alüminyum Titanyum Nitrür): Bu yapı, eski formüllere kıyasla çok daha yüksek alüminyum içeriğine sahiptir. Yüksek ısıya maruz kaldığında dinamik olarak sert, koruyucu bir alüminyum oksit tabakası oluşturur. Sertleştirilmiş çelikler, kuru işleme ortamları ve agresif yüksek hızlı uygulamalar için şiddetle tavsiye ediyoruz. Ne kadar sıcak olursa, alttaki karbür alt tabakayı termal şoktan o kadar iyi korur.
TiAlN (Titanyum Alüminyum Nitrür): Bunu AlTiN'e oldukça dengeli, çok yönlü bir alternatif olarak düşünün. Geniş bir kesme hızı yelpazesinde mükemmel genel oksidasyon direnci sağlar. Genel amaçlı çelik frezelemede son derece iyi çalışır ve orta ila yüksek sıcaklıkları güvenle işler. Orta alaşımlı malzemelerin karışık partilerini işlerken mükemmel bir varsayılan seçenek olarak hizmet eder.
TiCN (Titanyum Karbonitrit): Bu seçenek, olağanüstü yüzey sertliğinin yanı sıra önemli ölçüde daha düşük sürtünme sağlar. Yumuşak düşük karbonlu çelik gibi daha yumuşak, yapışkan malzemelere mükemmel uyum sağlar. Bu uygulamalarda çalışma sıcaklıkları nispeten düşük kalarak termal bozulma önlenir. Yumuşak karbonlu çeliklerin frezelenmesinde yaygın bir sorun olan talaşların kesici kenara kaynaklanmasını önleme konusunda mükemmeldir.
Felaket niteliğindeki arızaları önlemek için nelerden kaçınmanız gerektiğini de bilmelisiniz. ZrN veya TiB2 gibi kaplamalar, özellikle alüminyum ve pirinç gibi demir içermeyen malzemeler için yoğun şekilde optimize edilmiştir. Çelik uygulamaları için ihmal edilebilir faydalar sağlarlar. Aslında demirli metallerin frezelenmesinde aktif bir zarar verici etki gösterirler. Yüksek sıcaklıklardaki spesifik kimyasal reaktiviteleri, aletin anında arızalanmasına neden olur. Kaplama esasen çelik talaşlarına karışarak çıplak aleti anında tahrip olmaya maruz bırakır.
Özel atölye ortamınız, nihai kaplama etkinliğini büyük ölçüde belirler. Birinci sınıf bir araç, zayıf uygulama gerçeklerinden daha iyi performans gösteremez. Soğutma sıvısı stratejinizi, seçtiğiniz takım katmanının kimyasal özellikleriyle mükemmel şekilde hizalamalısınız. Pek çok atölye, standart soğutma sıvısı uygulamalarını gelişmiş PVD teknolojilerine uygulayarak kritik bir hata yapıyor.
Güçlü, sürekli hava üflemeyle birleştirilmiş kuru işleme, AlTiN ve TiAlN için ideal kurulumu temsil eder. Sıvı soğutucunun kasıtlı olarak bulunmaması, kesme bölgesinin hızlı bir şekilde ısınmasına olanak tanır. Kaplamanın koruyucu oksit tabakasını aktive etmek için gereken yüksek sıcaklıklara ulaşması gerekir. Eş zamanlı olarak, hedeflenen hava püskürtme, tehlikeli yeniden kesmeyi önlemek için talaşları agresif bir şekilde ortadan kaldırır. Sertleştirilmiş çelik talaşlarının yeniden kesilmesi, kesici kenarları neredeyse diğer faktörlerden daha hızlı bir şekilde yok eder. Kuru işleme prosesinin ayarlanması hassas hava üfleme konumlandırması gerektirir. Mile belli belirsiz bir şekilde hava üfleyemezsiniz. Hava nozulu agresif bir şekilde tam kesme noktasını hedeflemelidir. Parmak freze bir sonraki darbe için geri dönmeden önce kırmızı-sıcak talaşları takım yolundan uzaklaştırmak için yeterli hıza ihtiyacı vardır.
Bunun tersine, ıslak işleme, bazı gelişmiş kimyalar için büyük riskler taşır. Çelik üzerinde AlTiN ile sürekli taşma soğutucu kullanılması sıklıkla ciddi termal şoka neden olur. Hızlı, şiddetli ısıtma ve soğutma döngüsü, dönüş sırasında takım yüzeyini sürekli olarak zorlar. Kenar kesimde ısınır ve çıkarken hızla soğur. Bu döngü ciddi mikro çatlamalara neden olur ve doğrudan koruyucu tabakanın zamanından önce pul pul dökülmesine yol açar. Mühendisler bu olayı termal çılgınlık olarak adlandırıyor. Bunun nedeni, takımın dış kısmının anında soğuması ve çekirdeğin sıcak kalması, karbürün esnemesine ve sert PVD katmanını çatlatmasına neden olmasıdır.
Pahalı aletler satın almadan önce katı mağaza protokollerinizi değerlendirin. Bir iş, parça boyut stabilitesini korumak için taşkın soğutma sıvısını kesinlikle zorunlu kılıyorsa, takımlama stratejinizi uyarlamanız gerekir. TiCN gibi çok daha düşük termal aktivasyon eşiğine sahip bir kaplama seçin. Alternatif olarak, kesme döngüsü sırasında aşırı sıcaklık dalgalanmalarını en aza indirmek için yüzey görüntülerinizi ve iş mili hızlarınızı bilinçli olarak ayarlayın.
Çelik yekpare bir malzeme değildir. Sertliği, spesifik alaşıma ve ısıl işlem durumuna bağlı olarak büyük ölçüde değişir. Bu sertlik, kesici takımın zamanla nasıl bozulacağını doğrudan etkiler. Farklı sertlik aralıklarında özelliklerden sonuçlara bakarak değerlendirme boyutlarını açıkça kategorize edebiliriz. Bu matrisi anlamak süreç mühendisleri için çok önemlidir.
Çelik Sertlik Aralığı (HRC) |
Malzeme Özellikleri |
Optimum Kaplama Seçimi |
Beklenen İşleme Sonucu |
|---|---|---|---|
Düşük Karbonlu / Yumuşak Çelikler (30 HRC'ye kadar) |
Talaş yığılmasına (BUE) karşı oldukça hassastır. Yapışkan olma eğilimindedir. |
TiCN veya Standart TiAlN |
Talaşların hızla boşaltılması için düşük sürtünme sağlar. Malzeme yapışmasına karşı dayanıklıdır. |
Orta Alaşımlı Çelikler (30–45 HRC) |
Kesimler sırasında ısı üretimi önemli ölçüde artar. Orta derecede aşınma. |
TiAlN |
Erken kenar aşınmasını ve oksidasyonu önlemek için temel gereksinim olarak hizmet eder. |
Takım Çelikleri ve Sertleştirilmiş Alaşımlar (45+ HRC) |
Aşırı aşınma ve yoğun lokal ısı üretimi. |
AlTiN (Yüksek Alüminyum) |
Kenar bütünlüğünü korumak, krater aşınmasına direnmek ve bir oksit kalkanı oluşturmak kesinlikle gereklidir. |
İlk takım seçimi sürecinize rehberlik etmesi için bu matrisi kullanın. 30 HRC'ye kadar yumuşak çelikler, talaş yığılmasını önlemek için yüksek yağlama gerektirir. TiCN, yapışkan talaşların kanala kaynaklanmadan önce hızla temizlenmesi için gereken düşük sürtünmeyi sağlar. Örneğin yumuşak 1018 karbon çeliğinin işlenmesi düşük sertlik kategorisine girer. Kolayca işlenir ancak kesici takımlara yapışmayı seven uzun, lifli talaşlar üretir. TiCN bu davranışa karşı mükemmel bir savunmadır.
4140 veya 4340 orta alaşımlı çeliklere geçtiğinizde önemli miktarda ısı üretimiyle karşılaşırsınız. Bu malzemeler daha serttir ve daha fazla kesme kuvveti gerektirir. Standart TiAlN, hem ısıya hem de orta dereceli aşınmaya karşı dengeli bir savunma sunarak buradaki zorluğun üstesinden gelir. Bu, TiAlN'i zaman içinde kenar keskinliğini korumak için güvenilir temel seçim haline getirir.
Son olarak, 50 HRC ve üzeri sertleştirilmiş D2 veya H13 takım çeliklerini frezelediğinizde standart kaplamalar erir. Sürtüşme çok büyük. Yüksek alüminyum AlTiN burada kesinlikle zorunludur. Kendi ikincil oksit kalkanını oluşturmak için aşırı ısıyı kullanarak hızlı krater aşınmasıyla mücadele eder. AlTiN'i yumuşak 1018 çelik üzerinde düşük hızlarda çalıştırmak aslında kötü sonuçlar verir çünkü hiçbir zaman koruyucu seramik kalkanını oluşturacak kadar ısınmaz.
Alet kutusunun üzerine basılan kimyasal adı hiçbir zaman gerçek kesme performansını garanti etmez. Temel başvuru süreci temelde kusurluysa uygulama riskleri yüksek kalır. PVD uygulama süreci son derece kontrollü bir vakum odasında gerçekleşir. Ancak tüm odalar eşit değildir. Hedef saflık, vakum kalitesi ve hazne içindeki dönüş hızındaki değişiklikler nihai ürünü büyük ölçüde etkiler. Ucuz bir kaplama işlemi gözenekli, zayıf bağlı bir katman sağlar. Zayıf PVD yapışması, kesim sırasında doğrudan ani pullanmaya neden olur. Bu arıza, çıplak karbür alt tabakayı anında açığa çıkarır ve aletin saniyeler içinde bozulmasına neden olur.
Herhangi bir ürünü değerlendirirken katı bir kısa liste mantığı uygulamanız gerekir. karbür parmak freze üreticisi . Takım bütçenizi korumak için aşağıdaki önemli inceleme adımlarını göz önünde bulundurun:
Kenar Hazırlığının İncelenmesi: Her zaman üreticinin ön kaplama kenar hazırlık rutinlerini öğrenin. Honlanmış veya özel olarak radyalleştirilmiş kesici kenarlar, PVD katmanının eşit şekilde yapışmasını sağlar. Kritik kesme hattında mikroskobik talaşlanmayı önler. Jilet gibi keskin bir kenarın aslında kaplamanın yapışmasına zararlı olduğunu anlayın. En keskin mikroskobik nokta çok kırılgandır ve haznede kırılır. Birinci sınıf üreticiler, kenarları mükemmel bir şekilde yuvarlamak için kasıtlı bir bileme uygular.
Alt Tabaka Uyumluluğunu Doğrulayın: En iyi kaplama bile yanlış kalitedeki karbür üzerine uygulandığında hızla başarısız olur. Tedarikçinin mikro tanecikli karbür tokluğunu kaplamanın spesifik termal özellikleriyle ustalıkla eşleştirdiğinden emin olun. Yüzey uyumluluğu, karbürdeki kobalt içeriğine bakmayı içerir. Çok fazla kobalt aleti sertleştirir ancak kaplamanın batmasına ve esnemesine izin verir. Çok az kobalt aleti kırılgan hale getirir.
Talep Grubu Tutarlılığı: Potansiyel tedarikçilere dahili kalite kontrol toleranslarını sorun. Gelişmiş optik ekipmanlar kullanarak kaplama kalınlığını mikron cinsinden titizlikle ölçmelidirler. Sıkı toleranslar, birkaç yıl boyunca birden fazla takım siparişinde öngörülebilir, tekrarlanabilir performans sağlar. Saygın üreticiler, parti kalınlıklarını doğrulamak için Calotest veya X-ışını floresans (XRF) ekipmanını kullanıyor.
Kapsamlı inceleme, beklenmeyen takım arızalarını en aza indirir ve üretim programlarınızın sorunsuz çalışmasını sağlar. Parmak frezelere asla saf ürün muamelesi yapmayın.
Takım kaplamalarının karmaşık dünyasında gezinmek disiplinli ve mantıklı bir yaklaşım gerektirir. Öncelikle kendi çelik sertliğinizi tanımlamalı ve parça gereksinimlerine göre ıslak veya kuru kesme ortamları arasında karar vermelisiniz. Daha sonra, yumuşak çelikler için TiCN veya sertleştirilmiş alaşımlar için AlTiN gibi en uygun kimyasal bileşimi seçin. Son olarak, uzun vadeli güvenilirliği sağlamak için daima tedarikçinizin üretim kalitesini ve kenar hazırlama standartlarını doğrulayın.
Orta ila sert çelikleri kesen modern, yüksek hızlı CNC ortamları için, AlTiN kaplamalı takımlarla birlikte kuru işleme, genel parça başına maliyetinizi azaltmanın en güvenilir yolunu sunar. Bu özel kombinasyon, termal direnci en üst düzeye çıkarır ve malzeme kaldırma oranlarını güvenli bir şekilde hızlandırır. Sert demir alaşımlarına yönelik mevcut geleneksel frezeleme stratejilerinin zirvesini temsil eder.
Bir sonraki takım serinizi sipariş etmeden önce mevcut arıza türlerinizi dikkatlice denetleyin. Kör parmak frezeleri mikroskop altında inceleyerek termal çatlama, aşındırıcı aşınma veya talaş birikmesi olup olmadığını belirleyin. Bir sonraki kaplama kararınızı gerçek fiziksel aşınma modellerinin yönlendirmesine izin verin. Stratejinizi kanıtlara dayalı olarak ayarlamak, üretim bölümünde sürekli iyileştirmeyi garanti eder.
C: Hayır. Çelik, AlTiN gibi yüksek oksidasyon direncine sahip kaplamalar gerektirir. Alüminyum, ZrN veya kaplanmamış cilalı kanallar gibi düşük sürtünmeli, reaktif olmayan kaplamalar gerektirir. AlTiN'in alüminyum üzerinde kullanılması sıklıkla malzemenin şiddetli yapışmasına ve aşınmasına yol açarak aletin ve iş parçasının hızla tahrip olmasına yol açar.
C: Pullanma genellikle üç sorundan birinden kaynaklanır. Uygunsuz soğutma sıvısı uygulamasından kaynaklanan aşırı termal şok nedeniyle oluşur. Ayrıca kaplamadan önce imalatçının kenar hazırlığının zayıf olmasından da kaynaklanabilir. Son olarak, takımı karbürü esneklik sınırlarının ötesinde esneten bir ilerleme hızında çalıştırmak kaplamayı çatlatacaktır.
C: Mutlaka değil. Daha kalın bir kaplama daha fazla termal koruma sağlarken aynı zamanda kesici kenarı hafifçe yuvarlatarak kesme basıncını artırır. Yüksek performanslı takımlama hassas, mikron seviyesinde kaplama kalınlığına dayanır. Bu, gerekli kenar keskinliğini yeterli termal korumayla dikkatli bir şekilde dengeler.


