Language


ビュー: 0 著者: サイト編集者 公開時間: 2026-11-15 起源: サイト


鋼の機械加工は、極度の熱と摩耗に満ちた過酷な環境を作り出します。裸の超硬は、このような激しい条件に長期間耐えることができないため、急速な劣化が作業現場で常に脅威となっています。コーティングされていない工具は、このような激しい機械的ストレスを受けるとすぐに故障します。特定の鉄鋼用途に適した物理蒸着 (PVD) コーティングを評価および選択するには、透明で証拠に基づいたフレームワークが必要です。この選択を正しく行うことで、部品の破損やコストのかかるスピンドルのダウンタイムを防ぐことができます。このガイドでは、マーケティングの細かい部分を省略して、実用的な洞察を提供します。当社は、熱力学、材料硬度の適合性、工具への投資に対する現実的な利益に重点を置いています。コーティングの選択には、カタログの説明を読むだけでは不十分です。ワークピースの正確な冶金を分析する必要があります。最大限のパフォーマンスを得るためにコーティングの化学薬品を工場の加工環境に適合させる方法を正確に学びます。この体系的なアプローチにより、ツールの選択が推測から予測可能なエンジニアリング上の決定に変わります。
コーティングの選択は、一般的な耐久性の主張だけでなく、特定の鋼合金の硬度 (HRC) と意図する切削速度によって決定される必要があります。
AlTiN (窒化アルミニウムチタン) は、その自己形成保護酸化層により、硬鋼の高温乾式加工の業界標準であり続けています。
特定の高性能コーティングにクーラントを誤って適用すると、熱衝撃が発生し、工具寿命が延びるどころかむしろ劣化する可能性があります。
エッジの処理と PVD 塗布の品質にばらつきがあるため、コーティングの化学組成を選択するのと同じくらいサプライヤーを精査することが重要です。
鋼加工における工具の故障は、切れ味の悪いカッターを交換するという単純なコストをはるかに超えています。それは、製造現場全体に多大な費用のかかる問題を引き起こします。予期せぬ破損はスピンドルの貴重なダウンタイムを引き起こします。多くの場合、高価な部品が廃棄され、予測できないプロセスの信頼性が損なわれます。重要な操作中にツールがランダムに失敗すると、生産を効果的に拡張することはできません。オペレーターは部品を製造する代わりに、オフセットの調整や壊れたビットの交換に時間を浪費しています。工具が早期に破損すると、機械工は貴重なワークピースから破損した超硬を抽出するのに何時間も費やします。この手戻りは利益率を破壊します。
さらに、切れ刃の劣化はワークピースの表面仕上げに悪影響を及ぼします。表面の仕上げが悪い場合は、二次的な研削または研磨作業が必要になります。これにより、最終製品に不必要な労働時間が追加されます。適切なコーティングを選択すると、エッジの鋭さがより長く維持され、最初の部品から最後の部品まで一貫した表面仕上げが保証されます。
最適なコーティングを選択することで、切断プロセスが根本的に安定します。これにより、機械工は工具をより強く押し込み、材料除去率 (MRR) を安全に最大化することができます。安定したプロセスでは、工具交換間隔も非常に予測可能になります。サイクル途中の緊急時ではなく、計画された一時停止中に自信を持ってカッターを交換できます。この予測可能性は、効率的な消灯製造と無人加工実行のバックボーンです。
高性能コーティングには、基本的な代替コーティングと比較して、確かに高額な初期費用がかかります。ただし、その真の価値は、最適化された環境で正しく適用された場合に現れます。投資収益率は、工具を高い速度と送りで操作するかどうかに厳密に依存します。コーティングの化学的性質は、これらの激しいパラメータを処理するために特別に設計されています。プレミアム コーティングされたツールを低速で控えめな速度で実行すると、その可能性が完全に無駄になってしまいます。初期費用と、長期にわたる生産期間にわたる積極的で信頼性の高い機械加工によって達成される部品あたりのコストの大幅な削減とのバランスを取る必要があります。
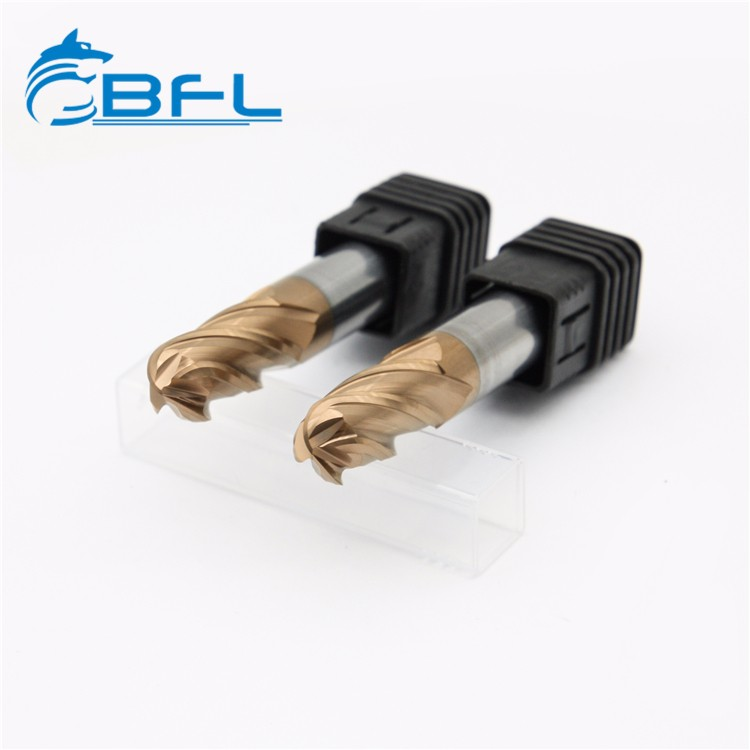
適切な PVD 化学薬品を選択するには、激しい切削摩擦下でさまざまな層がどのように反応するかを理解する必要があります。メーカーは、金属除去時に遭遇する特定の熱や研磨の問題に対処するために、さまざまなコーティングを設計しています。プレミアムを組み込む 超硬ソリッド エンドミルを ワークフローに組み込むには、コーティングを材料の挙動に正確に適合させる必要があります。不一致があると、エッジが急速に劣化し、表面仕上げが低下します。顕微鏡レベルでは、鋼の切断には高速で金属をせん断することが含まれます。このせん断作用により、膨大な量の摩擦が発生します。摩擦により、切断ゾーンでは容易に摂氏 800 度を超える温度が発生します。 PVD コーティングは、高温のチップと傷つきやすいカーバイド基板の間の熱障壁として機能します。
産業市場で遭遇する主なソリューション カテゴリは次のとおりです。
AlTiN (窒化アルミニウムチタン): この構造は、古い配合と比較してアルミニウム含有量がはるかに高いのが特徴です。高温にさらされると、強靱な保護酸化アルミニウム層を動的に形成します。焼入れ鋼、乾式機械加工環境、および積極的な高速用途に強くお勧めします。高温になるほど、下にある超硬基材を熱衝撃から保護します。
TiAlN (窒化チタンアルミニウム): これは、AlTiN に代わる、非常にバランスの取れた、非常に汎用性の高い代替品と考えてください。幅広い切削速度にわたって優れた全体的な耐酸化性を実現します。汎用の鋼フライス加工で非常に優れた性能を発揮し、中程度から高温まで自信を持って処理できます。これは、中合金材料の混合バッチを処理する場合の優れたデフォルト オプションとして機能します。
TiCN (炭窒化チタン): このオプションは、優れた表面硬度とともに大幅に低い摩擦を実現します。軟低炭素鋼のような柔らかくてゴム状の素材に最適です。これらのアプリケーションでは、動作温度が比較的低く保たれ、熱による劣化が防止されます。軟炭素鋼のフライス加工でよくある問題である切粉の刃先への溶着を防ぐのに優れています。
また、致命的な障害を防ぐために何を避けるべきかも知っておく必要があります。 ZrN や TiB2 などのコーティングは、非鉄材料、特にアルミニウムや真鍮向けに大幅に最適化されています。これらは鉄鋼用途にほとんどメリットをもたらしません。実際、これらは鉄金属をフライス加工する際に悪影響を及ぼします。高温での特殊な化学反応性により、工具は即座に故障します。コーティングは基本的に鋼片に溶解し、むき出しの工具は即座に破壊にさらされます。
特定の作業現場の環境は、最終的なコーティングの有効性を大きく左右します。プレミアム ツールは、貧弱な実装の現実を上回るパフォーマンスを発揮することはできません。クーラント戦略を、選択した工具層の化学的特性と完全に一致させる必要があります。多くの工場は、標準的なクーラント手法を高度な PVD テクノロジーに適用するという重大な間違いを犯しています。
強力な連続エアブラストと組み合わせた乾式加工は、AlTiN および TiAlN にとって理想的なセットアップを表します。液体冷却剤を意図的に欠如しているため、切断ゾーンが急速に加熱されます。コーティングの保護酸化物層を活性化するために必要な高温に達する必要があります。同時に、ターゲットを絞ったエアブラストにより切りくずを積極的に除去し、危険な再切削を防ぎます。硬化した鋼片を再切断すると、他のどの要因よりも早く刃先が破壊されます。乾式機械加工プロセスを設定するには、エア ブラストの正確な位置決めが必要です。単に主軸に漠然とエアを吹き込むだけではだめです。エア ノズルは正確な切断点を積極的に狙う必要があります。エンドミルが次の打撃に向けて回転する前に、真っ赤に熱した切りくずを工具経路から吹き飛ばすのに十分な速度が必要です。
逆に、湿式加工は特定の高度な化学薬品に対して大きなリスクをもたらします。 AlTiN を含む連続フラッドクーラントを鋼材に使用すると、重大な熱衝撃が引き起こされることがよくあります。急速で激しい加熱と冷却のサイクルにより、回転中に工具表面に継続的に応力がかかります。刃先は切断部で加熱され、切断部から出ると急速に冷却されます。このサイクルは深刻な微小亀裂を引き起こし、保護層の早期剥離に直接つながります。エンジニアはこの現象を熱亀裂と呼んでいます。これは、コアが熱いまま工具の外側が瞬時に冷却され、超硬が曲がって硬質 PVD 層に亀裂が生じるために発生します。
高価なツールを購入する前に、厳格な作業手順を評価してください。部品の寸法安定性を維持するためにフラッドクーラントが厳密に要求されるジョブの場合は、ツーリング戦略を適応させる必要があります。 TiCN など、熱活性化閾値がはるかに低いコーティングを選択してください。あるいは、表面フッテージと主軸速度を意図的に調整して、切削サイクル中の極端な温度変動を最小限に抑えます。
鋼は一枚岩の材料ではありません。その硬さは、特定の合金とその熱処理状態に応じて大きく異なります。この硬度は、切削工具が時間の経過とともにどのように劣化するかに直接影響します。さまざまな硬度範囲にわたる機能から結果までを調べることで、評価の次元を明確に分類できます。このマトリックスを理解することは、プロセス エンジニアにとって非常に重要です。
鋼の硬度範囲 (HRC) |
材質の特徴 |
最適なコーティングの選択 |
期待される加工結果 |
|---|---|---|---|
低炭素鋼・軟鋼(~30HRC) |
ビルトアップエッジ (BUE) の影響を非常に受けやすい。グミ状になる傾向があります。 |
TiCN または標準 TiAlN |
低摩擦により切りくずを素早く排出します。物質の付着に耐えます。 |
中合金鋼 (30 ~ 45 HRC) |
切断中の発熱は大幅に増加します。中程度の磨耗。 |
ティアルン |
早期のエッジ摩耗と酸化を防ぐためのベースライン要件として機能します。 |
工具鋼および硬化合金 (45+ HRC) |
極度の摩耗と局所的な激しい発熱。 |
AlTiN (高アルミニウム) |
エッジの完全性を維持し、クレーター摩耗に耐え、酸化シールドを形成することが厳密に要求されます。 |
このマトリックスを使用して、最初のツール選択プロセスをガイドします。最大 30 HRC の軟鋼には、構成刃先と戦うために高い潤滑性が必要です。 TiCN は、フルートに溶着する前にグミ状の切りくずを素早く除去するために必要な低摩擦を実現します。たとえば、軟質 1018 炭素鋼の機械加工は低硬度のカテゴリに分類されます。加工は簡単ですが、切削工具に付着しやすい長く糸状の切りくずが生成されます。 TiCN は、この行為に対する完璧な防御策です。
4140 または 4340 中合金鋼になると、かなりの発熱が発生します。これらの材料はより頑丈であり、より多くのせん断力を必要とします。標準の TiAlN は、熱と適度な摩耗の両方に対するバランスの取れた防御を提供して、この課題に対処します。このため、TiAlN はエッジの鋭さを長期にわたって維持するための信頼できるベースラインの選択肢となります。
最後に、50 HRC 以上に硬化された D2 または H13 工具鋼をフライス加工すると、標準のコーティングが溶けて消えてしまいます。摩擦は莫大です。ここでは高アルミニウム AlTiN が厳密に必須です。極度の熱を利用して独自の二次酸化シールドを構築することで、急速なクレーター摩耗を防ぎます。柔らかい 1018 鋼上で AlTiN を低速で実行すると、保護セラミック シールドを形成するほど熱くならないため、実際には悪い結果が得られます。
工具箱に記載されている化学名は実際の切削性能を保証するものではありません。基礎となるアプリケーションプロセスに根本的な欠陥がある場合、実装のリスクは依然として高いままです。 PVD 塗布プロセスは、高度に制御された真空チャンバー内で行われます。ただし、すべてのチャンバーが同じというわけではありません。ターゲットの純度、真空の質、チャンバー内の回転速度の変動は、最終製品に大きな影響を与えます。安価なコーティングプロセスでは、多孔質で結合の弱い層が得られます。 PVD の接着力が低いと、切断中の突然の剥離に直接つながります。この失敗により、すぐに裸の超硬基材が露出し、数秒で工具が破損します。
評価する場合は、厳密な最終候補リストのロジックを適用する必要があります。 超硬エンドミルメーカー。ツールの予算を守るために、次の重要な精査手順を検討してください。
エッジ処理の検査: メーカーのプレコーティングエッジ処理ルーチンについては常に問い合わせてください。研磨または特別に丸みを付けた刃先により、PVD 層が均一に付着します。重要な切断ラインでの微細なチッピングを防ぎます。カミソリのように鋭い刃は実際にはコーティングの密着性に悪影響を与えることを理解してください。最も鋭利な顕微鏡の先端は非常に壊れやすく、チャンバー内で折れてしまいます。高級メーカーは、エッジを完璧に丸くするために意図的なホーニングを施します。
基材の互換性を確認する: 絶対的に最高のコーティングであっても、間違ったグレードの超硬に適用するとすぐに機能しなくなります。サプライヤーが微粒子炭化物の靱性をコーティングの特定の熱特性に合わせて適切に調整していることを確認します。基材の適合性には、炭化物中のコバルト含有量を調べることが含まれます。コバルトが多すぎると工具は硬くなりますが、コーティングが沈んで曲がる可能性があります。コバルトが少なすぎると工具が脆くなります。
需要バッチの一貫性: 潜在的なサプライヤーに内部品質管理の許容範囲について尋ねます。高度な光学機器を使用して、コーティングの厚さをミクロン単位で注意深く測定する必要があります。厳しい公差により、数年間にわたる複数の工具注文にわたって予測可能で再現可能なパフォーマンスが保証されます。評判の良い製造業者は、カロテストまたは蛍光 X 線 (XRF) 装置を使用してバッチの厚さを検証します。
徹底的な検査により、予期せぬツールの故障が最小限に抑えられ、生産スケジュールのスムーズな実行が維持されます。エンドミルを純粋な商品として決して扱わないでください。
工具コーティングの複雑な世界をナビゲートするには、規律ある論理的なアプローチが必要です。まず特定の鋼の硬度を特定し、部品の要件に基づいて湿式切断環境か乾式切断環境かを決定する必要があります。次に、軟鋼には TiCN、硬化合金には AlTiN など、最適な化学組成を選択します。最後に、長期的な信頼性を確保するために、サプライヤーの製造品質とエッジ処理基準を常に確認してください。
中硬鋼を切断する最新の高速 CNC 環境では、AlTiN コーティングされた工具と組み合わせた乾式機械加工が、部品あたりの全体的なコストを削減するための最も信頼性の高い方法となります。この特定の組み合わせにより、熱抵抗が最大化され、材料の除去速度が安全に向上します。これは、強靱な鉄合金に対する現在の従来のフライス加工戦略の頂点を表します。
次のバッチのツールを注文する前に、現在の障害モードを注意深く監査してください。切れ味の悪いエンドミルを顕微鏡で検査し、熱亀裂、摩耗、構成刃先が発生していないかを確認します。実際の物理的な摩耗パターンを次のコーティングの決定に役立ててください。証拠に基づいて戦略を調整することで、製造現場での継続的な改善が保証されます。
A: いいえ。鋼には AlTiN のような耐酸化性の高いコーティングが必要です。アルミニウムには、ZrN などの低摩擦、非反応性コーティング、またはコーティングされていない研磨されたフルートが必要です。アルミニウムに AlTiN を使用すると、多くの場合、材料の付着やかじりが激しくなり、工具やワークピースがすぐにダメになってしまいます。
A: 剥離は通常、3 つの問題のいずれかによって発生します。これは、不適切な冷却剤の使用による極度の熱衝撃によって発生します。また、メーカーによるコーティング前のエッジ処理が不十分なことが原因である可能性もあります。最後に、超硬をその弾性限界を超えて曲げるような送り速度で工具を動作させると、コーティングに亀裂が生じます。
A: 必ずしもそうとは限りません。コーティングを厚くすると熱保護が強化されますが、刃先がわずかに丸くなり、切削圧力が増加します。高性能ツーリングは、ミクロンレベルの正確なコーティング厚さに依存します。これにより、必要なエッジの鋭さと適切な熱保護のバランスが注意深く保たれます。


