Language


Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-11-15 Origen: Sitio


El mecanizado de acero crea un entorno hostil lleno de calor extremo y desgaste abrasivo. El carburo desnudo simplemente no puede sobrevivir a estas condiciones violentas por mucho tiempo, lo que hace que la rápida degradación sea una amenaza constante en el taller. Las herramientas sin recubrimiento fallan rápidamente bajo una tensión mecánica tan intensa. Necesita un marco transparente y basado en evidencia para evaluar y seleccionar los recubrimientos de deposición física de vapor (PVD) correctos para sus aplicaciones de acero específicas. Hacer esta elección correcta evita piezas arruinadas y costosos tiempos de inactividad del husillo. Esta guía omite las tonterías del marketing para ofrecer información útil. Nos centramos principalmente en la dinámica térmica, la compatibilidad de la dureza de los materiales y la rentabilidad realista de su inversión en herramientas. Elegir un recubrimiento implica más que leer una descripción del catálogo. Debes analizar la metalurgia exacta de tu pieza de trabajo. Aprenderá exactamente cómo combinar la química del recubrimiento con el entorno de mecanizado de su taller para obtener el máximo rendimiento. Este enfoque sistemático transforma la selección de herramientas de una conjetura a una decisión de ingeniería predecible.
La selección del recubrimiento debe estar dictada por la dureza de la aleación de acero específica (HRC) y las velocidades de corte previstas, no solo por las afirmaciones generales de durabilidad.
AlTiN (nitruro de aluminio y titanio) sigue siendo el estándar de la industria para el mecanizado en seco a altas temperaturas de aceros duros debido a su capa protectora de óxido autoformante.
La aplicación incorrecta de refrigerante con ciertos recubrimientos de alto rendimiento puede provocar un choque térmico, degradando activamente la vida útil de la herramienta en lugar de extenderla.
Las variaciones en la preparación de los bordes y la calidad de la aplicación de PVD significan que investigar a su proveedor es tan crítico como seleccionar la composición química del recubrimiento.
Los fallos de las herramientas en el mecanizado de acero van mucho más allá del simple precio de sustituir una fresa desafilada. Desencadena una cascada de costosos problemas en todo el taller. Una rotura inesperada provoca un valioso tiempo de inactividad del husillo. A menudo conduce al desguace de piezas de alto valor y destruye la impredecible confiabilidad del proceso. No se puede escalar la producción de manera efectiva cuando las herramientas fallan aleatoriamente durante operaciones críticas. Los operadores pierden horas ajustando compensaciones y reemplazando brocas rotas en lugar de producir piezas. Cuando las herramientas se rompen prematuramente, los maquinistas pasan horas extrayendo carburo roto de valiosas piezas de trabajo. Esta reelaboración destruye los márgenes de beneficio.
Además, un filo degradante afecta negativamente al acabado de la superficie de la pieza de trabajo. Los acabados superficiales deficientes requieren operaciones secundarias de esmerilado o pulido. Esto añade horas de trabajo innecesarias al producto final. Seleccionar el recubrimiento correcto mantiene el filo de los bordes por más tiempo, lo que garantiza acabados superficiales consistentes desde la primera pieza hasta la última.
Una elección de recubrimiento óptima estabiliza fundamentalmente su proceso de corte. Permite a los maquinistas empujar las herramientas con más fuerza y maximizar de forma segura las tasas de eliminación de material (MRR). Los procesos estables también producen intervalos de cambio de herramientas altamente predecibles. Puede cambiar las cortadoras con confianza durante las pausas programadas en lugar de en emergencias a mitad del ciclo. Esta previsibilidad es la columna vertebral de una fabricación eficiente y de operaciones de mecanizado desatendidas.
Los recubrimientos de alto rendimiento ciertamente conllevan un costo inicial superior en comparación con las alternativas básicas. Sin embargo, su verdadero valor surge cuando se aplican correctamente en un entorno optimizado. El retorno de la inversión depende estrictamente de operar la herramienta a velocidades y avances elevados. La química del recubrimiento está diseñada específicamente para manejar estos intensos parámetros. Utilizar una herramienta con revestimiento premium a velocidades lentas y conservadoras desperdicia por completo su potencial. Debe equilibrar el gasto inicial con la reducción significativa del costo por pieza lograda mediante un mecanizado agresivo y confiable en tiradas de producción largas.
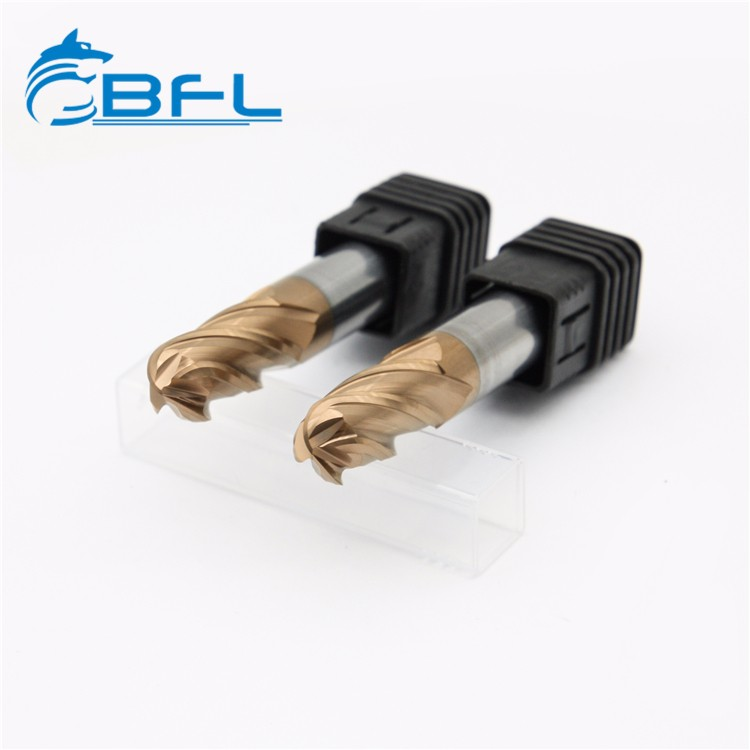
Seleccionar la química de PVD adecuada requiere comprender cómo reaccionan las diferentes capas bajo una intensa fricción de corte. Los fabricantes diseñan varios recubrimientos para abordar los desafíos térmicos y abrasivos específicos que se encuentran durante la remoción de metal. Incorporación de prima Las fresas de mango de carburo sólido en su flujo de trabajo exigen adaptar el recubrimiento al comportamiento exacto del material. Una falta de coincidencia conduce a una rápida degradación de los bordes y acabados superficiales deficientes. A nivel microscópico, cortar acero implica cortar metal a altas velocidades. Esta acción de corte crea una enorme cantidad de fricción. La fricción genera temperaturas que pueden superar fácilmente los 800 grados centígrados en la zona de corte. Los recubrimientos PVD actúan como una barrera térmica entre la viruta caliente y el sensible sustrato de carburo.
Estas son las principales categorías de soluciones que encontrará en el mercado industrial:
AlTiN (nitruro de aluminio y titanio): esta estructura presenta un contenido de aluminio mucho mayor en comparación con fórmulas más antiguas. Forma dinámicamente una capa protectora resistente de óxido de aluminio cuando se expone a altas temperaturas. Lo recomendamos encarecidamente para aceros endurecidos, entornos de mecanizado en seco y aplicaciones agresivas de alta velocidad. Cuanto más se calienta, mejor protege el sustrato de carburo subyacente del choque térmico.
TiAlN (nitruro de titanio y aluminio): considérelo como una alternativa altamente equilibrada y versátil al AlTiN. Ofrece una excelente resistencia general a la oxidación en un amplio espectro de velocidades de corte. Funciona excepcionalmente bien en el fresado de acero de uso general y maneja con confianza temperaturas de moderadas a altas. Sirve como una excelente opción predeterminada al procesar lotes mixtos de materiales de aleación media.
TiCN (carbonitruro de titanio): esta opción proporciona una fricción significativamente menor junto con una dureza superficial excepcional. Se adapta perfectamente a materiales más blandos y gomosos, como el acero suave con bajo contenido de carbono. En estas aplicaciones, las temperaturas de funcionamiento permanecen relativamente bajas, lo que evita la degradación térmica. Destaca por evitar que las virutas se suelden al filo, un problema común al fresar aceros al carbono blandos.
También debe saber qué evitar para evitar fallas catastróficas. Los revestimientos como ZrN o TiB2 están muy optimizados para materiales no ferrosos, en particular aluminio y latón. Proporcionan beneficios insignificantes para aplicaciones de acero. De hecho, actúan como perjudiciales activos en el fresado de metales ferrosos. Su reactividad química específica a altas temperaturas provoca un fallo inmediato de la herramienta. Básicamente, el recubrimiento se disuelve en las virutas de acero, dejando la herramienta desnuda expuesta a una destrucción instantánea.
El entorno específico de su taller dicta en gran medida la máxima eficacia del recubrimiento. Una herramienta premium no puede superar las malas realidades de implementación. Debe alinear perfectamente su estrategia de refrigerante con las propiedades químicas de la capa de herramienta elegida. Muchos talleres cometen el error crítico de aplicar prácticas de refrigerante estándar a tecnologías PVD avanzadas.
El mecanizado en seco combinado con un fuerte y continuo chorro de aire representa la configuración ideal para AlTiN y TiAlN. La falta deliberada de refrigerante líquido permite que la zona de corte se caliente rápidamente. Debe alcanzar las altas temperaturas necesarias para activar la capa protectora de óxido del revestimiento. Al mismo tiempo, el chorro de aire dirigido elimina agresivamente las virutas para evitar un recorte peligroso. El recorte de virutas de acero endurecido destruye los bordes cortantes más rápido que casi cualquier otro factor. La configuración de un proceso de mecanizado en seco requiere un posicionamiento preciso del chorro de aire. No se puede simplemente soplar aire vagamente hacia el husillo. La boquilla de aire debe apuntar agresivamente al punto exacto de corte. Necesita suficiente velocidad para expulsar las virutas candentes de la trayectoria de la herramienta antes de que la fresa gire nuevamente para el siguiente golpe.
Por el contrario, el mecanizado en húmedo presenta riesgos importantes para determinadas químicas avanzadas. El uso de refrigerante de inundación continua con AlTiN sobre acero a menudo induce un choque térmico severo. El rápido y violento ciclo de calentamiento y enfriamiento tensiona continuamente la superficie de la herramienta durante la rotación. El borde se calienta en el corte y se enfría rápidamente al salir. Este ciclo provoca graves microfisuras y conduce directamente a una descamación prematura de la capa protectora. Los ingenieros llaman a este fenómeno agrietamiento térmico. Ocurre porque el exterior de la herramienta se enfría instantáneamente mientras el núcleo permanece caliente, lo que hace que el carburo se flexione y agriete la capa rígida de PVD.
Evalúe los estrictos protocolos de su taller antes de comprar herramientas costosas. Si un trabajo exige estrictamente que se inunde refrigerante para mantener la estabilidad de las dimensiones de la pieza, debe adaptar su estrategia de herramientas. Seleccione un recubrimiento con un umbral de activación térmica mucho más bajo, como TiCN. Alternativamente, ajuste deliberadamente el metraje de la superficie y las velocidades del eje para minimizar las fluctuaciones extremas de temperatura durante el ciclo de corte.
El acero no es un material monolítico. Su dureza varía enormemente según la aleación específica y su estado de tratamiento térmico. Esta dureza influye directamente en cómo se degrada una herramienta de corte con el tiempo. Podemos categorizar claramente las dimensiones de evaluación observando la relación entre características y resultados en diferentes rangos de dureza. Comprender esta matriz es crucial para los ingenieros de procesos.
Rango de dureza del acero (HRC) |
Características de los materiales |
Elección óptima de recubrimiento |
Resultado de mecanizado esperado |
|---|---|---|---|
Aceros bajos en carbono/dulces (hasta 30 HRC) |
Altamente susceptible al borde de acumulación (BUE). Tiende a ser gomoso. |
TiCN o TiAlN estándar |
Proporciona baja fricción para evacuar las virutas rápidamente. Resiste la adherencia del material. |
Aceros de aleación media (30–45 HRC) |
La generación de calor aumenta significativamente durante los cortes. Abrasión moderada. |
TiAlN |
Sirve como requisito básico para prevenir el desgaste y la oxidación prematuros de los bordes. |
Aceros para herramientas y aleaciones endurecidas (45+ HRC) |
Abrasión extrema y generación intensa de calor localizado. |
AlTiN (alto contenido de aluminio) |
Estrictamente necesario para mantener la integridad de los bordes, resistir el desgaste del cráter y formar un escudo de óxido. |
Utilice esta matriz para guiar su proceso inicial de selección de herramientas. Los aceros dulces de hasta 30 HRC requieren alta lubricidad para combatir la acumulación de filo. TiCN ofrece la baja fricción necesaria para eliminar rápidamente las virutas gomosas antes de que se suelden a la flauta. Por ejemplo, el mecanizado de acero al carbono 1018 blando entra en la categoría de baja dureza. Se mecaniza fácilmente pero genera virutas largas y fibrosas a las que les encanta adherirse a las herramientas de corte. TiCN es la defensa perfecta contra este comportamiento.
Al pasar a aceros de aleación media 4140 o 4340, se produce una importante generación de calor. Estos materiales son más resistentes y exigen más fuerza de corte. El TiAlN estándar acepta el desafío aquí y ofrece una defensa equilibrada contra el calor y la abrasión moderada. Esto convierte a TiAlN en la opción básica confiable para mantener el filo de los bordes a lo largo del tiempo.
Finalmente, cuando se fresan aceros para herramientas D2 o H13 endurecidos a 50 HRC o más, los recubrimientos estándar se derriten. La fricción es inmensa. En este caso, el AlTiN con alto contenido de aluminio es estrictamente obligatorio. Combate el rápido desgaste de los cráteres utilizando el calor extremo para construir su propio escudo de óxido secundario. Ejecutar AlTiN sobre acero blando 1018 a bajas velocidades en realidad produce malos resultados, ya que nunca se calienta lo suficiente como para formar su escudo cerámico protector.
El nombre químico impreso en una caja de herramientas nunca garantiza el rendimiento de corte real. Los riesgos de implementación siguen siendo altos si el proceso de solicitud subyacente es fundamentalmente defectuoso. El proceso de aplicación de PVD ocurre en una cámara de vacío altamente controlada. Sin embargo, no todas las cámaras son iguales. Las variaciones en la pureza objetivo, la calidad del vacío y la velocidad de rotación dentro de la cámara afectan drásticamente el producto final. Un proceso de recubrimiento barato produce una capa porosa y débilmente unida. Una mala adherencia del PVD provoca directamente una descamación repentina durante el corte. Esta falla expone inmediatamente el sustrato de carburo desnudo, arruinando la herramienta en segundos.
Debe aplicar una lógica de preselección estricta al evaluar cualquier fabricante de fresas de carburo . Considere los siguientes pasos de investigación cruciales para proteger su presupuesto de herramientas:
Inspeccione la preparación de los bordes: siempre pregunte acerca de las rutinas de preparación de los bordes previas al recubrimiento del fabricante. Los bordes cortantes afilados o específicamente redondeados garantizan que la capa de PVD se adhiera uniformemente. Previene el desconchado microscópico justo en la línea de corte crítica. Comprenda que un borde afilado en realidad es perjudicial para la adhesión del recubrimiento. La punta microscópica más afilada es demasiado frágil y se rompe en la cámara. Los fabricantes de primera calidad aplican un pulido deliberado para redondear el borde a la perfección.
Verifique la compatibilidad del sustrato: Incluso el mejor recubrimiento falla rápidamente si se aplica al grado incorrecto de carburo. Asegúrese de que el proveedor combine de manera experta la dureza del carburo de micrograno con las propiedades térmicas específicas del recubrimiento. La compatibilidad del sustrato implica observar el contenido de cobalto en el carburo. Demasiado cobalto endurece la herramienta pero permite que el recubrimiento se hunda y se flexione. Demasiado poco cobalto hace que la herramienta se vuelva quebradiza.
Consistencia de lotes de demanda: pregunte a los proveedores potenciales sobre sus tolerancias de control de calidad interno. Deben medir meticulosamente el espesor del recubrimiento en micras utilizando equipos ópticos avanzados. Las tolerancias estrictas garantizan un rendimiento predecible y repetible en múltiples pedidos de herramientas durante varios años. Los fabricantes de renombre utilizan equipos Calotest o fluorescencia de rayos X (XRF) para verificar el espesor de su lote.
Una investigación minuciosa minimiza los fallos inesperados de las herramientas y mantiene sus programas de producción funcionando sin problemas. Nunca trate las fresas escarificadoras como puras mercancías.
Navegar por el complejo mundo de los recubrimientos de herramientas requiere un enfoque lógico y disciplinado. Primero debe identificar la dureza específica de su acero y decidir entre ambientes de corte húmedo o seco según los requisitos de la pieza. A continuación, seleccione la composición química óptima, como TiCN para aceros suaves o AlTiN para aleaciones endurecidas. Por último, verifique siempre los estándares de calidad de fabricación y preparación de bordes de su proveedor para garantizar la confiabilidad a largo plazo.
Para entornos CNC modernos de alta velocidad que cortan aceros de dureza media a dura, el mecanizado en seco combinado con herramientas recubiertas de AlTiN ofrece el camino más confiable para reducir el costo general por pieza. Esta combinación específica maximiza la resistencia térmica y acelera de forma segura las tasas de eliminación de material. Representa el pináculo de las estrategias de fresado convencionales actuales para aleaciones ferrosas resistentes.
Antes de pedir su próximo lote de herramientas, audite cuidadosamente sus modos de falla actuales. Inspeccione las fresas sin filo bajo un microscopio para identificar si sufren agrietamiento térmico, desgaste abrasivo o filo acumulado. Deje que los patrones de desgaste físico reales guíen su próxima decisión sobre el recubrimiento. Ajustar su estrategia basándose en la evidencia garantiza una mejora continua en el taller.
R: No. El acero requiere recubrimientos con alta resistencia a la oxidación como AlTiN. El aluminio requiere recubrimientos no reactivos y de baja fricción, como ZrN o canales pulidos sin recubrimiento. El uso de AlTiN en aluminio a menudo produce una severa adhesión del material y desgaste, arruinando rápidamente la herramienta y la pieza de trabajo.
R: La descamación suele deberse a uno de tres problemas. Ocurre debido a un choque térmico extremo debido a una aplicación inadecuada de refrigerante. También puede deberse a una mala preparación de los bordes por parte del fabricante antes del recubrimiento. Finalmente, hacer funcionar la herramienta a una velocidad de avance que flexione el carburo más allá de sus límites de elasticidad agrietará el recubrimiento.
R: No necesariamente. Si bien un recubrimiento más grueso ofrece más protección térmica, también redondea ligeramente el filo, lo que aumenta la presión de corte. Las herramientas de alto rendimiento dependen de un espesor de recubrimiento preciso a nivel de micras. Esto equilibra cuidadosamente el filo necesario del borde con una protección térmica adecuada.


