Language


Просмотры: 0 Автор: Редактор сайта Время публикации: 15.11.2026 Происхождение: Сайт


Обработка стали создает суровую среду, наполненную сильным нагревом и абразивным износом. Голый твердый сплав просто не может долго выдерживать такие суровые условия, что делает быструю деградацию постоянной угрозой в цехах. Инструменты без покрытия быстро выходят из строя под такими сильными механическими нагрузками. Вам нужна прозрачная, основанная на фактических данных система для оценки и выбора правильных покрытий методом физического осаждения из паровой фазы (PVD) для ваших конкретных применений стали. Правильный выбор позволит избежать поломки деталей и дорогостоящего простоя шпинделя. В этом руководстве мы опускаем маркетинговую ерунду и представляем полезную информацию. Мы уделяем большое внимание тепловой динамике, совместимости материалов по твердости и реалистичной окупаемости ваших инвестиций в инструменты. Выбор покрытия – это больше, чем просто чтение описания в каталоге. Вы должны проанализировать точную металлургию вашей заготовки. Вы узнаете, как подобрать химический состав покрытия к условиям обработки вашего цеха для достижения максимальной производительности. Такой системный подход превращает выбор инструмента из догадок в предсказуемое инженерное решение.
Выбор покрытия должен определяться твердостью конкретного стального сплава (HRC) и предполагаемой скоростью резания, а не только общими требованиями к долговечности.
AlTiN (нитрид алюминия и титана) остается отраслевым стандартом для сухой высокотемпературной обработки твердых сталей благодаря самоформирующемуся защитному оксидному слою.
Неправильное применение СОЖ с некоторыми высокоэффективными покрытиями может вызвать термический удар, что приведет к значительному снижению срока службы инструмента, а не к его продлению.
Различия в подготовке кромок и качестве нанесения PVD означают, что проверка вашего поставщика так же важна, как и выбор химического состава покрытия.
Выход из строя инструмента при обработке стали выходит далеко за рамки простой замены затупившегося резца. Это вызывает каскад дорогостоящих проблем в вашем цехе. Неожиданная поломка приводит к простою шпинделя. Это часто приводит к бракованию дорогостоящих деталей и снижает непредсказуемую надежность процесса. Вы не можете эффективно масштабировать производство, если инструменты случайно выходят из строя во время критических операций. Операторы тратят часы на корректировку смещений и замену сломанных бит вместо того, чтобы производить детали. Когда инструменты преждевременно ломаются, станочники часами извлекают сломанный карбид из ценных заготовок. Эта доработка уничтожает прибыль.
Кроме того, ухудшение качества режущей кромки отрицательно влияет на качество поверхности заготовки. Плохое качество поверхности требует вторичной шлифовки или полировки. Это добавляет ненужные трудозатраты к конечному продукту. Выбор правильного покрытия позволяет дольше сохранять остроту кромки, обеспечивая стабильное качество поверхности от первой до последней детали.
Оптимальный выбор покрытия существенно стабилизирует процесс резки. Это позволяет машинистам сильнее толкать инструменты и безопасно максимизировать скорость съема материала (MRR). Стабильные процессы также обеспечивают очень предсказуемые интервалы замены инструмента. Вы можете уверенно заменять фрезы во время запланированных пауз, а не в чрезвычайных ситуациях в середине цикла. Эта предсказуемость является основой эффективного производства при отсутствии освещения и автоматизированных процессов обработки.
Высокоэффективные покрытия, безусловно, требуют более высоких первоначальных затрат по сравнению с базовыми альтернативами. Однако их истинная ценность проявляется при правильном применении в оптимизированной среде. Окупаемость инвестиций строго зависит от работы инструмента на повышенных скоростях и подачах. Химия покрытия разработана специально для работы в таких сложных условиях. Работа инструмента с покрытием премиум-класса на медленных, консервативных скоростях полностью теряет его потенциал. Вы должны сбалансировать первоначальные затраты со значительным снижением себестоимости детали, достигаемым за счет агрессивной и надежной обработки в течение длительных производственных циклов.
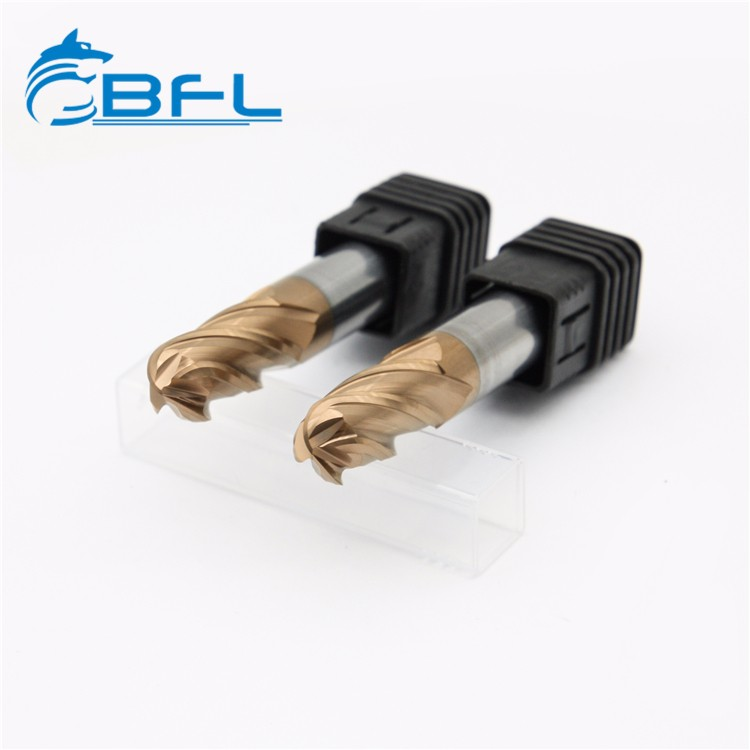
Выбор правильного химического состава PVD требует понимания того, как различные слои реагируют при интенсивном трении при резании. Производители разрабатывают различные покрытия для решения конкретных термических и абразивных проблем, возникающих при удалении металла. Включение премии Использование цельных твердосплавных концевых фрез в вашем рабочем процессе требует соответствия покрытия точному поведению материала. Несоответствие приводит к быстрому разрушению кромок и ухудшению качества поверхности. На микроскопическом уровне резка стали предполагает резку металла на высоких скоростях. Это сдвигающее действие создает огромное трение. Трение создает температуру, которая может легко превысить 800 градусов Цельсия в зоне резания. Покрытия PVD действуют как тепловой барьер между горячей стружкой и чувствительной твердосплавной подложкой.
Вот основные категории решений, с которыми вы столкнетесь на промышленном рынке:
AlTiN (нитрид алюминия и титана): эта структура имеет гораздо более высокое содержание алюминия по сравнению со старыми формулами. Он динамически образует прочный защитный слой оксида алюминия при воздействии высоких температур. Мы настоятельно рекомендуем его для закаленных сталей, условий сухой обработки и агрессивных высокоскоростных операций. Чем горячее он становится, тем лучше он защищает нижележащую твердосплавную подложку от термического удара.
TiAlN (нитрид титана и алюминия): думайте об этом как о высоко сбалансированной и универсальной альтернативе AlTiN. Он обеспечивает превосходную общую стойкость к окислению в широком диапазоне скоростей резания. Он исключительно хорошо работает при фрезеровании стали общего назначения, уверенно выдерживая средние и высокие температуры. Он служит отличным вариантом по умолчанию при обработке смешанных партий материалов средних сплавов.
TiCN (карбонитрид титана): этот вариант обеспечивает значительно меньшее трение и исключительную твердость поверхности. Он идеально подходит для более мягких, клейких материалов, таких как мягкая низкоуглеродистая сталь. В этих приложениях рабочие температуры остаются относительно низкими, что предотвращает термическую деградацию. Он превосходно предотвращает прилипание стружки к режущей кромке, что является распространенной проблемой при фрезеровании мягких углеродистых сталей.
Вы также должны знать, чего следует избегать, чтобы предотвратить катастрофические сбои. Покрытия, такие как ZrN или TiB2, в значительной степени оптимизированы для материалов цветных металлов, особенно алюминия и латуни. Они дают незначительные преимущества для применения в сталелитейной промышленности. Фактически они действуют как активный вредитель при фрезеровании черных металлов. Их специфическая химическая активность при высоких температурах приводит к немедленному выходу инструмента из строя. Покрытие по существу растворяется в стальной стружке, в результате чего голый инструмент подвергается мгновенному разрушению.
Конкретная эффективность покрытия в значительной степени зависит от условий вашего производственного цеха. Инструмент премиум-класса не может превзойти реалии плохой реализации. Вы должны идеально согласовать свою стратегию подачи СОЖ с химическими свойствами выбранного вами слоя инструмента. Многие цеха совершают критическую ошибку, применяя стандартные методы подачи СОЖ к передовым технологиям PVD.
Сухая обработка в сочетании с мощной непрерывной струей воздуха представляет собой идеальную основу для AlTiN и TiAlN. Намеренное отсутствие охлаждающей жидкости позволяет зоне резания быстро нагреваться. Он должен достичь высоких температур, необходимых для активации защитного оксидного слоя покрытия. Одновременно направленная струя воздуха агрессивно удаляет стружку, предотвращая опасную повторную резку. Повторная резка стружки закаленной стали разрушает режущие кромки быстрее, чем любой другой фактор. Для организации процесса сухой обработки требуется точное позиционирование струи воздуха. Вы не можете просто смутно продуть воздух в шпиндель. Воздушное сопло должно точно нацеливаться на точку среза. Ей нужна достаточная скорость, чтобы оторвать раскаленную стружку от траектории инструмента, прежде чем концевая фреза повернется обратно для следующего удара.
И наоборот, мокрая обработка представляет собой серьезный риск для некоторых передовых химических процессов. Использование непрерывной подачи СОЖ с AlTiN на сталь часто приводит к серьезному термическому удару. Быстрый и резкий цикл нагрева и охлаждения постоянно подвергает поверхность инструмента нагрузке во время вращения. Край нагревается при разрезе и быстро остывает на выходе. Этот цикл вызывает серьезные микротрещины и приводит непосредственно к преждевременному отслаиванию защитного слоя. Инженеры называют это явление тепловым безумием. Это происходит потому, что внешняя часть инструмента мгновенно охлаждается, а сердечник остается горячим, в результате чего карбид изгибается и трескает жесткий слой PVD.
Прежде чем покупать дорогие инструменты, оцените строгие протоколы вашего магазина. Если задание строго требует подачи СОЖ для поддержания стабильности размеров детали, вы должны адаптировать свою стратегию оснастки. Выберите покрытие с гораздо более низким порогом термической активации, например TiCN. Альтернативно, сознательно отрегулируйте площадь поверхности и скорость шпинделя, чтобы свести к минимуму резкие колебания температуры во время цикла резки.
Сталь не является монолитным материалом. Его твердость сильно варьируется в зависимости от конкретного сплава и состояния его термической обработки. Эта твердость напрямую влияет на то, как режущий инструмент изнашивается с течением времени. Мы можем четко классифицировать параметры оценки, рассматривая соотношение характеристик и результатов в различных диапазонах твердости. Понимание этой матрицы имеет решающее значение для инженеров-технологов.
Диапазон твердости стали (HRC) |
Характеристики материала |
Оптимальный выбор покрытия |
Ожидаемый результат обработки |
|---|---|---|---|
Низкоуглеродистые/мягкие стали (до 30HRC) |
Высокая чувствительность к наростам (BUE). Имеет тенденцию быть липким. |
TiCN или стандартный TiAlN |
Обеспечивает низкое трение для быстрого удаления стружки. Противостоит прилипанию материала. |
Среднелегированные стали (30–45 HRC) |
Во время резки значительно увеличивается тепловыделение. Умеренная истираемость. |
ТиАлН |
Служит базовым требованием для предотвращения преждевременного износа и окисления кромок. |
Инструментальные стали и закаленные сплавы (45+HRC) |
Чрезвычайное истирание и интенсивное локальное выделение тепла. |
AlTiN (высокоалюминиевый) |
Строго требуется для поддержания целостности кромки, устойчивости к кратерному износу и образования оксидной защиты. |
Используйте эту матрицу для руководства при первоначальном выборе инструментов. Мягкие стали твердостью до 30 HRC требуют высокой смазывающей способности для борьбы с наростами на кромке. TiCN обеспечивает низкое трение, необходимое для быстрого удаления липкой стружки до того, как она приварится к канавке. Например, обработка мягкой углеродистой стали 1018 попадает в категорию низкой твердости. Он легко обрабатывается, но образует длинную, вязкую стружку, которая любит прилипать к режущим инструментам. TiCN — идеальная защита от такого поведения.
Переходя к среднелегированным сталям 4140 или 4340, вы сталкиваетесь со значительным выделением тепла. Эти материалы более прочные и требуют большего усилия сдвига. Стандартный TiAlN решает эту задачу, предлагая сбалансированную защиту как от тепла, так и от умеренного истирания. Это делает TiAlN надежным базовым выбором для сохранения остроты кромки с течением времени.
Наконец, при фрезеровании инструментальных сталей D2 или H13, закаленных до твердости 50 HRC и выше, стандартные покрытия плавятся. Трение огромно. Высокоалюминиевый AlTiN здесь строго обязателен. Он борется с быстрым кратерным износом, используя высокую температуру для создания собственной вторичной оксидной защиты. Обработка AlTiN на мягкой стали 1018 на низких скоростях на самом деле дает плохие результаты, поскольку она никогда не нагревается настолько, чтобы сформировать защитный керамический экран.
Химическое название, напечатанное на ящике с инструментами, никогда не гарантирует реальную производительность резки. Риски реализации остаются высокими, если базовый процесс подачи заявки имеет фундаментальные недостатки. Процесс нанесения PVD происходит в тщательно контролируемой вакуумной камере. Однако не все палаты равны. Изменения в целевой чистоте, качестве вакуума и скорости вращения внутри камеры существенно влияют на конечный продукт. Дешевый процесс нанесения покрытия дает пористый, слабосвязанный слой. Плохая адгезия PVD приводит непосредственно к внезапному отслаиванию во время резки. Этот отказ немедленно обнажает оголенную твердосплавную основу, разрушая инструмент за считанные секунды.
Вы должны применять строгую логику составления короткого списка при оценке любого производитель твердосплавных концевых фрез . Рассмотрите следующие важные шаги проверки, чтобы защитить свой бюджет на инструменты:
Проверка подготовки кромки: Всегда спрашивайте производителя о процедурах подготовки кромки перед нанесением покрытия. Заточенные или специально закругленные режущие кромки обеспечивают равномерное прилегание слоя PVD. Это предотвращает появление микроскопических сколов прямо на критической линии реза. Помните, что острый как бритва край на самом деле вреден для адгезии покрытия. Самое острое микроскопическое острие слишком хрупкое и ломается в камере. Производители премиум-класса тщательно затачивают края, чтобы идеально скруглить края.
Проверьте совместимость подложки. Даже самое лучшее покрытие быстро выходит из строя, если его наносить на твердый сплав неправильного сорта. Убедитесь, что поставщик умело подбирает твердость микрозернистого карбида в соответствии с конкретными термическими свойствами покрытия. Совместимость подложек предполагает рассмотрение содержания кобальта в карбиде. Слишком большое количество кобальта делает инструмент жестким, но позволяет покрытию тонуть и изгибаться. Слишком мало кобальта делает инструмент хрупким.
Требуйте согласованности партий: спросите потенциальных поставщиков об их внутренних допусках контроля качества. Им следует тщательно измерять толщину покрытия в микронах, используя современное оптическое оборудование. Жесткие допуски обеспечивают предсказуемую и повторяемую производительность при выполнении нескольких заказов на инструмент в течение нескольких лет. Авторитетные производители используют оборудование Calotest или рентгенофлуоресцентное (XRF) оборудование для проверки толщины партии.
Тщательная проверка сводит к минимуму непредвиденные неисправности инструмента и обеспечивает бесперебойную работу производственных графиков. Никогда не относитесь к концевым фрезам как к простому товару.
Навигация в сложном мире покрытий инструментов требует дисциплинированного и логического подхода. Сначала вы должны определить твердость вашей конкретной стали и выбрать между мокрой или сухой средой резки в зависимости от требований к детали. Затем выберите оптимальный химический состав, например TiCN для мягких сталей или AlTiN для закаленных сплавов. Наконец, всегда проверяйте стандарты качества производства и подготовки кромок вашего поставщика, чтобы обеспечить долгосрочную надежность.
Для современных высокоскоростных станков с ЧПУ, предназначенных для резки сталей средней и твёрдой твердости, сухая обработка в сочетании с инструментами с покрытием AlTiN предлагает наиболее надежный путь к снижению общей стоимости детали. Эта специфическая комбинация максимизирует термическое сопротивление и безопасно увеличивает скорость удаления материала. Он представляет собой вершину современных традиционных стратегий фрезерования прочных ферросплавов.
Прежде чем заказывать следующую партию инструментов, внимательно проверьте текущие виды отказов. Осмотрите тупые концевые фрезы под микроскопом, чтобы определить, нет ли на них термического растрескивания, абразивного износа или наростов на кромке. Пусть фактические закономерности физического износа будут определять ваше следующее решение по нанесению покрытия. Корректировка вашей стратегии на основе фактических данных гарантирует постоянное улучшение производственного процесса.
Ответ: Нет. Сталь требует покрытий с высокой стойкостью к окислению, таких как AlTiN. Алюминий требует использования инертных покрытий с низким коэффициентом трения, таких как ZrN, или полированных канавок без покрытия. Использование AlTiN на алюминии часто приводит к сильному прилипанию материала и истиранию, быстро разрушая инструмент и заготовку.
Ответ: Отслаивание обычно вызвано одной из трех проблем. Это происходит из-за сильного термического удара из-за неправильного применения охлаждающей жидкости. Это также может быть связано с плохой подготовкой кромки производителем перед нанесением покрытия. Наконец, работа инструмента со скоростью подачи, при которой карбид изгибается за пределы его эластичности, приведет к растрескиванию покрытия.
О: Не обязательно. Хотя более толстое покрытие обеспечивает большую тепловую защиту, оно также слегка скругляет режущую кромку, что увеличивает давление резания. Высокопроизводительные инструменты зависят от точной толщины покрытия на микронном уровне. Это тщательно балансирует необходимую остроту кромок с адекватной тепловой защитой.


