Language


Visualizações: 0 Autor: Editor do site Horário de publicação: 15/11/2026 Origem: Site


A usinagem de aço cria um ambiente hostil repleto de calor extremo e desgaste abrasivo. O metal duro puro simplesmente não consegue sobreviver a essas condições violentas por muito tempo, tornando a degradação rápida uma ameaça constante no chão de fábrica. Ferramentas não revestidas falham rapidamente sob estresse mecânico tão intenso. Você precisa de uma estrutura transparente e baseada em evidências para avaliar e selecionar os revestimentos de deposição física de vapor (PVD) corretos para suas aplicações específicas de aço. Fazer essa escolha corretamente evita peças danificadas e dispendiosos tempos de inatividade do fuso. Este guia ignora o boato do marketing para fornecer insights acionáveis. Nós nos concentramos fortemente na dinâmica térmica, na compatibilidade da dureza do material e nos retornos realistas do seu investimento em ferramentas. Escolher um revestimento envolve mais do que ler a descrição de um catálogo. Você deve analisar a metalurgia exata de sua peça. Você aprenderá exatamente como combinar a química do revestimento com o ambiente de usinagem da sua oficina para obter o máximo desempenho. Essa abordagem sistemática transforma a seleção de ferramentas de suposições em uma decisão de engenharia previsível.
A seleção do revestimento deve ser ditada pela dureza específica da liga de aço (HRC) e pelas velocidades de corte pretendidas, não apenas pelas reivindicações gerais de durabilidade.
AlTiN (nitreto de alumínio e titânio) continua sendo o padrão da indústria para usinagem a seco e de alta temperatura de aços duros devido à sua camada protetora de óxido autoformada.
A aplicação incorreta de refrigerante com certos revestimentos de alto desempenho pode causar choque térmico, degradando ativamente a vida útil da ferramenta em vez de prolongá-la.
Variações na preparação das bordas e na qualidade da aplicação de PVD significam que a verificação do seu fornecedor é tão crítica quanto a seleção da composição química do revestimento.
A falha da ferramenta na usinagem de aço vai muito além do simples preço de substituir uma fresa cega. Isso desencadeia uma cascata de problemas caros em todo o seu chão de fábrica. A quebra inesperada causa um valioso tempo de inatividade do fuso. Muitas vezes leva ao descarte de peças de alto valor e destrói a imprevisível confiabilidade do processo. Não é possível dimensionar a produção de forma eficaz quando as ferramentas falham aleatoriamente durante operações críticas. Os operadores perdem horas ajustando compensações e substituindo peças quebradas em vez de produzir peças. Quando as ferramentas quebram prematuramente, os maquinistas passam horas extraindo metal duro quebrado de peças valiosas. Esse retrabalho destrói as margens de lucro.
Além disso, uma aresta de corte degradada afeta negativamente o acabamento superficial da peça. Acabamentos superficiais ruins requerem operações secundárias de retificação ou polimento. Isso adiciona horas de trabalho desnecessárias ao produto final. A seleção do revestimento correto mantém a nitidez das bordas por mais tempo, garantindo acabamentos superficiais consistentes da primeira à última peça.
Uma escolha ideal de revestimento estabiliza fundamentalmente o seu processo de corte. Ele permite que os maquinistas empurrem as ferramentas com mais força e maximizem com segurança as Taxas de Remoção de Material (MRR). Processos estáveis também geram intervalos de troca de ferramentas altamente previsíveis. Você pode trocar os cortadores com segurança durante pausas programadas, em vez de emergências no meio do ciclo. Essa previsibilidade é a espinha dorsal da fabricação eficiente sem supervisão e das execuções de usinagem autônomas.
Os revestimentos de alto desempenho certamente apresentam um custo inicial superior em comparação com as alternativas básicas. No entanto, o seu verdadeiro valor emerge quando aplicado corretamente num ambiente otimizado. O retorno do investimento depende estritamente da operação da ferramenta em velocidades e avanços elevados. A química do revestimento é projetada especificamente para lidar com esses parâmetros intensos. Operar uma ferramenta com revestimento premium em velocidades lentas e conservadoras desperdiça completamente seu potencial. Você deve equilibrar a despesa inicial com a redução significativa no custo por peça obtida por meio de usinagem agressiva e confiável em longos ciclos de produção.
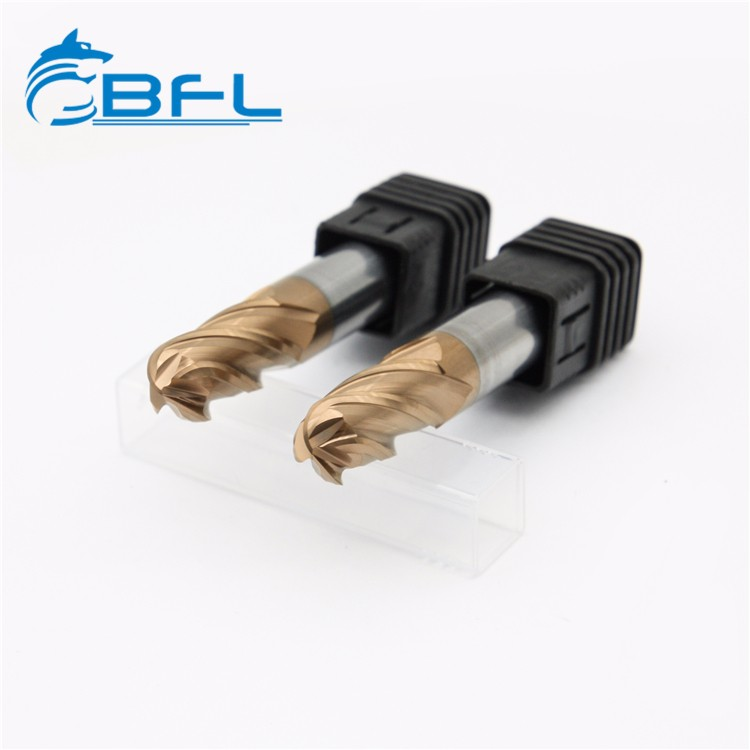
Selecionar a química correta do PVD requer a compreensão de como diferentes camadas reagem sob intenso atrito de corte. Os fabricantes projetam vários revestimentos para enfrentar desafios térmicos e abrasivos específicos encontrados durante a remoção de metal. Incorporando prêmio As fresas de topo inteiriças de metal duro em seu fluxo de trabalho exigem a correspondência do revestimento com o comportamento exato do material. Uma incompatibilidade leva à rápida degradação das bordas e a acabamentos superficiais ruins. No nível microscópico, cortar aço envolve cisalhar metal em altas velocidades. Essa ação de cisalhamento cria uma enorme quantidade de atrito. O atrito gera temperaturas que podem facilmente ultrapassar 800 graus Celsius na zona de corte. Os revestimentos PVD atuam como uma barreira térmica entre o cavaco quente e o sensível substrato de metal duro.
Aqui estão as principais categorias de soluções que você encontrará no mercado industrial:
AlTiN (Nitreto de Alumínio e Titânio): Esta estrutura apresenta um teor de alumínio muito maior em comparação com fórmulas mais antigas. Ele forma dinamicamente uma camada protetora resistente de óxido de alumínio quando exposto a altas temperaturas. É altamente recomendado para aços endurecidos, ambientes de usinagem a seco e aplicações agressivas de alta velocidade. Quanto mais quente fica, melhor protege o substrato de metal duro subjacente do choque térmico.
TiAlN (nitreto de alumínio e titânio): Pense nisso como uma alternativa altamente equilibrada e versátil ao AlTiN. Oferece excelente resistência geral à oxidação em um amplo espectro de velocidades de corte. Ele funciona excepcionalmente bem no fresamento de aço de uso geral, lidando com segurança com temperaturas moderadas a altas. Serve como uma ótima opção padrão ao processar lotes mistos de materiais de liga média.
TiCN (carbonitreto de titânio): Esta opção proporciona atrito significativamente menor juntamente com uma dureza superficial excepcional. Ele se adapta perfeitamente a materiais mais macios e pegajosos, como aço macio com baixo teor de carbono. Nestas aplicações, as temperaturas operacionais permanecem relativamente baixas, evitando a degradação térmica. Ela é excelente na prevenção de cavacos soldados até a aresta de corte, um problema comum no fresamento de aços carbono macios.
Você também deve saber o que evitar para evitar falhas catastróficas. Revestimentos como ZrN ou TiB2 são altamente otimizados para materiais não ferrosos, principalmente alumínio e latão. Eles fornecem benefícios insignificantes para aplicações em aço. Na verdade, eles atuam como um detrimento ativo no fresamento de metais ferrosos. Sua reatividade química específica em altas temperaturas causa falha imediata da ferramenta. O revestimento essencialmente se dissolve nas aparas de aço, deixando a ferramenta exposta à destruição instantânea.
O ambiente específico do chão de fábrica determina fortemente a eficácia final do revestimento. Uma ferramenta premium não pode superar as realidades de implementação insatisfatórias. Você deve alinhar perfeitamente sua estratégia de refrigeração com as propriedades químicas da camada de ferramenta escolhida. Muitas oficinas cometem o erro crítico de aplicar práticas padrão de refrigeração a tecnologias avançadas de PVD.
A usinagem a seco combinada com um jato de ar forte e contínuo representa a configuração ideal para AlTiN e TiAlN. A falta deliberada de líquido refrigerante permite que a zona de corte aqueça rapidamente. Deve atingir as altas temperaturas necessárias para ativar a camada protetora de óxido do revestimento. Simultaneamente, o jato de ar direcionado remove os cavacos de forma agressiva para evitar cortes perigosos. O recortamento de cavacos de aço endurecido destrói as arestas de corte mais rapidamente do que qualquer outro fator. A configuração de um processo de usinagem a seco requer um posicionamento preciso do jato de ar. Você não pode simplesmente soprar ar vagamente no fuso. O bocal de ar deve atingir agressivamente o ponto exato de corte. Ela precisa de velocidade suficiente para afastar cavacos em brasa do caminho da ferramenta antes que a fresa de topo gire de volta para o próximo golpe.
Por outro lado, a usinagem úmida apresenta grandes riscos para certos produtos químicos avançados. O uso de refrigerante de inundação contínua com AlTiN em aço geralmente induz choque térmico severo. O ciclo rápido e violento de aquecimento e resfriamento tensiona continuamente a superfície da ferramenta durante a rotação. A borda aquece no corte e esfria rapidamente ao sair. Este ciclo causa microfissuras graves e leva diretamente à descamação prematura da camada protetora. Os engenheiros chamam esse fenômeno de fissura térmica. Isso acontece porque a parte externa da ferramenta esfria instantaneamente enquanto o núcleo permanece quente, fazendo com que o metal duro flexione e quebre a camada rígida de PVD.
Avalie seus protocolos rígidos de loja antes de comprar ferramentas caras. Se um trabalho exigir estritamente refrigeração por inundação para manter a estabilidade dimensional da peça, você deverá adaptar sua estratégia de ferramentas. Selecione um revestimento com um limite de ativação térmica muito mais baixo, como o TiCN. Como alternativa, ajuste deliberadamente a metragem da superfície e as velocidades do fuso para minimizar flutuações extremas de temperatura durante o ciclo de corte.
O aço não é um material monolítico. Sua dureza varia muito dependendo da liga específica e do estado de tratamento térmico. Essa dureza influencia diretamente a degradação de uma ferramenta de corte com o tempo. Podemos categorizar claramente as dimensões de avaliação observando as características e os resultados em diferentes faixas de dureza. Compreender essa matriz é crucial para engenheiros de processo.
Faixa de dureza do aço (HRC) |
Características dos materiais |
Escolha ideal de revestimento |
Resultado esperado de usinagem |
|---|---|---|---|
Aços de baixo carbono/suave (até 30 HRC) |
Altamente suscetível a arestas postiças (BUE). Tende a ser pegajoso. |
TiCN ou TiAlN padrão |
Fornece baixo atrito para evacuar cavacos rapidamente. Resiste à adesão do material. |
Aços de liga média (30–45 HRC) |
A geração de calor aumenta significativamente durante os cortes. Abrasão moderada. |
TiAlN |
Serve como requisito básico para evitar desgaste prematuro e oxidação das bordas. |
Aços para ferramentas e ligas endurecidas (45+ HRC) |
Abrasão extrema e intensa geração de calor localizada. |
AlTiN (alto alumínio) |
Estritamente necessário para manter a integridade das bordas, resistir ao desgaste da cratera e formar uma proteção contra óxido. |
Use esta matriz para orientar seu processo inicial de seleção de ferramentas. Aços-carbonos de até 30 HRC requerem alta lubrificação para combater arestas postiças. O TiCN oferece o baixo atrito necessário para limpar rapidamente os cavacos de goma antes de serem soldados ao canal. Por exemplo, a usinagem de aço carbono macio 1018 se enquadra na categoria de baixa dureza. Ele usina com facilidade, mas gera cavacos longos e fibrosos que adoram aderir às ferramentas de corte. TiCN é a defesa perfeita contra esse comportamento.
Passando para aços de liga média 4140 ou 4340, você encontra geração de calor significativa. Esses materiais são mais tenazes e exigem mais força de cisalhamento. O TiAlN padrão enfrenta o desafio aqui, oferecendo uma defesa equilibrada contra o calor e a abrasão moderada. Isso torna o TiAlN a escolha básica confiável para manter a nitidez das arestas ao longo do tempo.
Finalmente, quando você fresa aços-ferramenta D2 ou H13 endurecidos a 50 HRC e acima, os revestimentos padrão derretem. O atrito é imenso. AlTiN com alto teor de alumínio é estritamente obrigatório aqui. Ele combate o rápido desgaste das crateras, utilizando o calor extremo para construir seu próprio escudo secundário de óxido. A execução do AlTiN em aço macio 1018 em baixas velocidades produz resultados ruins, pois nunca aquece o suficiente para formar seu escudo cerâmico protetor.
O nome químico impresso em uma caixa de ferramentas nunca garante o desempenho real de corte. Os riscos de implementação permanecem elevados se o processo de candidatura subjacente apresentar falhas fundamentais. O processo de aplicação do PVD ocorre em uma câmara de vácuo altamente controlada. No entanto, nem todas as câmaras são iguais. Variações na pureza alvo, qualidade do vácuo e velocidade de rotação dentro da câmara afetam drasticamente o produto final. Um processo de revestimento barato produz uma camada porosa e fracamente ligada. A má adesão do PVD leva diretamente à descamação repentina durante um corte. Esta falha expõe imediatamente o substrato de metal duro, danificando a ferramenta em segundos.
Você deve aplicar uma lógica estrita de seleção ao avaliar qualquer fabricante de fresas de topo de metal duro . Considere as seguintes etapas cruciais de verificação para proteger seu orçamento de ferramentas:
Inspecione a preparação da borda: Sempre pergunte sobre as rotinas de preparação da borda para pré-revestimento do fabricante. Arestas de corte afiadas ou com raios específicos garantem que a camada de PVD adira uniformemente. Evita lascas microscópicas diretamente na linha de corte crítica. Entenda que uma borda afiada é, na verdade, prejudicial à adesão do revestimento. A ponta microscópica mais afiada é muito frágil e quebra na câmara. Os fabricantes premium aplicam um afiamento deliberado para arredondar a borda perfeitamente.
Verifique a compatibilidade do substrato: Mesmo o melhor revestimento falha rapidamente se aplicado no tipo errado de metal duro. Certifique-se de que o fornecedor combine habilmente a tenacidade do metal duro com microgrãos às propriedades térmicas específicas do revestimento. A compatibilidade do substrato envolve observar o conteúdo de cobalto no carboneto. Muito cobalto torna a ferramenta resistente, mas permite que o revestimento afunde e flexione. Muito pouco cobalto torna a ferramenta quebradiça.
Consistência do lote de demanda: pergunte aos fornecedores em potencial sobre suas tolerâncias internas de controle de qualidade. Eles devem medir meticulosamente a espessura do revestimento em mícrons usando equipamento óptico avançado. Tolerâncias rigorosas garantem desempenho previsível e repetível em vários pedidos de ferramentas ao longo de vários anos. Fabricantes respeitáveis usam equipamentos Calotest ou fluorescência de raios X (XRF) para verificar a espessura do lote.
A verificação completa minimiza falhas inesperadas de ferramentas e mantém seus cronogramas de produção funcionando perfeitamente. Nunca trate as fresas de topo como mercadorias puras.
Navegar no complexo mundo dos revestimentos de ferramentas requer uma abordagem disciplinada e lógica. Você deve primeiro identificar a dureza específica do seu aço e decidir entre ambientes de corte úmido ou seco com base nos requisitos da peça. Em seguida, selecione a composição química ideal, como TiCN para aços macios ou AlTiN para ligas endurecidas. Por fim, verifique sempre a qualidade de fabricação e os padrões de preparação das bordas do seu fornecedor para garantir confiabilidade a longo prazo.
Para ambientes CNC modernos e de alta velocidade que cortam aços médios a duros, a usinagem a seco combinada com ferramentas revestidas com AlTiN oferece o caminho mais confiável para reduzir o custo geral por peça. Esta combinação específica maximiza a resistência térmica e acelera com segurança as taxas de remoção de material. Ela representa o auge das atuais estratégias de fresamento convencional para ligas ferrosas tenazes.
Antes de encomendar seu próximo lote de ferramentas, audite cuidadosamente seus modos de falha atuais. Inspecione as fresas de topo cegas sob um microscópio para identificar se elas sofrem de trincas térmicas, desgaste abrasivo ou aresta postiça. Deixe que os padrões reais de desgaste físico orientem sua próxima decisão de revestimento. Ajustar sua estratégia com base em evidências garante melhoria contínua no chão de fábrica.
R: Não. O aço requer revestimentos com alta resistência à oxidação como AlTiN. O alumínio requer revestimentos não reativos e de baixo atrito, como ZrN ou canais polidos não revestidos. O uso de AlTiN em alumínio geralmente causa forte adesão e escoriações do material, danificando rapidamente a ferramenta e a peça de trabalho.
R: A descamação normalmente é causada por um de três problemas. Isso acontece devido ao choque térmico extremo devido à aplicação inadequada de refrigerante. Também pode resultar de uma má preparação das bordas por parte do fabricante antes do revestimento. Finalmente, operar a ferramenta a uma taxa de avanço que flexione o metal duro além dos seus limites de elasticidade causará rachaduras no revestimento.
R: Não necessariamente. Embora um revestimento mais espesso ofereça mais proteção térmica, ele também arredonda ligeiramente a aresta de corte, o que aumenta a pressão de corte. Ferramentas de alto desempenho dependem de espessura de revestimento precisa em nível de mícron. Isso equilibra cuidadosamente a nitidez necessária das bordas com proteção térmica adequada.


